
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

注塑加工厂在注塑生产塑料制品时会遇到产品边缘有边角发生;然而注塑件边角有毛边大多发生在模具的分合位置上,如动模和静模的分型面,滑块的滑配部位、镶件的绝隙、顶杆孔隙等处。 注塑件边角有毛边的原因如下:
1、塑料模具配合不好,可能存在有些部位塌边,烧焊或者降面。
2、锁模力太低:射出机锁模力太低,不足以维持成形制程的模板紧闭,会发生毛边。
3、模具有缝隙:假如模具结构变形、分模面不够密合、机器规格不当、成形条件不当、分模面卡料等因素都可能造成分模面接触不完全,造成毛边。
4、成形条件:熔胶温度太高或射出压力太高等造成熔胶流动性过高的不当成形条件都会造成毛边。
5、不当的排气:设计不当和不良的排气系统、或是太深的排气系统都会造成毛边。
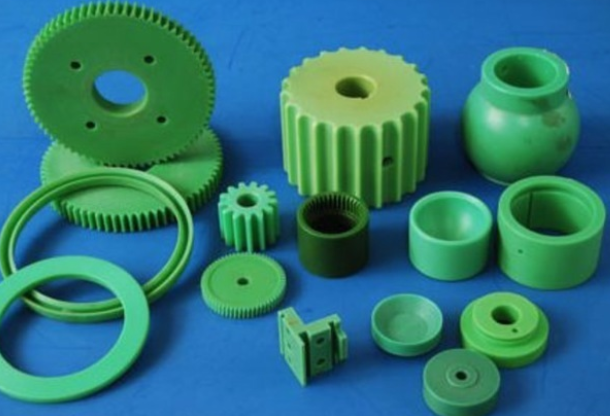
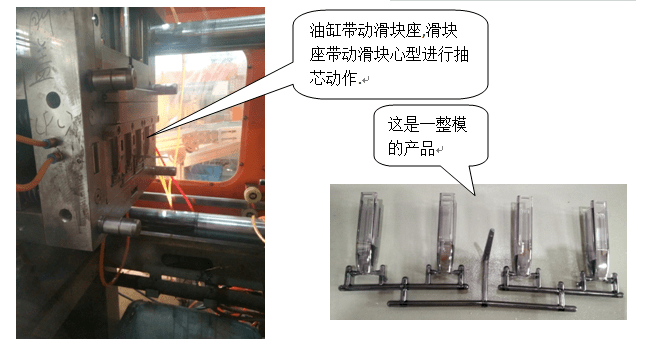
一、有利于得到稳定的尺寸由于塑料模具温度得到了恒定的控制,塑料产品收缩均衡,相对产品的尺寸更加容易得到控制, 有利于提高尺寸精度.二、有利于型腔的充填对于流动性差、粘度高的塑料,提高模具温度可以提高其充填性能,节省生产周期时间. 充填得快,可大大地改善产品的流痕、结合线等不良状况.三、有利于得到最佳的外观模具温
各种塑料的流动性也因各成型因素而变,主要影响的因素有如下几点: ①温度料温高则流动性增大,但不同塑料也各有差异,PS (尤其耐冲击型及MFR值较高的)、PP、PA、PIOMA、改性聚苯乙烯(如ABS、AS)、 PC、CA等塑料的流动性随温度变化较大。对PE、POM、则温度增减对其流动性影响较小。所
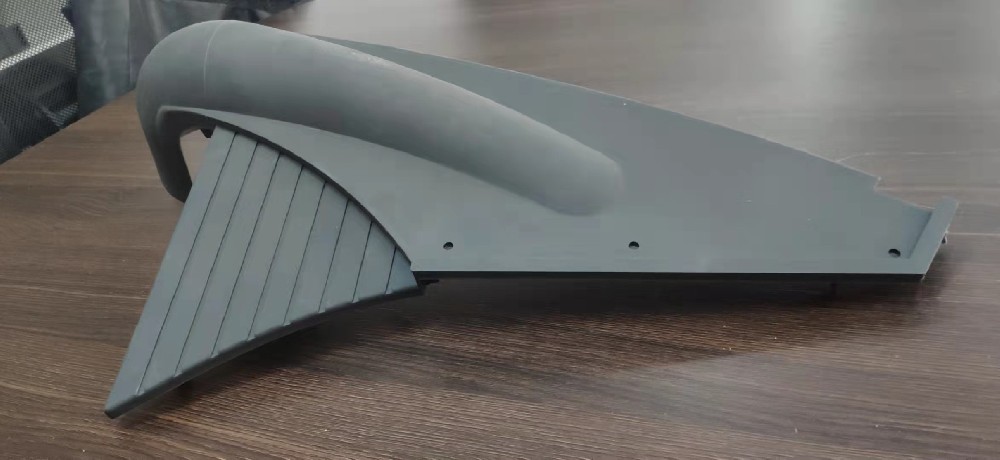
塑料制品厂在注塑产品出现尺寸差异的缺陷及解决方案分析,注塑塑料件缺陷的特征注塑过程中重量尺寸的变化超过了塑料模具、注塑机、塑料组合的生产能力。可能出现问题的原因缺陷:输入射料缸内的塑料不均。射料缸温度或波动的范围太大。注塑机容量太小。注塑压力不稳定。.螺杆复位不稳定。运

塑料制品注塑加工时,填充不足(缺料、短射)是指熔融塑料在注射时,未完全填充满模具型腔内某个角落,即产品未填充完整、缺少一部分的状态 。 原材料流动末端出现部分不完整现象或一模出多穴产品中有一部 分填充不满,特别是薄壁区、薄筋位、深筋位或流动路径的末端区域。填充不足

壁厚均匀是塑胶件设计的一个非常基本的原则。据我观察,大多数的工程师都知道这个原则,但是很多都认为这个不重要、选择任性设计而不遵守。 当注塑产品第一次试摸发现各种质量问题,例如缩水、变形翘曲、内应力和困气等时,首先想到的是通过调整注塑工艺参数来解决,当多次调整问题