
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

双色注塑模的设计要点
1、成型部分
双色注塑模的成型部分与一般注塑模基本相同,不同的是要考虑两个位置上注塑模的凸模一致,凹模应与两个凸模配合良好。一般这种成型的塑件较小。
2、脱模机构
由于双色塑件只有在经过二次注射后才能脱模,所以,在一次注射装置上的脱模机构将不起作用。对于水平回转的注塑机,脱模顶出可用注塑机的顶出机构,而对垂直回转的注塑机,则无法利用注塑机的顶出脱模机构,则可在回转台上设置液压顶出脱模机构。
3、浇注系统
由于是双色注塑,浇注系统分一次注射的浇注系统和二次注射的浇注系统,它们分别来自两个注塑装置。
4、模体
注塑加工厂由于双色注塑的成型方式较特殊,需要互相配合和协调,因此两副模具导向装置的尺寸、精度要一致。对于水平回转的注塑机,模具的闭合高度要一致,两副模具的中心应在同一回转半径上,且相差180。;而对于垂直回转的注塑机,两副模具要在同一条轴线上。

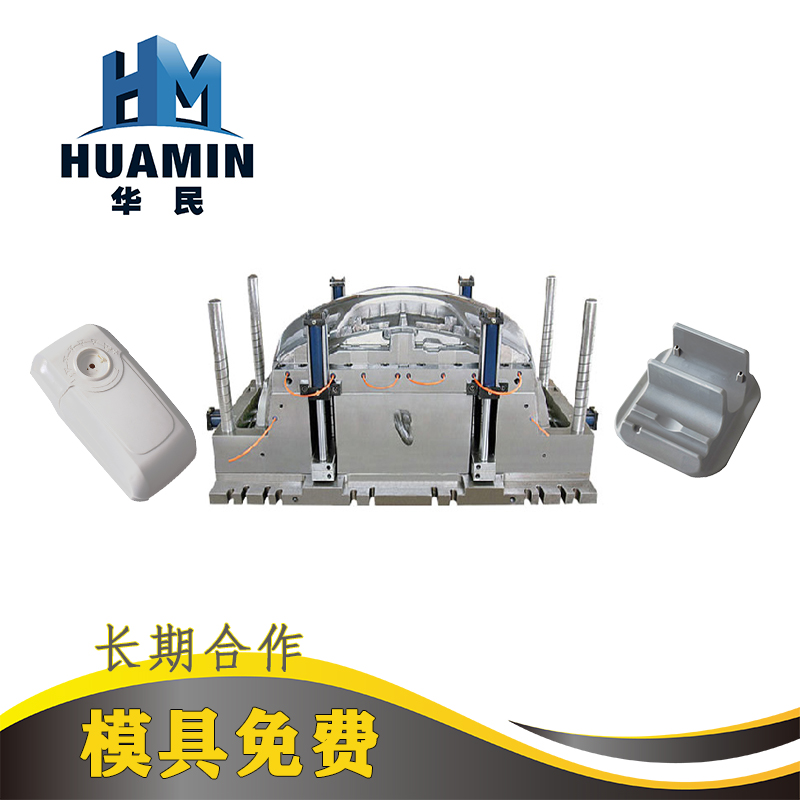
塑料注塑模具基本分为静模和动模。在注塑机的注射头一边的带浇口套的为静模,静模一般有浇口套、靠板、模板组成,简单模具(特别是静模没有芯子的模具)也可以不使用靠板,直接用厚一点的模板就可以了。浇口套一般为标准件,除非特殊原因,不建议取消。浇口套的使用有利于安装模具、更换方便,不用自己抛光。有些特殊模具浇
塑料模具是塑料加工工业中和塑料成型机配套,赋予塑料制品以完整构型和准确尺寸的工具。由于塑料品种和加工方法繁多,塑料成型机和塑料制品的结构又繁简不一,所以塑料模具的种类和结构也是多种多样的。我们在使用塑料模具时,经常会遇到模具损耗的问题,这是什么原因造成?1、塑料模具主要工作零件的材料的问题,选材

性质与稳定性 避免强氧化剂,氯,高锰酸钾 注塑加工厂注塑生产时要强伸性 丙纶的强度高,伸长大,初始模量高,弹性优良。所以,丙纶耐磨性性好。此外,丙纶的湿强基本等于干强,所以,它是制作渔网、缆绳的理想材料。吸湿性和染色性 质轻保暖

产生气泡在原料方面的原因分析:(1) 如原料中水分含量过多,或易挥发成分超标,它们受热后会产生大量气体,给塑料模具的排气系统增加额外负担,若不能驾驶排走,它们会混入熔体中,生成气泡。对此,应将这些原料进行预干燥处理。、(2) 若原料的颗粒太小或粒径差异较大,使得在供料过程中混入空气太多,气体进入熔体的机会增
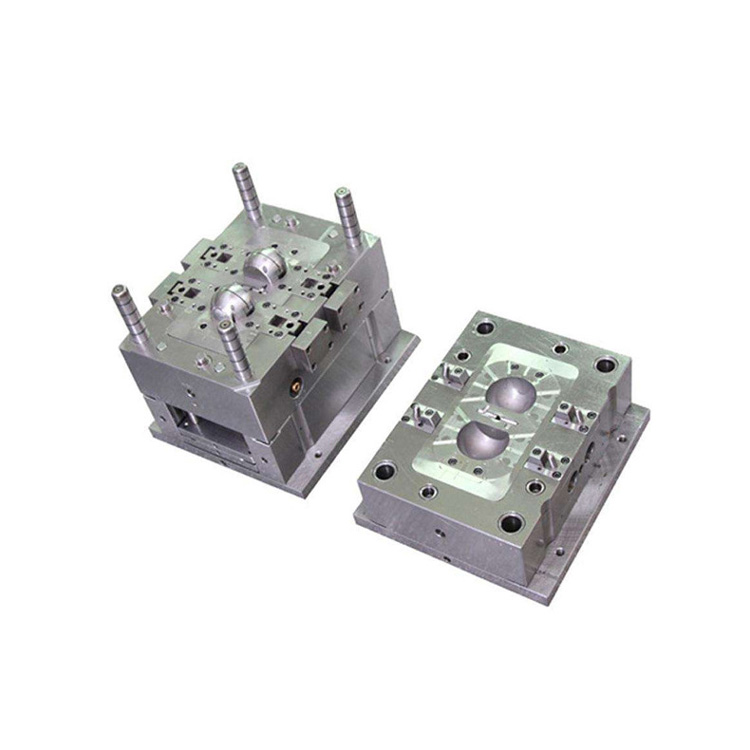
注塑模具的结构形式和加工质量直接影响塑件的质量和生产效率。模具生产过程中的故障有很多种。以下是几种常见故障的解决方案。浇口脱模困难:在注塑过程中,浇口粘在浇口套上,不易脱落。开模时,产品有裂纹损坏。另外,操作人员在脱模前必须用铜棒将其从喷嘴中敲出使其松动,这严重影响了生产效率。造成这种故