
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

首先化学名称不一致,abs化学名称是丙烯bai腈-丁二烯du-苯乙烯共聚物,pp的化学名称是聚丙烯。其次是燃烧性质不同,pp燃烧较快,abs燃烧较缓慢。再就是密度不一样,abs的密度要比pp的大。接下来就是硬度不同,abs的硬度比较高一些。最后就是电学性能不一样,pp的电绝缘性要比abs的差。
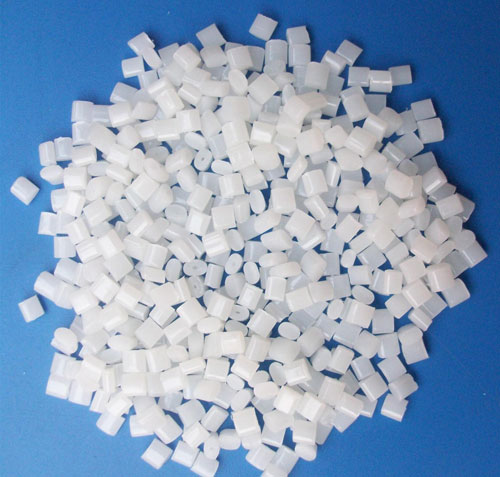
1、如果要比较那你得设定一个前提,因为ABS塑料里面有阻燃ABS塑料,耐候ABS塑料等等,PP塑料里面有增强PP塑料,增韧PP塑料等等。我现在假设你说的就是普通的ABS塑料和PP塑料材料,来回答你的问题。ABS塑料和PP塑料都是烯烃类产品,ABS塑料综合性能方面要强于PP塑料,你看看价格就知道了,ABS塑料价格每吨都是要比PP塑料高出好几千的。
2、ABS塑料是丙烯晴苯乙烯丁二烯的合金产品,PP塑料是聚苯乙烯,也就是说ABS塑料本身就具有PP塑料的某些特性,而和PP塑料相比又多了其他特性。ABS塑料在韧性方面要好于PP塑料,耐温方面比PP塑料稍高,外表光泽度方面也优异于PP塑料。总体来说,ABS塑料性能是优于PP塑料的,你用PP塑料可以做的产品,ABS塑料一般都可以打出来,而用ABS塑料可以做的产品,PP塑料不一定能做出来。

当规件的侧回较况。所需的抽芯距离不大,但所需抽芯力较大时,可采用斜滑块机构进行侧向分型与抽芯,斜滑块抽芯机构的模具俗称胶杯模,其特点是利用拉钩的拉力和弹赞的推力驱动斜滑块作斜向运动.在塑件被推出脱模的同时由斜滑块完成侧向分型与抽芯动作。斜滑块抽芯机构通常用于外侧抽芯,根据抽芯位置

注塑塑料制品有色差是注塑中常见的缺陷,色差影响因素众多,涉及原料树脂、色母、色母同原料的混合、注塑工艺、注塑机等,塑料加工厂家在实际的生产过程中一般从以下五个方面来进行色差的控制。1.消除注塑机及模具因素的影响要选择与注塑主品容量相当的注塑机,如果注塑机存在物料死角等问题,最好更换设备。对于模具

1、模具流道比普通流道要宽、厚点,浇口要大些;主要是PVC流动性较差;2、材料在加工前最好先干燥下,干燥温度不宜过高50度-70度左右,当然材料保存比较好的话不干燥也可以;3、控制好加工温度,包括射嘴温度,控制温度是加工PVC的一个关键环节,如果控制不好,就很难生产出好的产品来,尤其是生产白色的产品;4、PVC冷却相
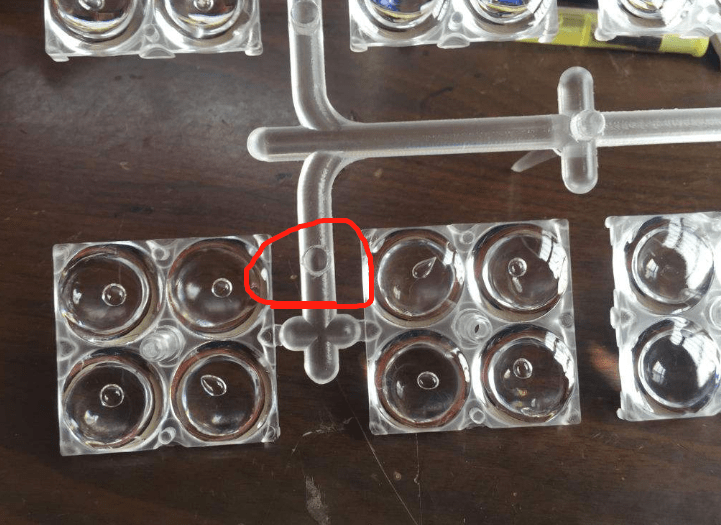
气泡出现在较厚的制品,表面胀大,切开后断面有气泡,注塑加工厂在调整工艺等问题方面总计以下原因,成因及解决办法:1、加料过程中没控制好量,导致注射压力过高,只需调整加料量即可;2、冷却时间不足。可以在机器外使用冷压模降温冷却;3、温度过高,会在制品中出现分解黑线的现象。若分解情

消除原料树脂、色母的影响 控制原材料是彻底解决色差的关键。因此,尤其是生产浅色制品时,不能忽视原料树脂的热稳定性不同对塑料制品色泽波动带来的明显影响。鉴于大多数注塑生产厂家本身并不生产塑料母料或色母,这样,可将注意的焦点放在生产管理和原材料检验上。