
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

与金属制件相比,塑料制品电镀制品不仅可以实现很好的金属质感,而且能减轻制品重量,在有效改善塑料外观及装饰性的同时,也改善了其在电、热及耐蚀等方面的性能,但电镀用塑料材料的选择却要综合考虑材料的加工性能、机械性能、材料成本、电镀成本、电镀的难易程度以及尺寸精度等因素。而因其结构上的优势,不仅具有优良的综合性能,易于加工成型,而且材料表面易于侵蚀而获得较高的镀层结合力,所以目前在电镀中应用极为普遍
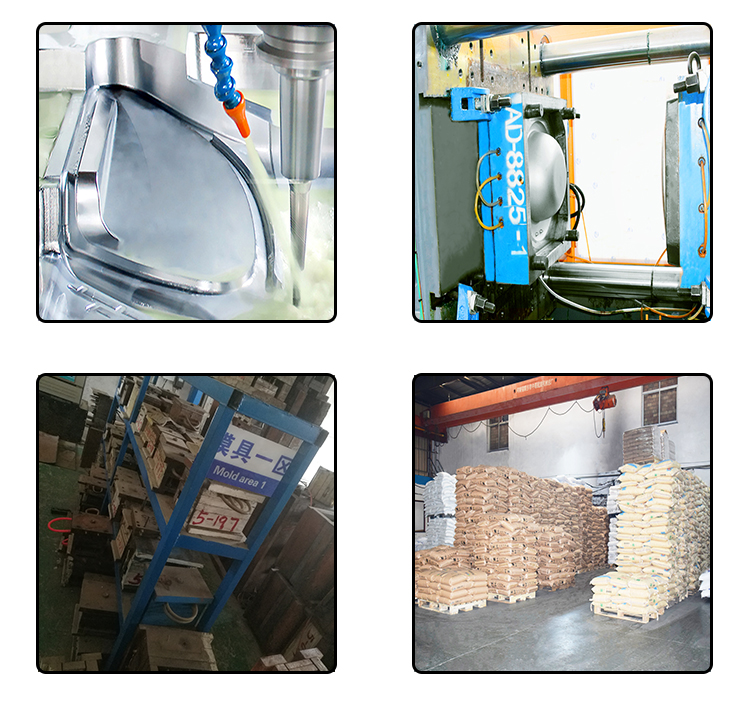
对注塑模具设计的基本要求可概括为如下方面。 保证塑件的质量及尺寸稳定性塑件的质量 包括外观质量和内部质量,优良的外观质量包括完整而清晰的结构形状,符合要求的表面粗糙度(包括蚀纹和喷砂等),没有熔接痕、银纹、震纹及黑点、黑斑等注塑缺陷。优良的内部质量包括不能存在组织
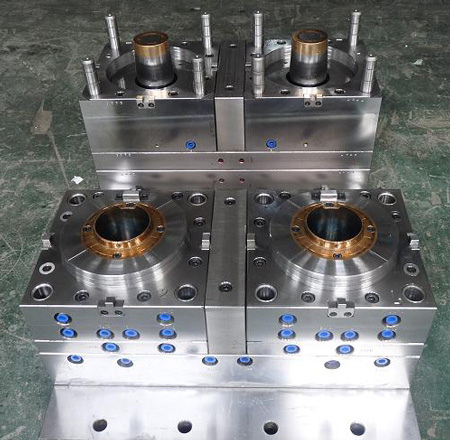
本文为大家分析一下注塑件常见的6种缺陷的造成原因和注塑模具的改善措施以及成型的改善措施,欢迎大家指正和讨论,有需要模具定制的可以联系我厂,价格和实力都是值得的。
塑料制品加工想要到达创意的效果,总结了以下必不可少的四大方案:一:独立牌号,便于顾客影象。一个好的牌号的设计是至关紧张的,在设计的时候需求这个要素才行,才能起到不错的效果。二:材质好,适用性强。在塑料制品加工设计的时候,需求的一个要素是其使用的材质,以及其适用性质,只有材质好、适用性强的包装制品加工
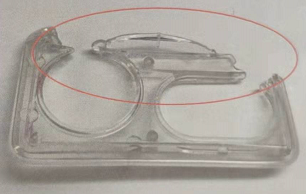
产品设计:设计塑件的形体结构时,应注意塑料制品的厚度与熔料填充时的极限流动长度。在塑料模具注射成型中,塑件的厚度通常为1~ 3mm,大型塑件为3~ 6mm。材料:更换材料或添加助剂以改善流动性。将喷嘴拆下清理或扩大模具冷料穴和流道截面面积。模具:设计浇注 系统时要注意浇口平衡。在流动过程中,浇口或流道压力损失太大
注塑加工厂家保 压阶段的作用是持续施加压力,压实熔体,增加塑料密度(增密),以补偿塑料的收缩行为。在保压过程中,由于模腔中已经填满塑料,背压较高。在保压压实过程中,注塑机螺杆仅能慢慢地向前作微小移动,塑料的流动速度也较为缓慢,这时的流动称作保压流动。由于在保压阶段,塑料受模壁冷却固