
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

注塑加工的塑胶件喷油表面处里工艺,协助塑胶成型时无法达到的表面要求
功能用途
1.
光亮度提高
(让产品更光亮,如手机壳)
2.
哑光度提高
(让产品更高档,
如电脑外壳,
音箱外壳)
3.
表面硬度提高
(让产品更耐磨,
如游戏机按键)
4.
表面手感提高
(让手感更好有皮革或软胶感,
如手机外壳)
塑胶件喷漆就是喷油,
基本是相同的
塑胶是塑胶;
橡胶是橡胶,
底材不同,
操作就完全不同
塑胶件喷油,
有款橡胶油,
喷完后,
经过干燥后,
表面会有一个类似橡胶的手感,
有点弹性,
就是触摸的感觉

一、直立式AC/DC注塑机系列:该机型主要是针对连接线、各类电子、电脑数据线以及电源插头线的注塑成型等,塑料制品厂注塑产品精确标准要求不高,一般以PVC、PE等塑胶料注塑为主导,适合于该产品的具体适用机型规格一般锁模力从15T到35T不等,因各厂家机型的具体容模量,配置等有异,在选购前一定要求厂家

注塑机是按一定程序运行的,每次运行都要经过合模、座进、注射、冷却、熔胶、射退、座退、开模、顶出及出人芯的循环过程,其中每一步称为一个工作环节,注塑加工实现每一个工作环节,都有一个独立的控制电路。程序检查法就是确认故障具体出现在哪个控制环节上,这样排除故障的方向就明确了,有了针

填充阶段 塑料制品厂在加工塑料产品时的填充是整个注塑循环过程中的第一步,时间从模具闭合开始注塑算起,到模具型腔填充到大约95%为止。理论上,填充时间越短,成型效率越高,但是实际中,成型时间或者注塑速度要受到很多条件的制约。高速填充。高速填充时剪切率较高,塑料由于剪切变稀的作用而存在粘
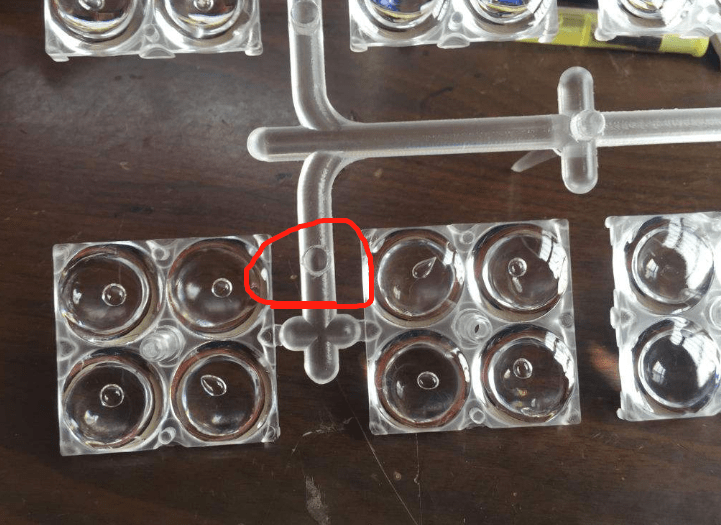
气泡出现在较厚的制品,表面胀大,切开后断面有气泡,注塑加工厂在调整工艺等问题方面总计以下原因,成因及解决办法:1、加料过程中没控制好量,导致注射压力过高,只需调整加料量即可;2、冷却时间不足。可以在机器外使用冷压模降温冷却;3、温度过高,会在制品中出现分解黑线的现象。若分解情

产品设计:设计塑件的形体结构时,应注意塑料制品的厚度与熔料填充时的极限流动长度。在塑料模具注射成型中,塑件的厚度通常为1~ 3mm,大型塑件为3~ 6mm。材料:更换材料或添加助剂以改善流动性。将喷嘴拆下清理或扩大模具冷料穴和流道截面面积。模具:设计浇注 系统时要注意浇口平衡。在流动过程中,浇口或流道压力损失太大