
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

塑料制品厂生产的注塑产品溶解痕是不能避免的,只是能够避免不明显,不能完全消除。如果是不明显的熔接痕,也不会影响电镀。
从形成熔接痕的原因而言,要减少熔接痕,就要降低注射或挤出过程中物料的“分流后汇合”现象发生的可能性。为了减少并消除这一现象,有如下方法:
1)提高模具温度
2)调整注射速度
3)全面排气
4)保持模具表面清洁
5)调整注射压力和补塑压力
6)合理设置浇口位置
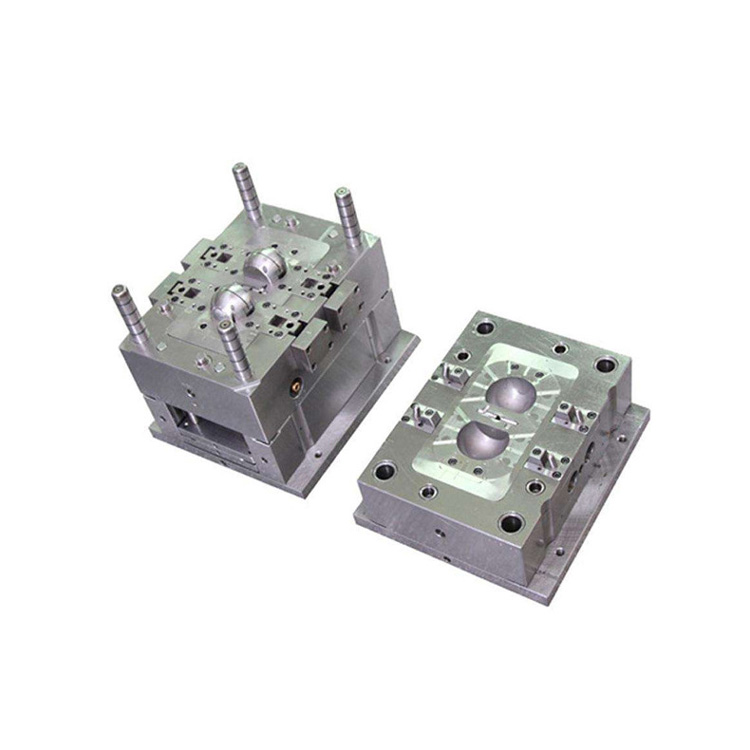
注塑模具的结构形式和加工质量直接影响塑件的质量和生产效率。模具生产过程中的故障有很多种。以下是几种常见故障的解决方案。浇口脱模困难:在注塑过程中,浇口粘在浇口套上,不易脱落。开模时,产品有裂纹损坏。另外,操作人员在脱模前必须用铜棒将其从喷嘴中敲出使其松动,这严重影响了生产效率。造成这种故

塑料在我们生活中随处可见,塑料制品是由不同材质制成的,材质不同,应用也不同。塑料瓶底部的数字分别代表不同的材质。数字"1"代表着聚对苯二甲酸乙二醇酯,即PET。主要用于矿泉水瓶、碳酸、果汁饮料瓶和酱油醋瓶等。PET瓶耐热温度为70摄氏度,只适合装暖饮或冻饮,装开水或加热则易变形,对
塑料制品厂生产的注塑产品溶解痕是不能避免的,只是能够避免不明显,不能完全消除。如果是不明显的熔接痕,也不会影响电镀。从形成熔接痕的原因而言,要减少熔接痕,就要降低注射或挤出过程中物料的“分流后汇合”现象发生的可能性。为了减少并消除这一现象,有如下方法:1)提高模具温度2)调整

聚甲基丙烯酸甲酯(PMMA) 在塑料加工中它俗称有机玻璃,是光学性能最好的塑料。PMMA力学和电学性能一般,热膨胀系数是无机玻璃的8-10倍,长期使用温度仅为80度,吸湿性偏高,水中浸泡24h后吸水率达到0.1%-0.4%。PMMA能注塑、挤出和热成型透明制品也可以浇铸成型,将液体的PMMA单体和催化剂一起注入模具

塑料注塑产品重量不稳定(注塑不稳定)是指塑料产品的重量达不到设定的标准重量,并伴随着有超出允许范围的变动。 这种情况可能会对产品功能性有所影响。产品重量增加的话,注塑加工厂的生产成本也会增加。产品重量不稳定属于轻微缺陷,一般这类型的检验标准允许重量变动范围量为3% ~