
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

塑料加工收缩问题是塑料加工中最常见的问题之一,对表面质量要求高的塑料制品,收缩更是棘手的问题。因此随着塑料加工工艺的不断完善,以最大限度地减少塑料加工收缩问题,提高产品质量势在必行
在塑料加工注塑塑料部件较厚位置,如筋肋或突起处形成的收缩要比邻近位置更严重,这是由于较厚区域的冷却速度要比周围区域慢得多。冷却速度不同导致连接面处形成凹陷,即为人们所熟悉的收缩痕。这种缺陷严重限制了塑料产品的设计和成型,尤其是大型厚壁制品如电视机的斜面机壳和显示器外壳等。事实上,对于日用电器这一类要求严格的产品上必须消除收缩痕,而对于玩具等一些表面质量要求不高的产品允许有塑料加工收缩痕的存在。
注塑加工厂形成塑料加工收缩痕的原因可能有一个或多个,包括加工方法、部件几何形状、材料的选择以及模具设计等。其中几何形状和材料选择通常由原材料供应商决定,且不太容易改变。但是模具制造商方面还有很多关于模具设计的因素可能影响到塑料加工收缩环节。冷却流道设计、浇口类型、浇口尺寸可能产生多种效果。例如,小浇口如管式浇口比锥形的浇口冷却得快得多。浇口处过早冷却会减少型腔内的填充时间,从而增加收缩痕产生的几率。对于成型工人,调整加工条件是解决塑料加工收缩问题的一种方法。填充压力和时间显著影响收缩。部件填充后,多余的材料继续填充到型腔中补偿材料的收缩。填充阶段太短将会导致收缩加剧,最终会产生较多或较大的收缩痕。这种解决塑料加工收缩方法本身也许并不能将收缩痕减少到满意的水平,但是成型工人可以调整填充条件改善收缩痕。
塑料模具厂在注塑加工塑料制品中,会有冷流道就是所谓的“无流道”加工热塑性树脂的方式,冷流道模具可用来加工热固性树脂与弹性体材料。因为这类材料一旦产生交联或 硫化反应,流道系统通常不能再回收加工,这一-点是所有里面最为重要的。冷流道的目的是将热固性树脂或弹性体材料的加工温度保持在一定
注塑温度是影响注塑压力的重要因素。注塑机料筒有5~6个加热段,每种原料都有其合适的加工温度(详细的加工温度可以参阅材料供应商提供的数据)。 注塑温度必须控制在一定的范围内。温度太低,熔料塑化不良,影响成型件的质量,增加工艺难度;温度太高,原料容易分解。在实际的注塑成
①塑料制品投影面积超过注射机所允许的最大制品面积;②模具安装不正确或单向受力;③注塑机模板不平行或拉杆变形不均;④模具平行度不良或模边有阻碍;⑤塑料模具分型面密合不良,型腔和型芯偏移或滑动零件的间隙过大;⑥塑料流动性太大,且加料量太大;⑦型腔料温高,模温过高;⑧注塑加工厂家在塑料注射压力过大,注射速度过快;
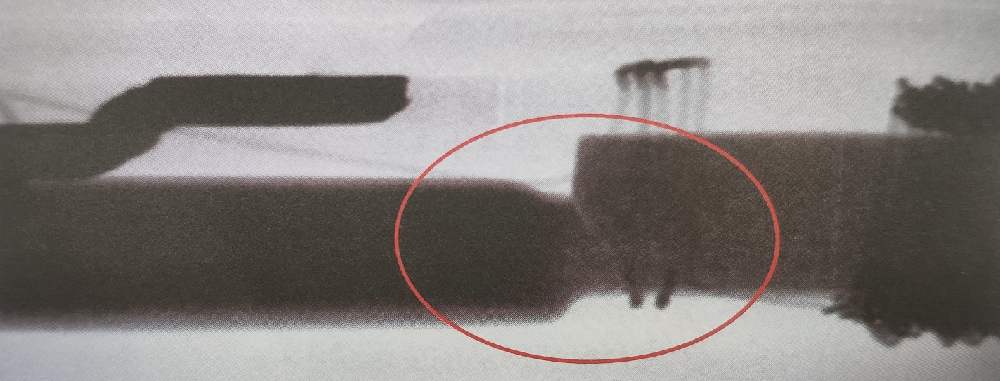
如上图所示:为磁铁断裂的图片;我们在塑料制品加工注塑成型时;首先要保证在成型前磁铁是完整的。磁铁断裂主要是受到外力的作用造成的,所以在成型时,注射压力对于磁铁断裂影响最大,从各方面的因素考虑都是基于如何降低注射压力。比如降低保压压力、升高材料温度、加快流动性,都是最终降低
塑料制品加工想要到达创意的效果,总结了以下必不可少的四大方案:一:独立牌号,便于顾客影象。一个好的牌号的设计是至关紧张的,在设计的时候需求这个要素才行,才能起到不错的效果。二:材质好,适用性强。在塑料制品加工设计的时候,需求的一个要素是其使用的材质,以及其适用性质,只有材质好、适用性强的包装制品加工