
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

出现烧焦这种情况,需要先用高速注射确认产品是否会出现更严重的烧焦。如果末端出现的烧焦明显严重的话,可以断定塑料模具的排气系统设计不良,排气效果不佳;要彻底解决就需要加开排气、调整模具的浇口位置和大小。调整注射速度只是降低烧焦的可能性而已,并不可以完全解决烧焦。
我们总结原因方面,有2个因素,
模具因素:模具在流动末端局部位置的气体无法排出。
注塑工艺:1、气体包风造成压缩气体产生高温形成烧焦。
2、末段注射速度过快。
3、成型时注射速度太快,模具内气体未能排出。
4、料筒温度或模具温度太高。
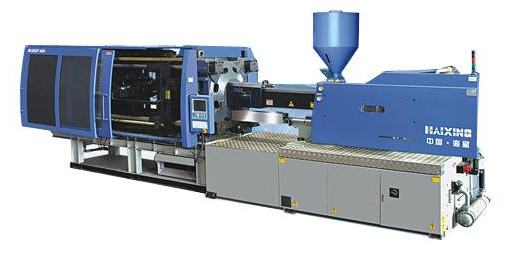
注塑机系统一般由机架、三大板、哥林柱、射出系统、顶出系统、调模系统等组成,国产注塑机机架一般是钢材焊接而成,三大板是铸铁件,哥林柱、调模齿轮、顶出机构等基本都是从专业厂家处购买组装。质量有保证的注塑机厂家,其供应商很多都是由相同几个厂家供给,质量上差异性不大。由自己设计制造

注塑加工厂家有气泡出现在较厚的制品,表面胀大,切开后断面有气泡成因及解决办法:1、加料过程中没控制好量,导致注射压力过高,只需调整加料量即可;2、冷却时间不足。可以在机器外使用冷压模降温冷却;3、温度过高,会在制品中出现分解黑线的现象。若分解情况轻微,只需适当降温。如果整个机筒分解,只能是

塑料加工厂生产的大多数塑料质轻,化学性稳定,不会锈蚀;耐冲击性好;具有较好的透明性和耐磨耗性;绝缘性好,导热性低;一般成型性、着色性好,加工成本低;大部分塑料耐热性差,热膨胀率大,易燃烧;尺寸稳定性差,容易变形;多数塑料耐低温性差,低温下变脆,容易老化;某些塑料易溶于溶剂。塑料可区分为热固性与

出现烧焦这种情况,需要先用高速注射确认产品是否会出现更严重的烧焦。如果末端出现的烧焦明显严重的话,可以断定塑料模具的排气系统设计不良,排气效果不佳;要彻底解决就需要加开排气、调整模具的浇口位置和大小。调整注射速度只是降低烧焦的可能性而已,并不可以完全解决烧焦。 我们总
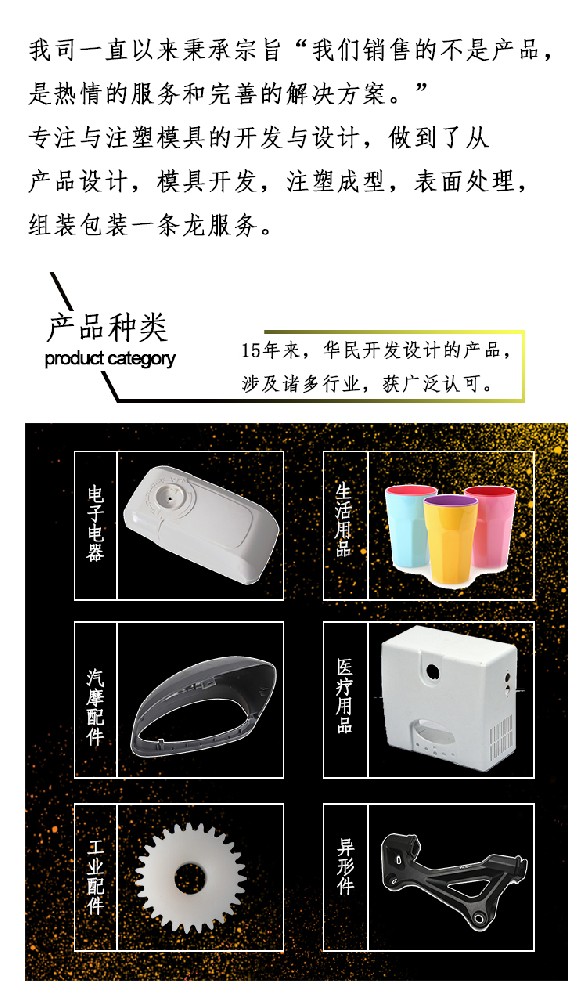
注塑加工厂家在生产中,对改性尼龙材料有很强的吸湿性,加工前需充分干燥,可在80~90℃热风中循环干燥至含水量不超过0.3%为止,并应防止干燥后在吸湿。高温时易氧化降解,超过300℃时分解,在满足成型工艺的前提下,应避免溶体温度过高,并应避免在料筒内滞留时间过长。流动性极好,溢边值为0.02mm,左