
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

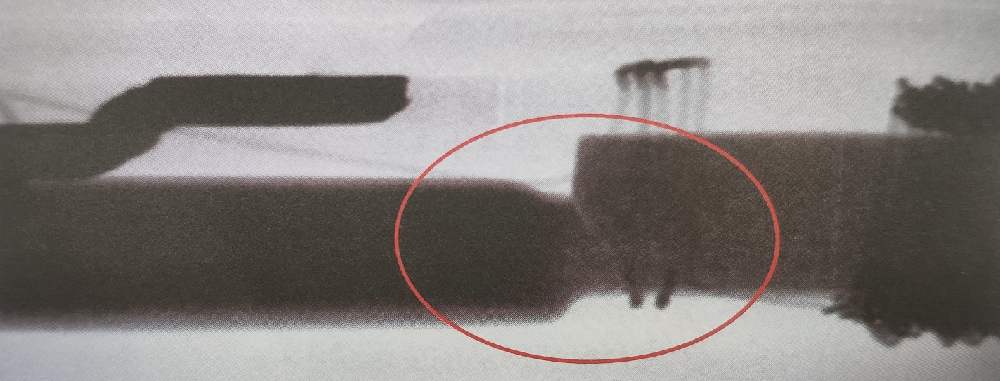
如上图所示:为磁铁断裂的图片;我们在塑料制品加工注塑成型时;首先要保证在成型前磁铁是完整的。磁铁断裂主要是受到外力的作用造成的,所以在成型时,注射压力对于磁铁断裂影响最大,从各方面的因素考虑都是基于如何降低注射压力。比如降低保压压力、升高材料温度、加快流动性,都是最终降低压力的办法。
针对这个问题,总结了以下因素参考;
1、操作因素:磁铁是否准确放入定位夹具内;
2、产品设计因素:产品结构是否合理或干涉到磁铁;磁铁在组装的时候,累积误差是否超出范围;
3、材料因素:磁铁材料脆性强;
4、模具因素:浇口位置是否正确;模具内定位是否受力不平;
5、注塑工艺因素:压力、速度、位置选择是否恰当;

在注塑生产中,熔体温度主要取决于机筒和喷嘴两部分的温度,影响物料的塑化和熔体的注射充模。注射温度的提高主要有利于改善熔体的流动性,它与塑料制品的很多特性有关。升高熔体温度,可使塑件内应力、流线方向的冲击强度和挠曲度、拉伸强度等机械力学性能降低,而使垂直于流线方向的冲击强度、流动长

聚甲基丙烯酸甲酯(PMMA) 在塑料加工中它俗称有机玻璃,是光学性能最好的塑料。PMMA力学和电学性能一般,热膨胀系数是无机玻璃的8-10倍,长期使用温度仅为80度,吸湿性偏高,水中浸泡24h后吸水率达到0.1%-0.4%。PMMA能注塑、挤出和热成型透明制品也可以浇铸成型,将液体的PMMA单体和催化剂一起注入模具

注塑件塑料制品加工有气泡是指产品的壁厚中心处由于冷却较慢,表面迅速冷却和收缩将物料牵引拉扯,从而使成型时体积收缩不均而产生了空洞;另外原料受热分解时产生的水分和空气也会形成产品内部的气泡。 这种缺陷通常的表现是在成品内部包含许多很微小的气泡,也会伴随银纹发生。对于
首先化学名称不一致,abs化学名称是丙烯bai腈-丁二烯du-苯乙烯共聚物,pp的化学名称是聚丙烯。其次是燃烧性质不同,pp燃烧较快,abs燃烧较缓慢。再就是密度不一样,abs的密度要比pp的大。接下来就是硬度不同,abs的硬度比较高一些。最后就是电学性能不一样,pp的电绝缘性要比abs的差。1、如果要比较那你得设定一个前提,因为
现象:物料溢边、射嘴滴胶等这类缺陷。原因:料筒与射嘴的温度设定不当,射嘴与主浇口模嘴接触不良,锁模力不均匀或不恒定,塑料流动性太好,射嘴温度太高而产生漏胶溢料现象。 注塑成型产品缺陷是造成产品质量不合格的根源,产品缺陷又和注塑操作员、注塑维修工的技术水平有关。保证产品