
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

abs,pc ,as,ps等以下是合理选择的要求:
        1.高耐蚀性很多树脂和添加剂对型腔表面都有腐蚀作用, 这种腐蚀使型腔表面金属溶蚀、剥落,表面状况变坏、塑件质量变差。 所以,最好使用耐蚀钢,或对型腔表面进行镀铬、钹镍处理。
        2.耐磨性好注塑塑件表面的光泽度和精度都和注塑模具型腔表面的耐磨性有直接关系,特别是有些塑料中加人了玻纤、无机填料及某些颜料时,它们和塑料熔体一起在流道、模腔中髙速流动,对型腔表面的摩擦很大,若材料不耐磨,很快就会磨损,使塑件质量受到损伤。

       3.良好的尺寸稳定性在注塑成型时,注塑模具型腔的温度要达到300℃以上。
为此,最好选用经适当回火处理的工具钢(热处理钢)。否则会引起材料微观结构的改变,从而造成注塑模具尺寸的变化。
       4.易于加工 模具零件多为金属材料制成,有的结构形状还很复杂,为了缩短生产周期、提高效率,要求易于加工成图纸所要求的形状和精度。
       5.抛光性能好注塑塑件通常要求具有良好的光泽和表面状态, 因此要求型腔表面的粗糙度非常小,这样,对型腔表面必须进行表面加工,如抛光、研磨等。所以,选用的钢材不应含有粗糙的杂质和气孔等。
       6.受热处理影响小为了提髙硬度和耐磨性,一般对注塑模具要进行热处理,但这种处理应使其尺寸变化很小。因此,最好采用能切削加工的预硬化钢。
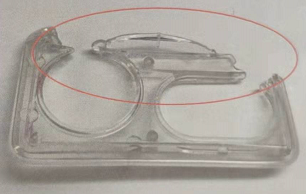
产品设计:设计塑件的形体结构时,应注意塑料制品的厚度与熔料填充时的极限流动长度。在塑料模具注射成型中,塑件的厚度通常为1~ 3mm,大型塑件为3~ 6mm。材料:更换材料或添加助剂以改善流动性。将喷嘴拆下清理或扩大模具冷料穴和流道截面面积。模具:设计浇注 系统时要注意浇口平衡。在流动过程中,浇口或流道压力损失太大
注塑模具的定义: 塑料注射成型所用的模具称为注塑成型模具,简称注塑模。注塑模能一次成型外形复杂、尺寸精确高或带有嵌件的塑料制品。“七分模具,三分工艺”。对注塑加工来说,模具和注塑机一样对成型品的质量有很大的影响,甚至可以说模具比注塑机所起的作用更大;在注塑成型时如果对模具不充分了解
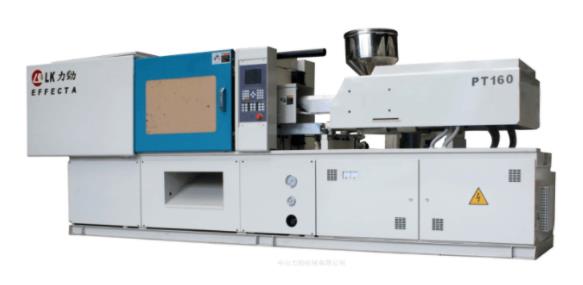
一般来讲,高速注塑机就是全电动机,普通注塑机都是液压注塑机,而液压注塑机相对运行速度较慢。全电动高速注塑机使用的伺服马达来实现开闭模,顶出脱模,原料注射储料等等,运转速度即快又精密,大大提高或改善生产环境和生产效率。不过现在伺服电动注塑机只有锁模力在850吨以下的机器。高速注塑机和普通注塑机的区别:1、
模具方面:(1)注塑加工厂家注塑模具顶出要平衡,如顶杆数量、截面积要足够,脱模斜度要足够,型腔面要有足够光滑,这样才防止由于外力导致顶出残余应力集中而开裂。(2)制件结构不能太薄,过渡部分应尽量采用圆弧过渡,避免尖角、倒角造成应力集中。(3)尽量少用金属嵌件,以防止嵌件与制件收缩率不同造成
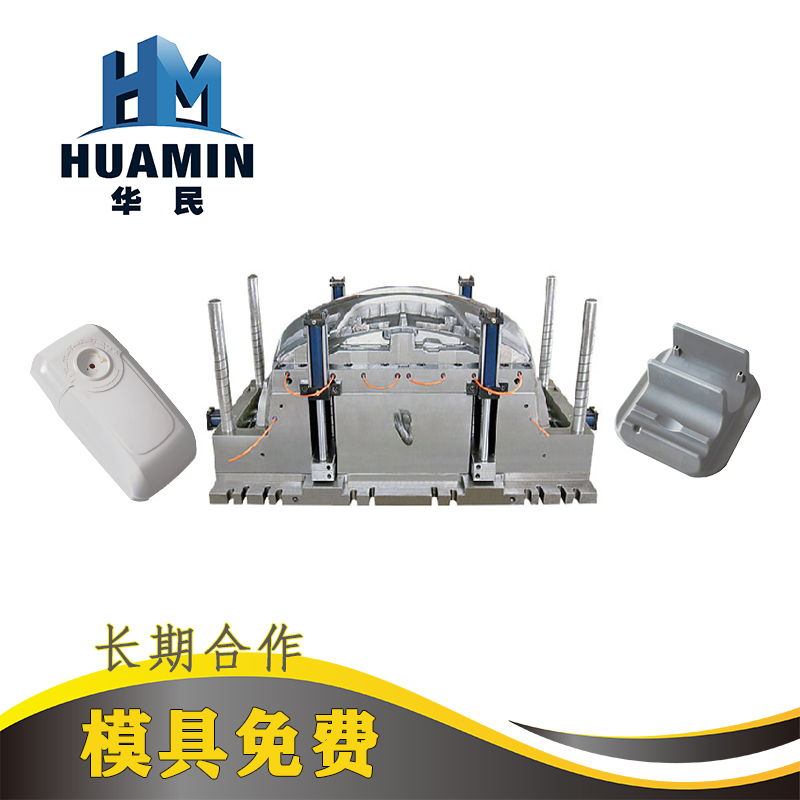
塑件的注塑成型工艺过程主要包括填充--保压--冷却--脱模等4个阶段,这4个阶段直接决定着制品的成型质量,而且这4个阶段是一个完整的连续过程。1、填充阶段填充是整个注塑循环过程中的第一步,时间从塑料模具闭合开始注塑算起,到模具型腔填充到大约95%为止。理论上,填充时间越短,成型效率越高,但是实