
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

塑料加工喷射是指模制部件中的一种变形,当注入熔融材料的初始“射流”注入模腔中时,该模腔内的空气在腔体填充之前开始凝固。喷射通常表现为成品部件表面的波浪线,通常从注射的初始浇口开始。这种可见的流动模式可能会导致部分软弱。
造成这种现象的原因是当熔融聚合物或其他材料在高压下通过小浇口注入时,它通常会迅速从浇口喷出,而不是逐渐填充模腔。当这种材料的第一行冷却模具壁并开始变硬时,剩余的模具材料将其推动,在成品部件的表面留下印痕。
解决方案:
1、降低注射压力以防止材料快速喷入模腔
2、增加材料和模具温度以防止初始材料射流早期凝固
3、使用注射浇口设计模具,使材料穿过模具而不是纵向
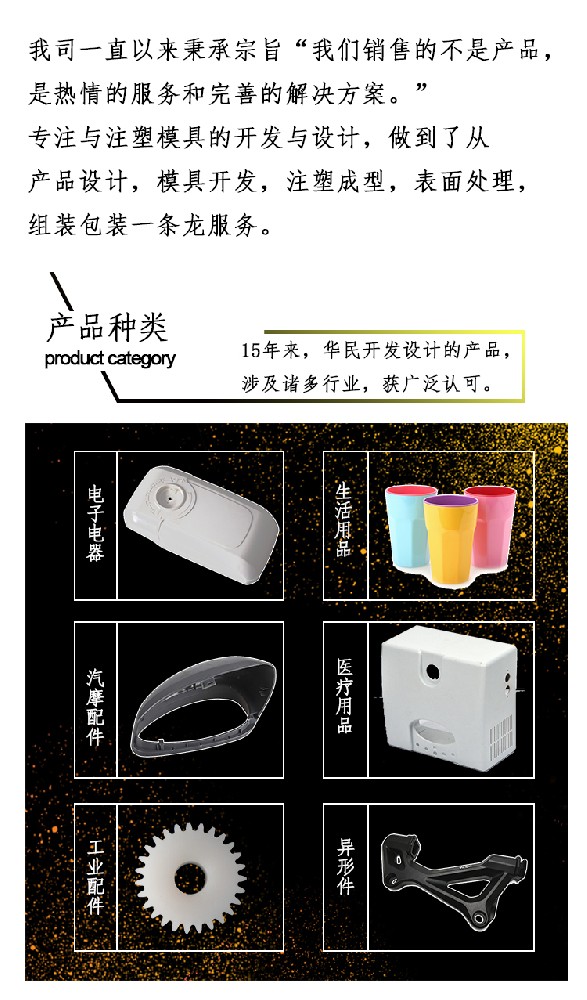
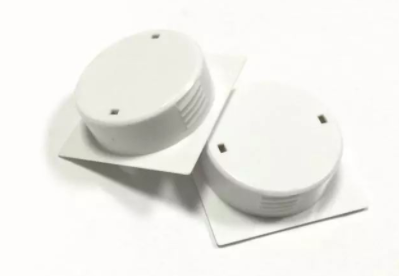
模具的组成 : 注塑模具由动模和定模两部分组成,动模安装在注射成型机的移动模板上,定模安装在注射成型机的固定模板上。在注射成型时动模与定模闭合构成浇注系统和型腔,开模时动模和定模分离以便取出塑料制品。 根据模具中各个部件所起的作用,一般可将注塑模细分为以下几个基本

塑料制品开裂在材料方面的原因:(1)再生料含量太高,造成制件强度过低。(2)湿度过大,造成一些塑料与水汽发生化学反应,降低强度而出现顶出开裂。(3)注塑加工厂注意这个材料本身不适宜正在加工的环境或质量欠佳,受到污染都会造成开裂。

壁厚均匀是塑胶件设计的一个非常基本的原则。据我观察,大多数的工程师都知道这个原则,但是很多都认为这个不重要、选择任性设计而不遵守。 当注塑产品第一次试摸发现各种质量问题,例如缩水、变形翘曲、内应力和困气等时,首先想到的是通过调整注塑工艺参数来解决,当多次调整问题
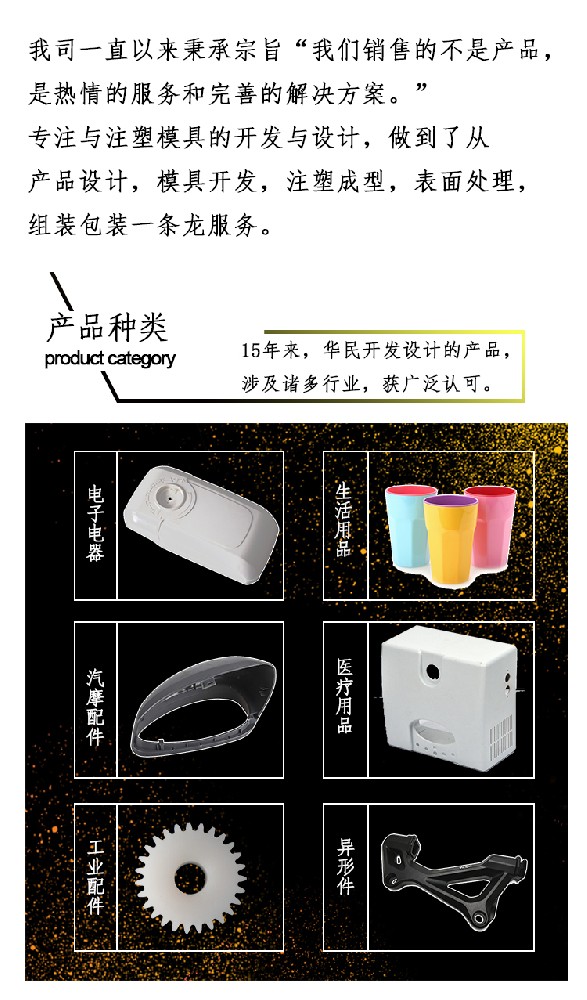
1、吸塑: 真空成型称为吸塑,是一种塑料加工工艺,主要原理是将平展的塑料硬片材加热变软后,采用真空吸附于模具表面,冷却后成型。主要分为厚片吸塑薄片吸塑两大类。广泛用于汽车附件、灯饰、广告、装饰、大型机械外壳、展示类、行空类、大家电、卫浴类等行业。2、注塑:即热塑性塑料注塑成型,注塑加工厂家的这种方法即是

塑料制品出现开裂,包括制件表面丝状裂纹、微裂、顶白、开裂及因制件粘模、流道粘模而造成或创伤危机,按开裂时间分脱模开裂和应用开裂。主要有以下几个方面的原因造成:1.加工方面:(1)加工压力过大、速度过快、充料愈多、注射、保压时间过长,都会造成内应力过大而开裂。(2)调节开模速度