
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

为提高模具品质档次,最大限度减少模具质量问题投诉,交给客户满意的塑料模具,对模具制造常见问题进行总结、归纳,并建立标准,按要求执行。
1.小于2020的模胚,a、b板之间需要做撬模坑;大于2020的模胚所有模板包括顶针板间都要做撬模坑。
2.模胚导柱导套要加工排气槽,以防导柱导套拉伤。
3.模具上不得有尖角,需要倒角处理。特别指明的地方除外。
4.内模和模具零件未经同意不得有烧焊。
5.模具产品的外围必须要在适当的位置开排气槽,排气槽规格请参考模具设计手册。
6.尽可能避免使用打磨机在模具上打磨,如果非要用打磨机加工,必须用油石省光(特别是分型面)
7.内模胶位面的表面处理必须依照bom表,或者其它正式通知的技术要求执行。非胶位面上的加工纹路(线切割,铣床,cnc锣床,火花机)也要用油石省亮。
8.所有内模材料,模胚等级要求必须依据订单,或者设计审核过程中正式确认的技术要求进行采购。必须提供材质证明,如果是硬模,必须提供热处理报告。所有相关证明。
9.所有模具的前后内模,镶件,行位,斜顶,直顶(推块),铲鸡等需要在底面或者侧面加工一个腰圆形的坑位,把材料名和硬度刻出来。
10.行位,推块,铲鸡,唧嘴等重要易磨损零件必须进行氮化加硬处理。
11.行位必须有定位。定位方式有弹弓,波珠,hasco(dme)标准行位夹等等,注塑加工厂具体需要按照各个项目的要求。行位需要有压条,耐磨板。压条,耐磨板必须使用耐磨硬料,需要加上油槽。
12.行位斜导柱必须压紧,不能转动和松动。斜导柱尾部必须要加工成半球形或圆锥台形,有利于保证行位正常运动。同一行位上有两支或者两支以上斜导柱的,斜导柱的长度、大小和倾斜度必须相同。
13.斜顶座位必须使用耐磨硬料。斜顶必须加工油槽,斜顶座一般用2510或cr12加硬到hrc40-45度,因为斜顶座受到的是冲击负荷,所以不能太硬否则会断裂,并在所有的直角位置倒角c角。需要有斜顶导向板(青铜)。不得烧焊。
14.流道和进胶位需要省光#400-600。
15.顶针,司筒,扃顶针,斜顶和顶针板要刻上相对应的识别码,便于安装。如果在产品上,顶针位置不是水平面,需要将顶针座做成“d”型或者采用防转销键定位。
保温是指在燃烧过程中,达到较高燃烧温度范围后,保持一段时间,或在较低的温度下保持一段时间,统称为保温时间,然后进入冷却阶段。一般来说,在任何陶瓷磨削产品的燃烧过程中,或多或少都需要一段保温时间,主要是为了尽可能平整窑内外的温差,使产品各部分的物理化学反应均匀。使产品的组织结构趋于一致,从而获得性能一

壁厚均匀是塑胶件设计的一个非常基本的原则。据我观察,大多数的工程师都知道这个原则,但是很多都认为这个不重要、选择任性设计而不遵守。 当注塑产品第一次试摸发现各种质量问题,例如缩水、变形翘曲、内应力和困气等时,首先想到的是通过调整注塑工艺参数来解决,当多次调整问题

①塑料中含有水分或有杂质混入;②浇口尺寸过小、形状不好或位置不好;③塑料模具表面不光洁,有水分或油污;④塑料温度低,或模温低;⑤料温高或浇注系统剪切作用大,塑料分解;⑥融料与模具表面接触不良或模具排气不良;⑦润滑剂不当或用量过多;⑧塑料塑化不良,结晶性料冷却不良、不均或制品壁厚不均;⑨注塑加工厂家注
注塑加工厂在注塑生产塑料制品时会遇到产品边缘有边角发生;然而注塑件边角有毛边大多发生在模具的分合位置上,如动模和静模的分型面,滑块的滑配部位、镶件的绝隙、顶杆孔隙等处。 注塑件
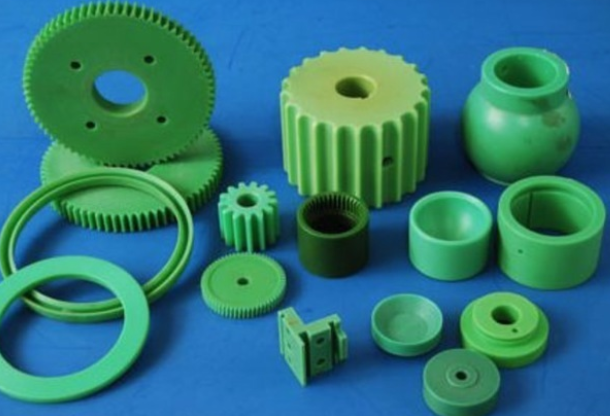
注塑加工厂家在生产中,对改性尼龙材料有很强的吸湿性,加工前需充分干燥,可在80~90℃热风中循环干燥至含水量不超过0.3%为止,并应防止干燥后在吸湿。高温时易氧化降解,超过300℃时分解,在满足成型工艺的前提下,应避免溶体温度过高,并应避免在料筒内滞留时间过长。流动性极好,溢边值为0.02mm,左