
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

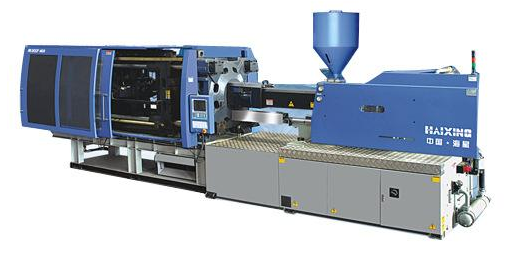
注塑加工厂家的注塑机液压系统受电气控制系统的推动,通过浸压传动系统去推动机械传动部分,塑料制品的生产也可以说是注想成型各动作的动力源,依靠波压执行元件推动机械传动系统工作,将液压能转换为机械能。波压传动系统主要以动力元件油泵为核心器件,通过控制元器件(名种流量、压力和方向阀)驱动执行机构运动,油马达推动螺杆进行旋转运动来塑化塑料,波压系统的辅助元件为波压传动系统服务。液压系统还提供储油、过滤、散热、沉淀杂质、冷却压力油和显示压力值等项工作。波压系统的每部分都与注盟成型产品息息相关,与机械传动、电气控制息息相关。所以,液压传动系统为注塑成型生产不可缺少的一个重要组成部分。
注塑加工油泵是为液压系统提供压力的核心元件,也是系统压力的压力源。直接影响注塑成型各动作的性能可靠稳定和注塑成型产品质量。油泵配合压力阀、流量阀为系统提供机械传动所需的动力,方向阀为系统的顺序控制和时序控制提供相应的机械传动。在调校产品、查巡故障时,一般都是在液压系统正常的情况下进行,所以当调校产品无法排除缺陷时,应对液压系统进行检查和调校。与注塑成型相关的机械动作和液压驱动相关,也是查巡的要点。

模具设计和制造与塑料加工有密切关系。塑料加工的成败,很大程度上取决于模具设计效果和模具制造质量,而塑料模具设计又以正确的塑料制品设计为基础。塑料模具设计要考虑的结构要素有: ①分型面,即模具闭合时凹模与凸模相互配合的接触表面。它的位置和形式的选定,受制品形状及外
材料方面:1、使用不适合的色母粒,耐热性不足,造成原料在料简内已变色或 2、除湿干燥温度过高或时间过长,使材料本身变色。塑料模具:1、浇口太小,注射过程中,产生了剪切热,使材料发生分解。注塑工艺):1 、熔融料温过高。

注塑和吹塑的工艺不一样,吹塑是注+吹;注塑是注+压;吹塑做的一定有那个拔吹气管留下的头,注塑做的一定有浇口断面.一般来说,注塑是实芯体,吹塑是空芯体,吹塑表面是不平整的.吹塑的有吹气口.注塑,即热塑性塑料注塑成型,这种方法即是将塑料材料熔融,然后将其注入膜腔。熔融的塑料一旦进入模具中,它就受冷依模腔样成型成

为了确保塑料制品的强度和刚性,而又不致使塑件的壁厚过厚,可以在塑件的适当部位设置加强筋。加强筋还可以避免塑件的变形,注塑加工在某些情况下,加强筋还可以改善塑件在注塑加工成型过程中塑料流动的情况。⑴、加强筋的厚度不应大于壁厚的1/2,以免引起塑件表面缩影;同时从成型流动性考虑,最小不宜低于0.8mm。⑵

塑料模具加工主要分四个环节,分别是锻造工艺,预备热处理,淬火与回火,消应力退火。1、锻造工艺。这是塑料模具工作零件制造过程中的重要环节。对于高合金工具钢的塑料模具,通常对材料碳化物分布等金相组织提出技术要求。此外,还应严格控制锻造温度范围,制定正确的加热规范,采用正确