
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

注塑模具的结构形式和加工质量直接影响塑件的质量和生产效率。模具生产过程中的故障有很多种。以下是几种常见故障的解决方案。
浇口脱模困难:在注塑过程中,浇口粘在浇口套上,不易脱落。开模时,产品有裂纹损坏。另外,操作人员在脱模前必须用铜棒将其从喷嘴中敲出使其松动,这严重影响了生产效率。造成这种故障的主要原因是浇口锥孔光洁度差,内孔圆周方向有刀痕。另外,材料太软,使用一段时间后锥孔小端变形或损坏,水口球面弧度太小,导致浇口材料在此处产生铆头。浇口套锥孔加工难度大,应尽量采用标准件。如果需要自己加工,还应制作或购买专用铰刀。锥孔需要磨削到Ra0.4以下。此外,设置浇口拉杆或浇口顶出机构。
导柱损坏:导柱在注塑模具中主要起导向作用,保证型芯和型腔的成型面在任何情况下都不会相互接触,导柱不能作为受力部件或用于定位。在以下几种情况下,动模和定模在注射时会产生巨大的横向偏转力:当塑件壁厚不均匀时,材料通过厚壁的流量大,压力大在这里生成;塑件的侧面是不对称的,例如具有阶梯分型面的模具,相对两侧的背压不相等。
动、定模偏移:对于大型模具,由于各方向的填充率不同,以及装模时模具自重的影响,会出现动、定模偏移。在这些情况下,注射时导柱会受到横向偏移力,开模时导柱表面会粗糙和损坏。为了解决上述问题,在模具分型面的四个侧面各增加一个高强度定位键。方便有效的方法是使用圆柱钥匙。导孔与分型面的垂直度非常重要。加工过程中动、定模夹紧到位,镗床一次精加工,可保证动、定模孔的同心度,将垂直度误差降到较低。这此外,导柱和导套的热处理硬度必须符合设计要求。
动模板弯曲:注塑模具注射时,型腔内的熔融塑料产生巨大的背压,一般为600-1000kg/cm2。模具制造商有时不注意这个问题,经常改变原来的设计尺寸,或者用低强度的钢板代替动模板。在带顶杆顶杆的模具中,由于两侧座之间的跨度大,注射时模板向下弯曲。因此,活动模板必须采用优质钢材,厚度足够,不得使用A3等低强度钢板。必要时可在活动模板下设置支撑柱或支撑块,以减少模板厚度,提高承载能力。 .
精密注塑模具根据浇注系统类型的不同可分为三种。热流道模具,热流道系统又称热流道系统,主要由热浇道套、热流道板、温控电箱等组成。我们常见的热流道系统有单点热浇口和多点热浇口两种。单点热浇口采用单热浇口套筒将熔融塑料直接注入型腔,适用于单型腔单浇口的塑料模具;适用于单腔多点进料或多腔模具。这类模具的结构与精浇口大致相同,比较大的区别是流道在一个或多个恒温的热流道板和热喷嘴中,没有冷料脱模,而流道和浇口直接在产品上,所以流道不需要脱模。在价格更高、产品要求更高的情况下,设计加工难度大,模具成本较高。
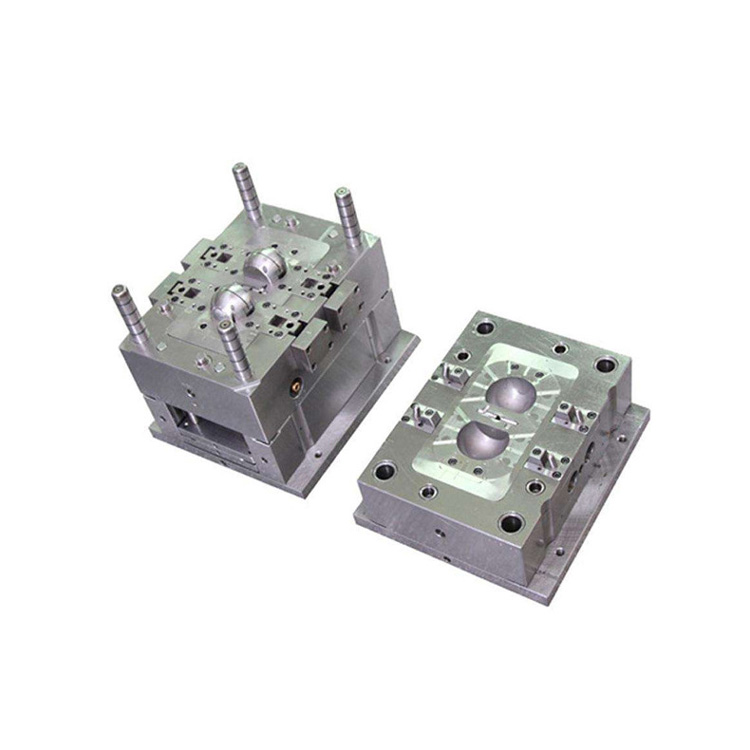
为提高模具品质档次,最大限度减少模具质量问题投诉,交给客户满意的塑料模具,对模具制造常见问题进行总结、归纳,并建立标准,按要求执行。1.小于2020的模胚,a、b板之间需要做撬模坑;大于2020的模胚所有模板包括顶针板间都要做撬模坑。2.模胚导柱导套要加工排气槽,以防导柱导套拉伤。3.模具上不得有尖角,需要倒角处理

加工收缩痕塑料加工收缩问题是塑料加工中最常见的问题之一,对表面质量要求高的塑料制品,收缩更是棘手的问题。因此随着塑料加工工艺的不断完善,以最大限度地减少塑料加工收缩问题,提高产品质量势在必行在塑料加工注塑塑料部件较厚位置,如筋肋或突起处形成的收缩要比邻近位置更严重,这是由于较厚区域的冷却速度要比周围

塑料件注塑加工,塑料模具加工首要用于成型塑料注塑加工成品。依据成型办法的不-样,可分为注塑模、紧缩模、 压注模、 挤出模和气动成型模等。塑料模具加工的作业条件:多见塑料成型模具加作业业示意图。塑料模的首要作业零件是成型零件,如凸模、凹模、 型芯、镶块、成型杆和成型环等,构成
PA6和PA66的区别PA6的化学物理特性和PA66很相似,然而,它的熔点较低,而且工艺温度范围很宽。它的抗冲击性和抗溶解性比PA66要好,但吸湿性也更强。因为塑件的许多品质特性都要受到吸湿性的影响,因此使用PA6设计产品时要充分考虑到这一点。为了提高PA6的机械特性,经常加入各种各样的改性剂。玻璃就是最常

在注塑生产中,熔体温度主要取决于机筒和喷嘴两部分的温度,影响物料的塑化和熔体的注射充模。注射温度的提高主要有利于改善熔体的流动性,它与塑料制品的很多特性有关。升高熔体温度,可使塑件内应力、流线方向的冲击强度和挠曲度、拉伸强度等机械力学性能降低,而使垂直于流线方向的冲击强度、流动长