
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

1.节省塑料原料
由于热流道无冷凝料。或很小的冷料柄,基本上无冷流道浇口料不用回收,尤其是价格昂贵,不能用回料加工的塑料产品,可大大的节约成本。应用热流道如果正常生产一般2-3个月,就可收回热流道成本。
2.提高产品质量
与双分型面的三板模相比,热流道系统内的塑料溶体温度不易下降,保持恒湿,不需要像冷流道模具,以提高注射温度来补偿塑料溶体温度的下降,所以热流道内的
塑料溶体更易流动,对于大型,薄壁,难以加工的塑料产品更易成型,脱模后产品残余应力低,产品变形小,热流道系统使浇口更小,选用针阀式热流道进浇点就只
能看阀针痕。
3.提高生产率,实现自动化生产
塑料产品经过热流道注塑模具成型后,无需修建浇口,取冷凝料柄工序,有利于浇口与产品的自动分离,便于实现生产过程自动化,缩短塑料产品成形周期。
4.强化注射机功能
热流道系统中塑料溶体有利于压力传递,流道中的压力损失较小,可大幅度降低注塑压力和锁模力,减小了注射和保压时间,塑料加工厂在较小的注射机上更容易成型长流程的大尺寸塑性,可选择较小的注射机和减少注射机的费用,强化了注射机的功能,改善了注塑工艺。
5.提高产品一致性和平衡性
6.热流道系统可按流变学原理人工平衡,通过温度控制和可控喷嘴实现充模平衡,自然平衡的效果也很好,对浇口的精确控制,保证多腔成型的一致性,提高了塑件的精度。
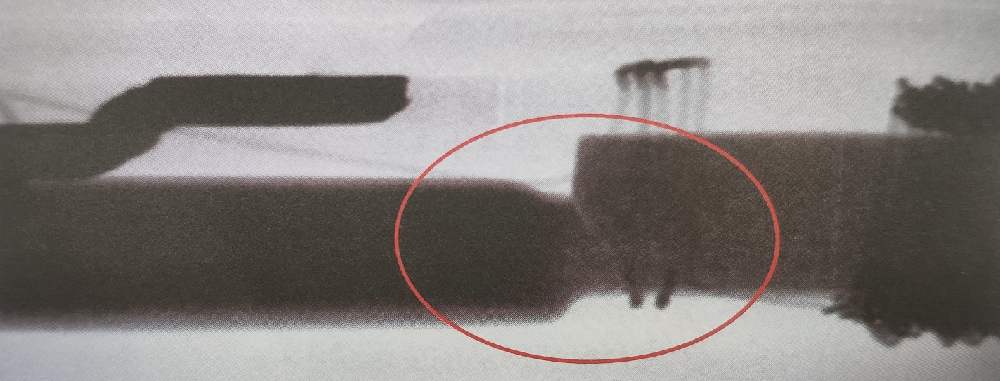
如上图所示:为磁铁断裂的图片;我们在塑料制品加工注塑成型时;首先要保证在成型前磁铁是完整的。磁铁断裂主要是受到外力的作用造成的,所以在成型时,注射压力对于磁铁断裂影响最大,从各方面的因素考虑都是基于如何降低注射压力。比如降低保压压力、升高材料温度、加快流动性,都是最终降低

塑料产品的缺陷基本分为以下三种。 1、致命缺陷:与安全有关的缺陷,我们在注塑模具生产加工时,如突出的规角、漏电、有毒等危害人体健康和安全的缺陷。所以,对于塑料产品来说,前期的结构设计尽量不要存在悦角,材料的选择要考虑环保,安全性能测试是至关重要的一步。
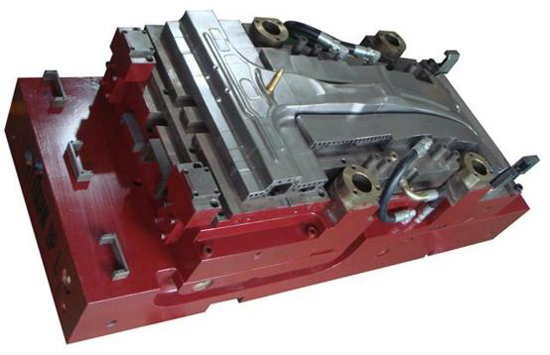
模具加工工艺规程的内容要求1)模具或零件的名称、图号、材料、加工数量和技术要求等标题栏;2)毛坯尺寸和供货状态;3)工艺定位基准;4)成型件的加工方法和顺序;确定各工序的加工余量、工序尺寸和公差要求以及工装、设备的配置;5)各工序的工时定额;6)确定装配基准装配顺序、方法和要求;7)确定试模要求和验收标准。

注塑加工模具设计要点:(1)尽量采用注塑模具标准件对应注塑模具的每一部分都有不同的企业在进行相应标准件的开发,并存在日益完善的国内、国外或国际标准。国际注塑模具标准化组织是ISO/TC29 /SC8。我国1983年成立了”全国注塑模具标准化技术委员会”。美国的DME公司、德国的HASCO公司和日本的FUTABA公司是世界上生产标准模
模具的组成 : 注塑模具由动模和定模两部分组成,动模安装在注射成型机的移动模板上,定模安装在注射成型机的固定模板上。在注射成型时动模与定模闭合构成浇注系统和型腔,开模时动模和定模分离以便取出塑料制品。 根据模具中各个部件所起的作用,一般可将注塑模细分为以下几个基本