
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

为了确保塑料制品的强度和刚性,而又不致使塑件的壁厚过厚,可以在塑件的适当部位设置加强筋。加强筋还可以避免塑件的变形,注塑加工在某些情况下,加强筋还可以改善塑件在注塑加工成型过程中塑料流动的情况。
⑴、加强筋的厚度不应大于壁厚的1/2,以免引起塑件表面缩影;同时从成型流动性考虑,最小不宜低于0.8mm。
⑵、在必须采用较大的加强筋时,在容易形成缩痕的部位可以设计成纹理,来遮盖缩痕。
⑶、加强筋应加脱模斜度,筋应标注大端尺寸(但是考虑加工工艺,3D图上可不做出,模具加工时EDM加工会自然产生斜度,高精度零件另论)
⑷、除特殊要求外,加强筋应尽可能矮,加强筋的高不要超过(3~4)×T(T为零件厚度)
小技巧:把表面制成拱形和波形也是增加强度和刚性的方法之一。
⑸、加强筋厚度与塑件壁厚的关系:


一、产品设计:设计塑件的形体结构时,应注意塑件的厚度与熔料填充时的极限流动长度。在注射成型中,塑件的厚度通常为1 ~ 3mm,大型塑件为3~ 6mm。二、原材料:1、更换材料或添加助剂以改善流动性。 2、将喷嘴拆下清理或扩大模具冷料穴和流道截面面积
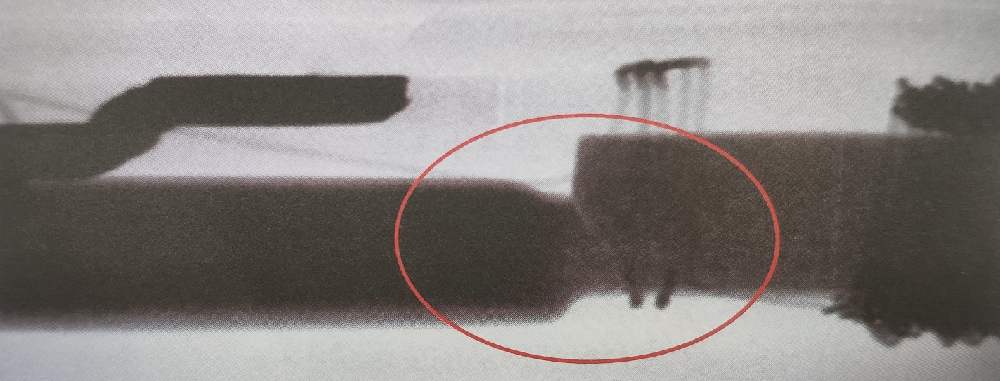
如上图所示:为磁铁断裂的图片;我们在塑料制品加工注塑成型时;首先要保证在成型前磁铁是完整的。磁铁断裂主要是受到外力的作用造成的,所以在成型时,注射压力对于磁铁断裂影响最大,从各方面的因素考虑都是基于如何降低注射压力。比如降低保压压力、升高材料温度、加快流动性,都是最终降低

模具设计和制造与塑料注塑加工有密切关系。塑料加工的成败,很大程度上取决于模具设计效果和模具制造质量,而塑料模具设计又以正确的塑料制品设计为基础。塑料模具设计要考虑的结构要素有:1.分型面,即模具闭合时凹模与凸模相互配合的接触表面。它的位置和形式的选定,受制品形状及外观、壁厚、成型方

①塑料中含有水分或有杂质混入;②浇口尺寸过小、形状不好或位置不好;③塑料模具表面不光洁,有水分或油污;④塑料温度低,或模温低;⑤料温高或浇注系统剪切作用大,塑料分解;⑥融料与模具表面接触不良或模具排气不良;⑦润滑剂不当或用量过多;⑧塑料塑化不良,结晶性料冷却不良、不均或制品壁厚不均;⑨注塑加工厂家注

注射压力也称为激励压力、填充压力或第一阶段注射压力。注射压力的作用是保证注射过程中始终有充沛的压力,避免因压力受限而影响填充速度的情况发生。如果填充压力限制了填充速度,材料的剪切速率就会发生变化(当出现压力受限时,压力将控制填充过程,于是填充速度或流动速率便趋不稳,正在进行剪切的塑