
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

聚甲基丙烯酸甲酯(PMMA)
在塑料加工中它俗称有机玻璃,是光学性能最好的塑料。PMMA力学和电学性能一般,热膨胀系数是无机玻璃的8-10倍,长期使用温度仅为80度,吸湿性偏高,水中浸泡24h后吸水率达到0.1%-0.4%。PMMA能注塑、挤出和热成型透明制品也可以浇铸成型,将液体的PMMA单体和催化剂一起注入模具中,在适当温度下保温并缓慢冷却。
聚苯乙烯(PS)
与PMMA和PC一起称为三大透明塑料。它的光学性能比PMMA差,但吸湿率低,饱和吸水率仞为0.03%-0.05%。注塑加工厂家模塑成型光学制品时需注意,PS制品的双折射率大,易应力发白和开裂。制品抗冲性能差,低温脆性明显。而且PS制品的耐候性差,长期存放和受阳光照射会发黄变浊。
聚碳酸脂(PC)
是综合性能优良的透明工程塑料,PC光学性能仅低于PMMA。但而热耐寒,在-135-120度范围内能保持力学性能稳定。PC制品的硬度低,耐磨性差,双折射率高,PC溶体的黏度高,成型时对水敏感,成型后残余应力高。注射、挤出和吹塑高质量的PC透明制品有较高的工艺要求。
苯乙烯丙烯腈常缩写成AS与SAN
含有质量分数20%-30%的丙烯腈单体,其余为苯乙烯单体与之共聚。AS的透光率与PS相当,但折射率稍低,AS材料最高连续使用温度比PS高10度,力学性能、耐候性和耐应力开裂也得到改善;刚性较高,抗划痕性较好,制品的尺寸稳定;同时又有PS的较好模塑流动性,但仍未明显改善老化发黄的倾向。
苯乙烯-甲基丙烯酸甲酯共聚物(MS)
由70%苯乙烯与30%甲基丙烯酸甲酯共聚物而成,共聚物的透光率优于PS,又保持PS的良好流动性。它改善了PMMA的耐候性、耐油性和耐磨性。
聚4-甲基-1-戊烯,简称TPX,商品名为TPX
它是结晶型的透明塑料,透光率为90%,PMP的密度仅为0.83g/cm3,最低的折射率1.465,紫外线透过率仅次于无机玻璃,其熔体黏度低,能注射、挤出和吹塑各种制品,PMP的耐药性好,又有较好的耐热性。因此,PMP大多应用于医疗器械,也用于家用电器、照明用具、食品容器和薄膜。
透明聚酰胺
是一种无定型的聚合物。透光率可达90%,吸水率较高为0.41%,但低于大多数聚酰胺品种。它兼有普通聚酰胺的良好力学性能,且抗刻痕和耐应力开裂优于PMMA和PC
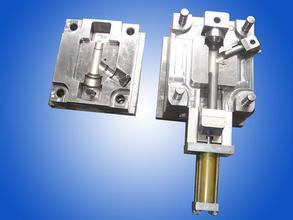
塑料首先在注射机底加热料筒内受热熔融,然后在注射机的螺杆或柱塞推动下,经注射机喷嘴和模具的浇注系统进入模具型腔,塑料冷却硬化成型,脱模得到制品。其结构通常由成型部件、浇注系统、导向部件、推出机构、调温系统、排气系统、支撑部件等部分组成。制造材料通常采用塑料模具钢模块,常用的材质主要为碳素结构钢、碳素
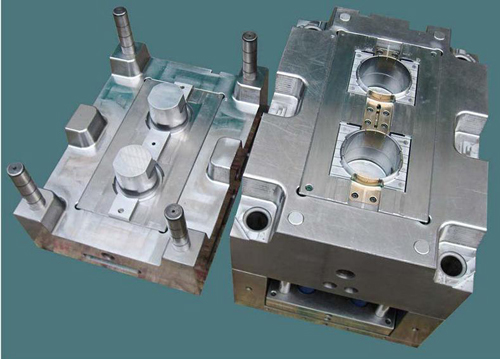
塑料制品模具一般需要在150°C-200°C下进行工作,除了受到一定压力作用外,还要承受温度影响,根据其成型条件,模具一般需要具备以下性能:1、具有较好的热稳定性。塑料模具成型加工经热处理后因线膨胀系数小,热处理变形小,温度差异引起的尺寸变化率小,金相组织和模具尺寸稳定,可减少或不再进行加工,即可保证模具尺寸

一、产品设计:产品的厚度与长度不成比列,材料无法流动到产品的末端,形状结构复杂,筋位多、深,都会造成注射压力损失大及容易困气;二、原材料:材料流动性差,冷料杂质阻塞流道,三、注塑模具:浇注系统设计不合理;模具排气不良,模具温度太低,四、注塑工艺:熔料的温度太低,喷嘴的温度太低,注射压力或保压压力不足,

产生气泡在原料方面的原因分析:(1) 如原料中水分含量过多,或易挥发成分超标,它们受热后会产生大量气体,给塑料模具的排气系统增加额外负担,若不能驾驶排走,它们会混入熔体中,生成气泡。对此,应将这些原料进行预干燥处理。、(2) 若原料的颗粒太小或粒径差异较大,使得在供料过程中混入空气太多,气体进入熔体的机会增
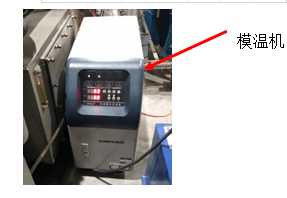
加工方面:(1)加工压力过大、速度过快、充料愈多、注射、保压时间过长,都会造成内应力过大而开裂。(2)调节开模速度与压力防止快速强拉制件造成脱模开裂。(3)适当调高模具温度,使制件易于脱模,适当调低料温防止分解。(4)预防由于熔接痕,塑料降解造成机械强度变低而出现开裂。(5)适