
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

塑料注塑加工中,塑料制品有烧焦是指在产品流动末端局部位置形成不规则的深色焦痕。
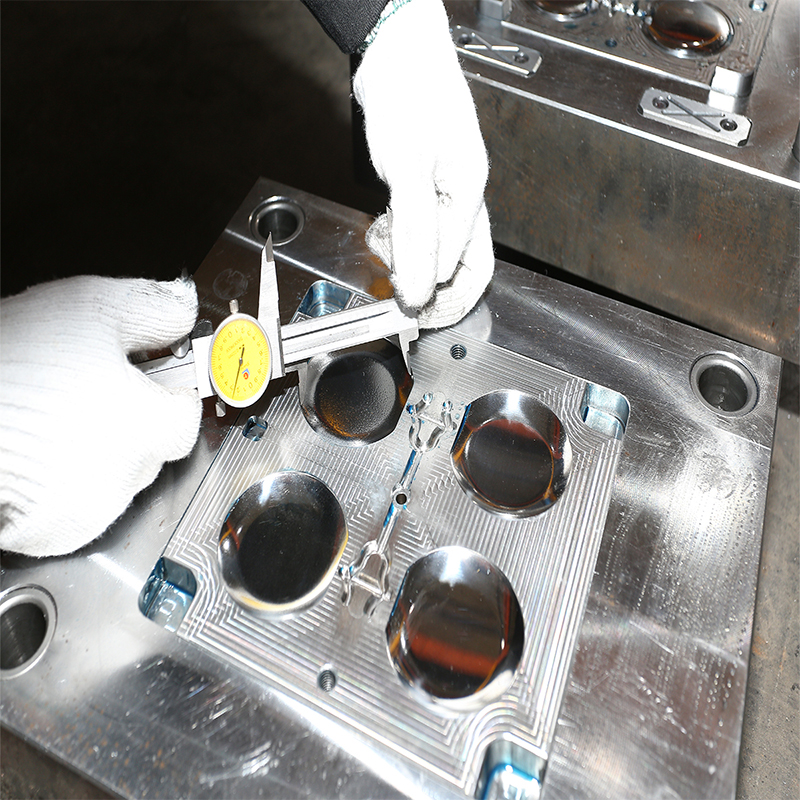
当这种烧焦痕出现碳化的情况时,客户基本上是不会接受这种产品的。烧焦缺陷属于外观轻微缺陷,仅仅出现颜色有稍许发黄或轻微黑点的情况下,可以与客户商量限度接受。

注塑加工模具设计要点:(1)尽量采用注塑模具标准件对应注塑模具的每一部分都有不同的企业在进行相应标准件的开发,并存在日益完善的国内、国外或国际标准。国际注塑模具标准化组织是ISO/TC29 /SC8。我国1983年成立了”全国注塑模具标准化技术委员会”。美国的DME公司、德国的HASCO公司和日本的FUTABA公司是世界上生产标准模

出现烧焦这种情况,需要先用高速注射确认产品是否会出现更严重的烧焦。如果末端出现的烧焦明显严重的话,可以断定塑料模具的排气系统设计不良,排气效果不佳;要彻底解决就需要加开排气、调整模具的浇口位置和大小。调整注射速度只是降低烧焦的可能性而已,并不可以完全解决烧焦。 我们总
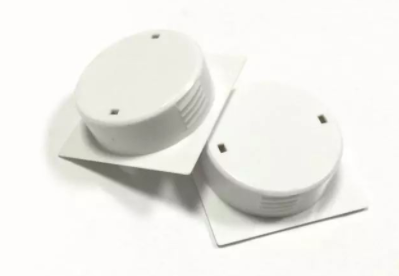
熔接痕熔接痕是由于来自不同方向的熔融树脂前端部分被冷却、在结合处未能完全融合而产生的。一般情况下,主要影响外观,对涂装、电镀产生影响。严重时,对塑料制品强度产生影响(特别是在纤维增强树脂时,尤为严重)可参考以下几项予以改善:l)调整成型条件,提高流动性。如,提高树脂温度、提高模具温度、提高注射压力及速
注塑加工时料流痕是塑胶件在模腔内受注射压力和料流速度的影响在表面产生看得见的料流痕迹。造成注塑产品产生料流痕的具体原因铭洋宇通注塑模具厂分析如下:1、模温和料温过低2、注射速度和压力过小3、流道和浇口尺寸过小解决方法:1、注塑时增大模温和料温2、增加注射压力和保压压力,延长保压时间。

塑料制品加工应注意的问题,从小处细数就太多了,不胜枚举,但从大处着眼,还是容易理顺的,第一是加工温度,包括熔融温度、挤出或射出温度、模具温度等,第二是加工压力,包括熔融背压、挤出或充模压力、成型补压压力等,第三是加工速度,包括机械镙杆输送物料速度、挤出或射出速度、制品在模内的冷却速度等。这几项理顺了