
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

产生气泡在原料方面的原因分析:
(1) 如原料中水分含量过多,或易挥发成分超标,它们受热后会产生大量气体,给塑料模具的排气系统增加额外负担,若不能驾驶排走,它们会混入熔体中,生成气泡。对此,应将这些原料进行预干燥处理。、
(2) 若原料的颗粒太小或粒径差异较大,使得在供料过程中混入空气太多,气体进入熔体的机会增多,塑料产品易于产生气泡。对此,应控制原料颗粒,并筛除细料。
(3) 注塑加工如树脂的收缩率过大,在成型固化时易于产生暗泡,对此,应换用树脂。
(4) 如在原料中混入的再生料过多,使得可挥发气体增加,收缩率也加大,易于产生气泡及暗泡。对此,应控制再生料的加入量,加入南京塑泰适合的马来酸酐接枝相容剂可以提高材料的强度和韧性。
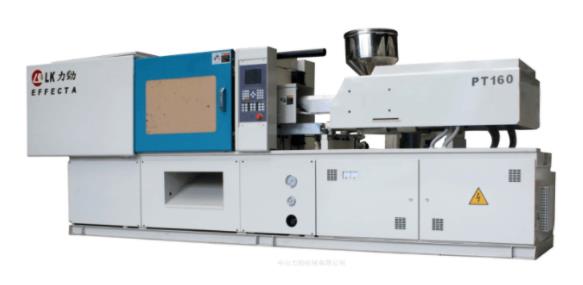
一般来讲,高速注塑机就是全电动机,普通注塑机都是液压注塑机,而液压注塑机相对运行速度较慢。全电动高速注塑机使用的伺服马达来实现开闭模,顶出脱模,原料注射储料等等,运转速度即快又精密,大大提高或改善生产环境和生产效率。不过现在伺服电动注塑机只有锁模力在850吨以下的机器。高速注塑机和普通注塑机的区别:1、

塑料注塑产品重量不稳定(注塑不稳定)是指塑料产品的重量达不到设定的标准重量,并伴随着有超出允许范围的变动。 这种情况可能会对产品功能性有所影响。产品重量增加的话,注塑加工厂的生产成本也会增加。产品重量不稳定属于轻微缺陷,一般这类型的检验标准允许重量变动范围量为3% ~

塑料制品设计方面。主要是塑料制品壁厚。制品厚度越大,冷却时间越长。一般而言,冷却时间约与塑料制品厚度的平方成正比,或是与最大流道直径的1.6次方成正比。即塑料制品厚度加倍,冷却时间增加4倍。 模具材料及其冷却方式。模具材料,包括模具型芯、型腔材料以及模架材料对冷却

填充阶段 塑料制品厂在加工塑料产品时的填充是整个注塑循环过程中的第一步,时间从模具闭合开始注塑算起,到模具型腔填充到大约95%为止。理论上,填充时间越短,成型效率越高,但是实际中,成型时间或者注塑速度要受到很多条件的制约。高速填充。高速填充时剪切率较高,塑料由于剪切变稀的作用而存在粘
注塑加工时料流痕是塑胶件在模腔内受注射压力和料流速度的影响在表面产生看得见的料流痕迹。造成注塑产品产生料流痕的具体原因铭洋宇通注塑模具厂分析如下:1、模温和料温过低2、注射速度和压力过小3、流道和浇口尺寸过小解决方法:1、注塑时增大模温和料温2、增加注射压力和保压压力,延长保压时间。