
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

塑料洛氏硬度是表示材料硬度的一种度量方法。测定时将一规定的压头以较小的负荷压在试样上,然后逐渐增至某一较大值,再回复到较小负荷。
塑料洛氏硬度用如此造成的试样上压痕深度的净增加数来表示的材料硬度 值、根据压头的尺寸、加至负荷值I`}i大小,对应规定了不同的 标尺。例如,有k标尺、L标尺,M标尺等。不同的标尺之间 没有简单的换算关系。一般,希望在测定'}'的读数值在50一 l1S之间,否则应更换标尺后重新进行测量。H标尺适用于 测较软的材料,M标尺适用于较硬的材料。有些标准'{'还规 定有E标尺,专门用于校正。

1、塑料模具加工企业首先应给每副模具配备履历卡,详细记载、统计其使用、护理(润滑、清洗、防锈)及损坏情况,据此可发现哪些部件、组件已损坏,磨损程度大小,以提供发现和解决问题的信息资料,以及该模具的成型工艺参数、产品所用材料,以缩短模具的试车时间,提高生产效率。2、加工企业应在注塑机、模具正常运转情况下,

流动性2.1热塑性塑料流动性大小,一般可从分子量大小、熔融指数、阿基米德螺旋线流动长度、表现粘度及流动比(流程长度/塑件壁厚)等一系列指数进行分析。分子量小,分子量分布宽,分子结构规整性差,熔融指数高、螺流动长度长、表现粘度小,流动比大的则流动性就好,对同一品名的塑料必须检查其说明书判断其流
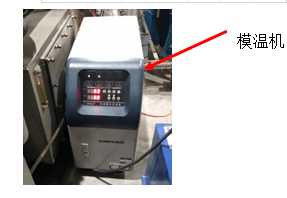
加工方面:(1)加工压力过大、速度过快、充料愈多、注射、保压时间过长,都会造成内应力过大而开裂。(2)调节开模速度与压力防止快速强拉制件造成脱模开裂。(3)适当调高模具温度,使制件易于脱模,适当调低料温防止分解。(4)预防由于熔接痕,塑料降解造成机械强度变低而出现开裂。(5)适

产品设计:设计塑件的形体结构时,应注意塑料制品的厚度与熔料填充时的极限流动长度。在塑料模具注射成型中,塑件的厚度通常为1~ 3mm,大型塑件为3~ 6mm。材料:更换材料或添加助剂以改善流动性。将喷嘴拆下清理或扩大模具冷料穴和流道截面面积。模具:设计浇注 系统时要注意浇口平衡。在流动过程中,浇口或流道压力损失太大

1.塑料模具加工过程中,温度可分为:干燥温度、物料温度、模具的温度、这些都是一些至关重要的因素。 2.速度:塑料模具加工过程中,注塑模具速度、熔料温度、送退速度、开合模速度、顶针前进后退速度。 3.压力:射压、保压、背压、锁模压力、模具保护压力、顶出压力。 4.时间: