
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

模具保养
1、加工企业首先应给每副塑料模具配备履历卡,详细记载、统计其使用、护理(润滑、清洗、防锈)及损坏情况,据此可发现哪些部件、组件已损坏,磨损程度大小,以提供发现和解决问题的信息资料,以及该模具的成型工艺参数、产品所用材料,以缩短模具的试车时间,提高生产效率。
2、加工企业应在注塑机、模具正常运转情况下,测试模具各种性能,并将最后成型的塑件尺寸测量出来,通过这些信息可确定模具的现有状态,找出型腔、型芯、冷却系统以及分型面等的损坏所在,根据塑件提供的信息,即可判断模具的损坏状态以及维修措施。
3、要对模具几个重要零部件进行重点跟踪检测:顶出、导向部件的作用是确保模具开合运动及塑件顶出,若其中任何部位因损伤而卡住,将导致停产,故应经常保持模具顶针、导柱的润滑(要选用最适合的润滑剂),并定期检查顶针、导柱等是否发生变形及表面损伤,一经发现,要及时更换。

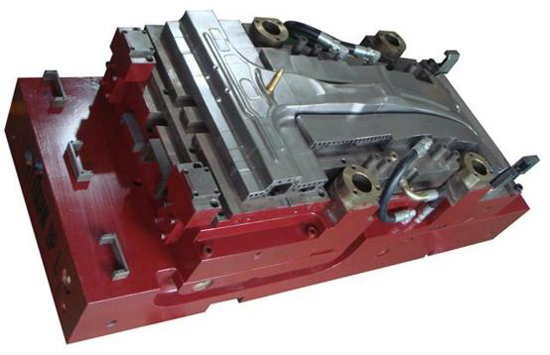
模具加工工艺规程的内容要求1)模具或零件的名称、图号、材料、加工数量和技术要求等标题栏;2)毛坯尺寸和供货状态;3)工艺定位基准;4)成型件的加工方法和顺序;确定各工序的加工余量、工序尺寸和公差要求以及工装、设备的配置;5)各工序的工时定额;6)确定装配基准装配顺序、方法和要求;7)确定试模要求和验收标准。
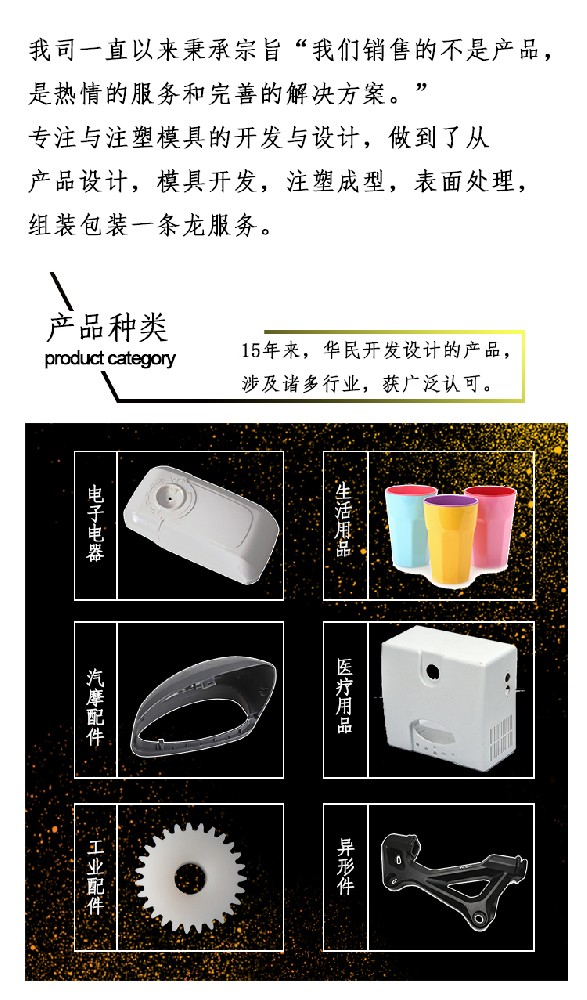
注塑加工厂在注塑生产外壳时,冷却是一个特殊的过程,外壳两端的冷却速度会比中心区域的冷却速度快一点,而接近外壳中心处的离形腔的冷却速度是最慢的。因此,在热量释放中,塑料模具的离形腔是最慢的,两端材料虽然已经固化,但随着外壳中心处熔体的冷却,外壳整体的收缩还会继续存在。又由于尖
首先化学名称不一致,abs化学名称是丙烯bai腈-丁二烯du-苯乙烯共聚物,pp的化学名称是聚丙烯。其次是燃烧性质不同,pp燃烧较快,abs燃烧较缓慢。再就是密度不一样,abs的密度要比pp的大。接下来就是硬度不同,abs的硬度比较高一些。最后就是电学性能不一样,pp的电绝缘性要比abs的差。1、如果要比较那你得设定一个前提,因为
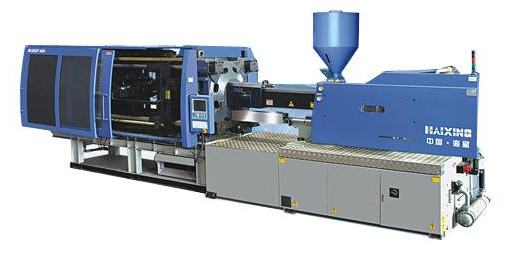
注塑机系统一般由机架、三大板、哥林柱、射出系统、顶出系统、调模系统等组成,国产注塑机机架一般是钢材焊接而成,三大板是铸铁件,哥林柱、调模齿轮、顶出机构等基本都是从专业厂家处购买组装。质量有保证的注塑机厂家,其供应商很多都是由相同几个厂家供给,质量上差异性不大。由自己设计制造

1、主模制作:(1)制作主模的材料有很多,一般要求作主模的材料易成形,易休整,且有稳定性好等特点。如木材,石膏,蜡等。我们通常用的都是木材。根据产品图纸或模具图纸,由木工做出木制主模。2、主模修整:(1)主模必须经过修理后方能进行生产模的翻制。修整包括打腻子,整形,尺寸的较正,加固。这一过程主要是对木模