
我们专业做异形模具和异形塑料件
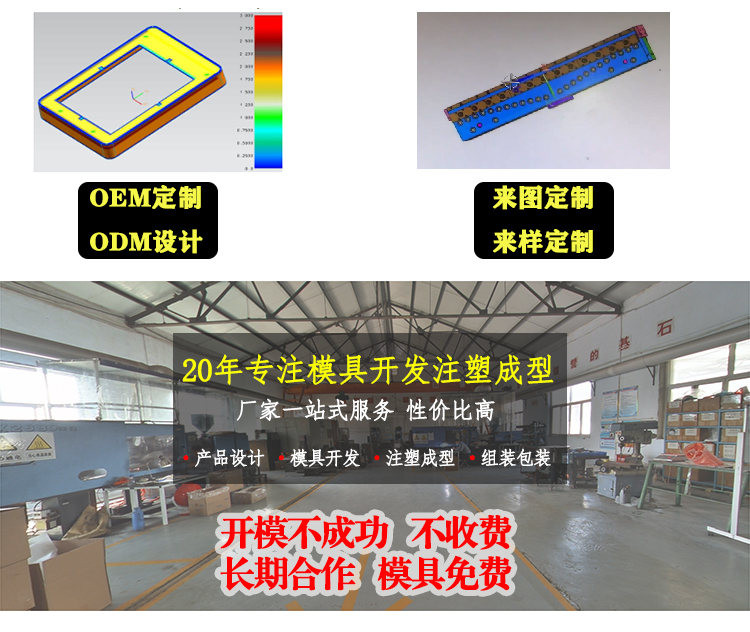
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

一、有利于得到稳定的尺寸
由于塑料模具温度得到了恒定的控制,塑料产品收缩均衡,相对产品的尺寸更加容易得到控制, 有利于提高尺寸精度.
二、有利于型腔的充填
对于流动性差、粘度高的塑料,提高模具温度可以提高其充填性能,节省生产周期时间. 充填得快,可大大地改善产品的流痕、结合线等不良状况.
三、有利于得到最佳的外观
模具温度越低,塑胶在模具内冷得越快,流动性相对就变差.加模温,才能得到更好的模具外观,还原出模具上表面的痕迹.模具抛光好的光洁度就会完完全全地表现到产品上.
四、有利于产品的脱模
塑料制品厂在生产透明产品,在附有高模具温度的公模型腔或滑块心型上,包紧的力量比低模温的产品脱模阻力要小的多,尤其是类似真空吸附的产品上.

①塑料模具腔内粗糙,光洁度差②塑料加工内含有水分或挥发物过多,或塑料颜料分解变质③供料不足,塑化不良或塑料流动性差④模具壁有水分和油污⑤使用脱模剂过量或选用不当⑥融料在模腔内与腔壁没完全接触⑦注射速度慢,压力低⑧脱模斜度小,脱模不良或制品表面硬度低,易划伤磨损⑨料粒大小不均,或混入不相溶料产生色泽不

壁厚均匀是塑胶件设计的一个非常基本的原则。据我观察,大多数的工程师都知道这个原则,但是很多都认为这个不重要、选择任性设计而不遵守。 当注塑产品第一次试摸发现各种质量问题,例如缩水、变形翘曲、内应力和困气等时,首先想到的是通过调整注塑工艺参数来解决,当多次调整问题

一、产品设计:产品的厚度与长度不成比列,材料无法流动到产品的末端,形状结构复杂,筋位多、深,都会造成注射压力损失大及容易困气;二、原材料:材料流动性差,冷料杂质阻塞流道,三、注塑模具:浇注系统设计不合理;模具排气不良,模具温度太低,四、注塑工艺:熔料的温度太低,喷嘴的温度太低,注射压力或保压压力不足,
注塑压力是由注塑系统的液压系统提供的。液压缸的压力通过注塑机螺杆传递到塑料熔体上,塑料熔体在压力的推动下,经注塑机的喷嘴进入模具的竖流道(对于部分模具来说也是主流道)、主流道、分流道,并经浇口进入模具型腔,这个过程即为注塑过程,或者称之为填充过程。压力的存在是为了克服熔体流动过程中

注塑件塑料制品加工有气泡是指产品的壁厚中心处由于冷却较慢,表面迅速冷却和收缩将物料牵引拉扯,从而使成型时体积收缩不均而产生了空洞;另外原料受热分解时产生的水分和空气也会形成产品内部的气泡。 这种缺陷通常的表现是在成品内部包含许多很微小的气泡,也会伴随银纹发生。对于