
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

塑料加工厂生产的大多数塑料质轻,化学性稳定,不会锈蚀;
耐冲击性好;
具有较好的透明性和耐磨耗性;
绝缘性好,导热性低;
一般成型性、着色性好,加工成本低;
大部分塑料耐热性差,热膨胀率大,易燃烧;
尺寸稳定性差,容易变形;
多数塑料耐低温性差,低温下变脆,容易老化;
某些塑料易溶于溶剂。
塑料可区分为热固性与热塑性二类,前者无法重新塑造使用,后者可以再重复生产。热可塑性其物理延伸率较大,一般在50%~500%。在不同延伸率下力不完全成线性变化。
塑料不同性能决定了其在生活在工业愉浆键茅中的用途,随着技术的进步,对塑料改性一直没有停止过研究。希望不远的将来,塑料通过改性后的可以有更广泛的应用,甚至可代替钢铁等材料并对环境不再污染。

表面处理的方法及技巧 塑料制品的表面处理主要方法可归纳以下7点。(1)化学药品处理法 该法主要是利用硫酸-重铬酸钾等化学品水溶液对塑料表面进行处理,从而引入极性基团来增强涂膜对塑料表面附着力。该法可用于各种塑料制品,但由此引起三废处理问题。(2)表面
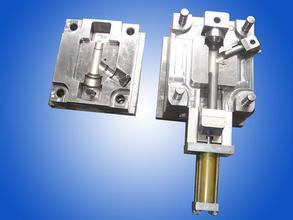
塑料首先在注射机底加热料筒内受热熔融,然后在注射机的螺杆或柱塞推动下,经注射机喷嘴和模具的浇注系统进入模具型腔,塑料冷却硬化成型,脱模得到制品。其结构通常由成型部件、浇注系统、导向部件、推出机构、调温系统、排气系统、支撑部件等部分组成。制造材料通常采用塑料模具钢模块,常用的材质主要为碳素结构钢、碳素
塑料加工时塑料制品填充不足(缺料、短射)是指熔融塑料在注射时,未完全填充满模具型腔内某个角落,即产品未填充完整、缺少一部分的状态。材料流动末端出现部分不完整现象或一模出多穴产 品中有一部分填充不满,特别是薄壁区、薄筋位、深筋位或流动路径的末端区域。填充不足这种缺陷在大尺寸产品

塑料加工厂在遇到产品重量不稳定的时候,先从材料和模具方面进行一个初步的判断,然后要针对问题有一个大概的分析思路,再对注塑加工工艺参数进行调整,从而找到问题的具体原因。 对于产品重量不稳定的缺陷来说,注塑工艺是主要的影响因素。有时候由于注射速度过快,产品冷却后无法
当规件的侧回较况。所需的抽芯距离不大,但所需抽芯力较大时,可采用斜滑块机构进行侧向分型与抽芯,斜滑块抽芯机构的模具俗称胶杯模,其特点是利用拉钩的拉力和弹赞的推力驱动斜滑块作斜向运动.在塑件被推出脱模的同时由斜滑块完成侧向分型与抽芯动作。斜滑块抽芯机构通常用于外侧抽芯,根据抽芯位置