
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

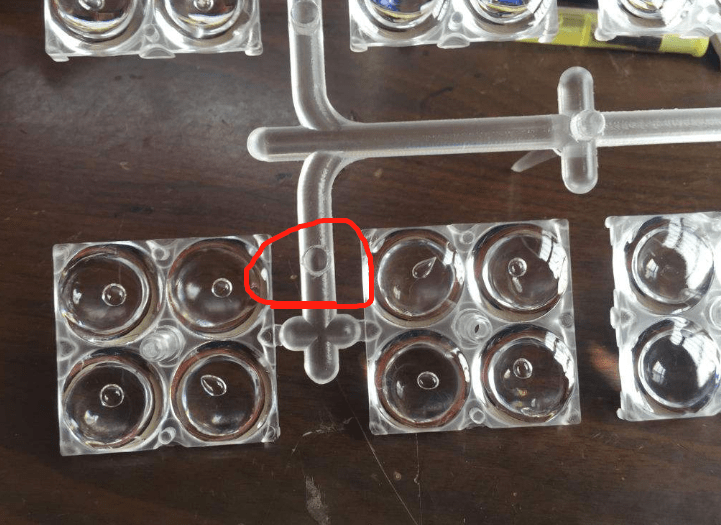
气泡出现在较厚的制品,表面胀大,切开后断面有气泡,注塑加工厂在调整工艺等问题方面总计以下原因,
成因及解决办法:
1、加料过程中没控制好量,导致注射压力过高,只需调整加料量即可;
2、冷却时间不足。可以在机器外使用冷压模降温冷却;
3、温度过高,会在制品中出现分解黑线的现象。若分解情况轻微,只需适当降温。如果整个机筒分解,只能是拆机清理;
4、模具的进浇口过小或者排气不良也会出现气泡的现象,这是设备的原因,只能改进设备。

塑料注塑产品重量不稳定(注塑不稳定)是指塑料产品的重量达不到设定的标准重量,并伴随着有超出允许范围的变动。 这种情况可能会对产品功能性有所影响。产品重量增加的话,注塑加工厂的生产成本也会增加。产品重量不稳定属于轻微缺陷,一般这类型的检验标准允许重量变动范围量为3% ~

一、直立式AC/DC注塑机系列:该机型主要是针对连接线、各类电子、电脑数据线以及电源插头线的注塑成型等,塑料制品厂注塑产品精确标准要求不高,一般以PVC、PE等塑胶料注塑为主导,适合于该产品的具体适用机型规格一般锁模力从15T到35T不等,因各厂家机型的具体容模量,配置等有异,在选购前一定要求厂家
外观缺陷: 在注塑加工时塑料制品厂应该首先必须充分了解造成表面缺陷的根本原因是什么。它们是由料流带到了塑料制件表面的缺陷,还是塑料模具的表面缺陷转移到了制件表面?以下总结了几点原因和解决办法:■熔料温度太低■过低的熔料温度会导致熔料黏度升高(熔料变稠),从而引起熔料
(1) 按受热冷却时树脂呈现的特性分类这种分类方法是用得最多,也是比较科学的一种分类法。1) 热塑性塑料这类塑料在注塑加工时加热时软化,温度升高至一定程度时呈熔融态, 成为可流动的粘稠流体,借助模具和压力可制成一定形状的制品,冷却后可保持已成型形状。再次加热又可变软、熔融、重新塑制成型。注塑加工它在加热、

原因分析:塑料成型塑胶熔体流动的痕迹,以浇口为中心而呈现的条纹波浪模样。表面发生垂直流向的无数细纹,导致塑料制品表面产生类似指纹的波纹。解决办法:流痕是最初流入型腔内的塑胶熔体冷却过快,与其后流入的塑胶熔体间形成界限所致。残留于注塑机喷嘴前端的冷材料,注塑加工厂家在生产注塑的时候,若直接进入型腔内,