
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

塑料制品注塑加工时,填充不足(缺料、短射)是指熔融塑料在注射时,未完全填充满模具型腔内某个角落,即产品未填充完整、缺少一部分的状态 。
原材料流动末端出现部分不完整现象或一模出多穴产品中有一部 分填充不满,特别是薄壁区、薄筋位、深筋位或流动路径的末端区域。填充不足这种缺陷在大尺寸产品或多骨位、超薄的产品中易出现,在不影响客户的使用情况下,可以和客户进行商量确认收货标准,这也是企业生产的塑料产品的作业指导书中的内容。-般情况下该缺陷属于轻微缺陷。
塑料制品厂生产的注塑产品溶解痕是不能避免的,只是能够避免不明显,不能完全消除。如果是不明显的熔接痕,也不会影响电镀。从形成熔接痕的原因而言,要减少熔接痕,就要降低注射或挤出过程中物料的“分流后汇合”现象发生的可能性。为了减少并消除这一现象,有如下方法:1)提高模具温度2)调整
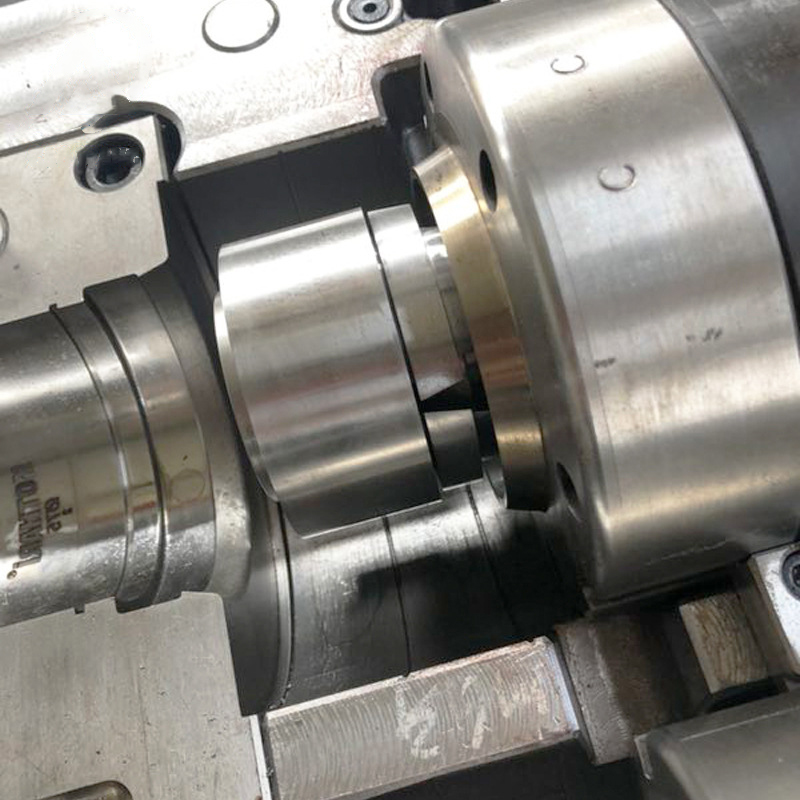
自工业注塑制模发展以来,如何保持模具表面恒温一直困扰着人们。在注塑成型中,成品的冷却时间占注塑生产周期的70%。主要原因是在传统模具制造中,温度控制或冷却水路只能直线钻孔。关键热点通常不在冷却热传播范围内,因此无法有效冷却。为了保持温度恒定,制造商先后使用隔板、散热器、散热管等。还试图将块层压在一起,并

塑料件注塑加工,塑料模具加工首要用于成型塑料注塑加工成品。依据成型办法的不-样,可分为注塑模、紧缩模、 压注模、 挤出模和气动成型模等。塑料模具加工的作业条件:多见塑料成型模具加作业业示意图。塑料模的首要作业零件是成型零件,如凸模、凹模、 型芯、镶块、成型杆和成型环等,构成

熔接缝表观在充模方式里,熔接缝是指各流体前端相遇时的一条线。特别是塑料模具有高抛光表面的地方,制品上的熔接缝很象一条刮痕或一条槽,尤其是在颜色深或透明的制品上更明显。熔接缝的位置总是在料流方向上。 物理原因 熔接缝形成的地方为熔料的细流分叉并又连接在一起的地方,最典

注塑加工厂家保 压阶段的作用是持续施加压力,压实熔体,增加塑料密度(增密),以补偿塑料的收缩行为。在保压过程中,由于模腔中已经填满塑料,背压较高。在保压压实过程中,注塑机螺杆仅能慢慢地向前作微小移动,塑料的流动速度也较为缓慢,这时的流动称作保压流动。由于在保压阶段,塑料受模壁冷却固