
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

塑料产品产生缺陷的主要原因有以下几点:
1、产品设计的原因,产品设计的时候没有充分考虑成型过程中会产生哪些问题,这多数是由于产品设计师经验不足造成的。还有一种原因就是 已经考虑到了注塑的问题,但是由于产品结构空间的限制,无法达到完美的程度所造成的先天性设计缺陷。
2、模具设计与加工的原因。模具设计对于后续产品的缺陷及生产效率都会有很大的影响。不同的浇口大小和位置、顶针位置的排布、冷却系统设计的不合理、排气系统的设计不合理或不充分等,都会导致塑料产品的缺陷。
3、注塑工艺参数不合理。注射压力、速度、位置、温度、时间的不合理设定对于产品的外观也会存在影响。行业流传一句话: 七分模具,三分工艺。可见模具的好坏对于产品的影响会更大。
4、塑料材料的影响。在生产过程中,很容易就能够判断材料有多大的影响。更换不同材料产生的外观缺陷是否相同,有待进一步的验证 。
5、注塑机的影响。不同型号或新旧的注塑机会对产品的外观有影响,但是对于产品的外观缺陷没有决定性的影响。
6、人员操作的规范性。塑料产品的外观缺陷问题绝大部分都可以通过产品结构、模具设计和注塑工艺进行改善和优化。所以这些因素也是解决产品问题的重要部分。

流动性2.1热塑性塑料流动性大小,一般可从分子量大小、熔融指数、阿基米德螺旋线流动长度、表现粘度及流动比(流程长度/塑件壁厚)等一系列指数进行分析。分子量小,分子量分布宽,分子结构规整性差,熔融指数高、螺流动长度长、表现粘度小,流动比大的则流动性就好,对同一品名的塑料必须检查其说明书判断其流

①塑料中含有水分或有杂质混入;②浇口尺寸过小、形状不好或位置不好;③塑料模具表面不光洁,有水分或油污;④塑料温度低,或模温低;⑤料温高或浇注系统剪切作用大,塑料分解;⑥融料与模具表面接触不良或模具排气不良;⑦润滑剂不当或用量过多;⑧塑料塑化不良,结晶性料冷却不良、不均或制品壁厚不均;⑨注塑加工厂家注
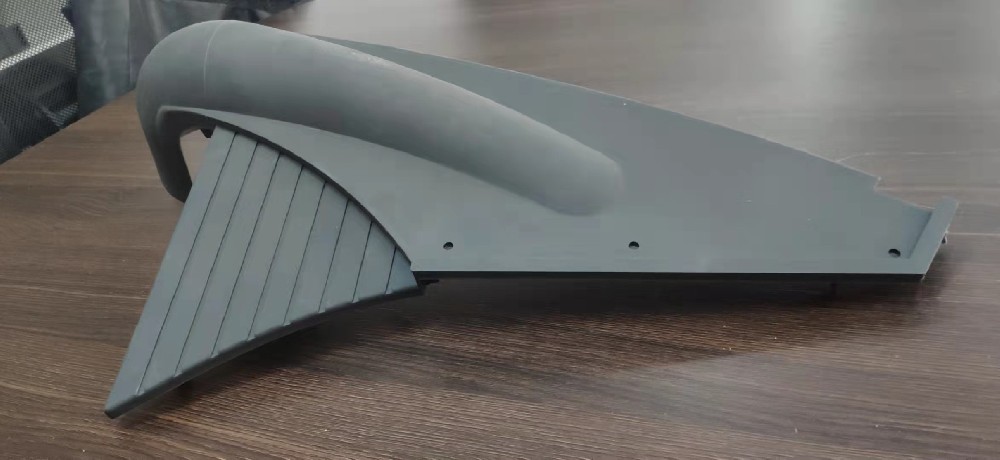
塑料制品厂在注塑产品出现尺寸差异的缺陷及解决方案分析,注塑塑料件缺陷的特征注塑过程中重量尺寸的变化超过了塑料模具、注塑机、塑料组合的生产能力。可能出现问题的原因缺陷:输入射料缸内的塑料不均。射料缸温度或波动的范围太大。注塑机容量太小。注塑压力不稳定。.螺杆复位不稳定。运
根据外观与手感来区分,塑料制品见得多了,一看便知基主要成份,所以,外观这方面也是非常重要的。PE (中文名:聚乙烯):感官鉴别:手感柔软:白色透明,但透明度一般,常有胶带及印刷字。(注:胶带和印刷字是不可避免的,但一定要控制其含量,因这些会影响在市场上的价格)未着色时呈乳白色半透明,蜡

注塑和吹塑的工艺不一样,吹塑是注+吹;注塑是注+压;吹塑做的一定有那个拔吹气管留下的头,注塑做的一定有浇口断面.一般来说,注塑是实芯体,吹塑是空芯体,吹塑表面是不平整的.吹塑的有吹气口.注塑,即热塑性塑料注塑成型,这种方法即是将塑料材料熔融,然后将其注入膜腔。熔融的塑料一旦进入模具中,它就受冷依模腔样成型成