
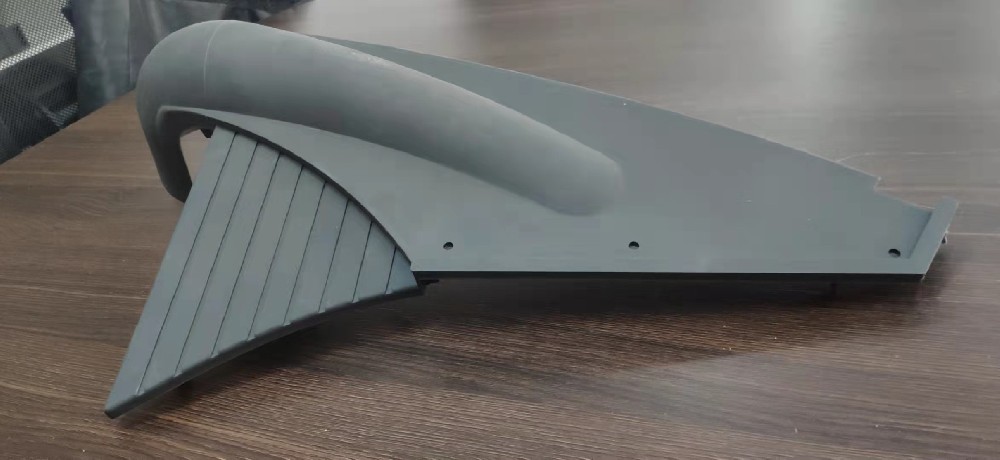
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

注塑加工厂家保 压阶段的作用是持续施加压力,压实熔体,增加塑料密度(增密),以补偿塑料的收缩行为。在保压过程中,由于模腔中已经填满塑料,背压较高。在保压压实过程中,注塑机螺杆仅能慢慢地向前作微小移动,塑料的流动速度也较为缓慢,这时的流动称作保压流动。由于在保压阶段,塑料受模壁冷却固化加快,熔体粘度增加也很快,因此模具型腔内的阻力很大。在保压的后期,材料密度持续增大,塑件也逐渐成型,保压阶段要一直持续到浇口固化封口为止,此时保压阶段的模腔压力达到最高值。
在保压阶段,由于压力相当高,塑料制品呈现部分可压缩特性。在压力较高区域,塑料较为密实,密度较高;在压力较低区域,塑料较为疏松,密度较低,因此造成密度分布随位置及时间发生变化。保压过程中塑料流速极低,流动不再起主导作用;压力为影响保压过程的主要因素。


填充是整个注塑循环过程中的第一步,时间从模具闭合开始注塑算起,到模具型腔填充到大约95%为止。理论上,填充时间越短,成型效率越高,但是实际中,成型时间或者注塑速度要受到很多条件的制约。高速填充:高速填充时剪切率较高,塑料由于剪切变稀的作用而存在粘度下降的情形,使整体流动阻力降低;局部的粘滞

塑料件注塑加工,塑料模具加工首要用于成型塑料注塑加工成品。依据成型办法的不-样,可分为注塑模、紧缩模、 压注模、 挤出模和气动成型模等。塑料模具加工的作业条件:多见塑料成型模具加作业业示意图。塑料模的首要作业零件是成型零件,如凸模、凹模、 型芯、镶块、成型杆和成型环等,构成
①塑料模具腔内粗糙,光洁度差②塑料加工内含有水分或挥发物过多,或塑料颜料分解变质③供料不足,塑化不良或塑料流动性差④模具壁有水分和油污⑤使用脱模剂过量或选用不当⑥融料在模腔内与腔壁没完全接触⑦注射速度慢,压力低⑧脱模斜度小,脱模不良或制品表面硬度低,易划伤磨损⑨料粒大小不均,或混入不相溶料产生色泽不
塑料加工厂在塑料制品注塑生产时,会遇到产品变色发黄的时候,我们根据经验来总结了以下几种原因; 材料:1、使用不适合的色母粒,耐热性不足,造成原料在料筒内已变色或发黄。 2
塑料制品厂在注塑产品出现尺寸差异的缺陷及解决方案分析,注塑塑料件缺陷的特征注塑过程中重量尺寸的变化超过了塑料模具、注塑机、塑料组合的生产能力。可能出现问题的原因缺陷:输入射料缸内的塑料不均。射料缸温度或波动的范围太大。注塑机容量太小。注塑压力不稳定。.螺杆复位不稳定。运