
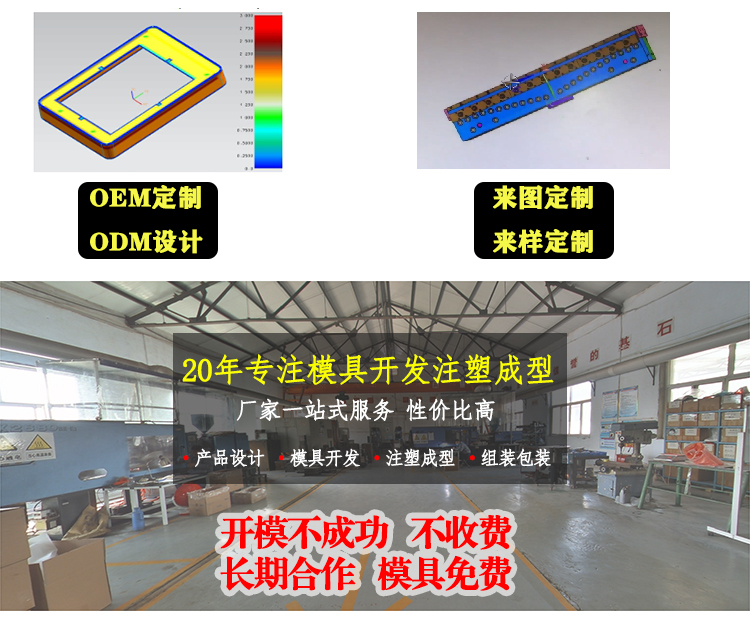
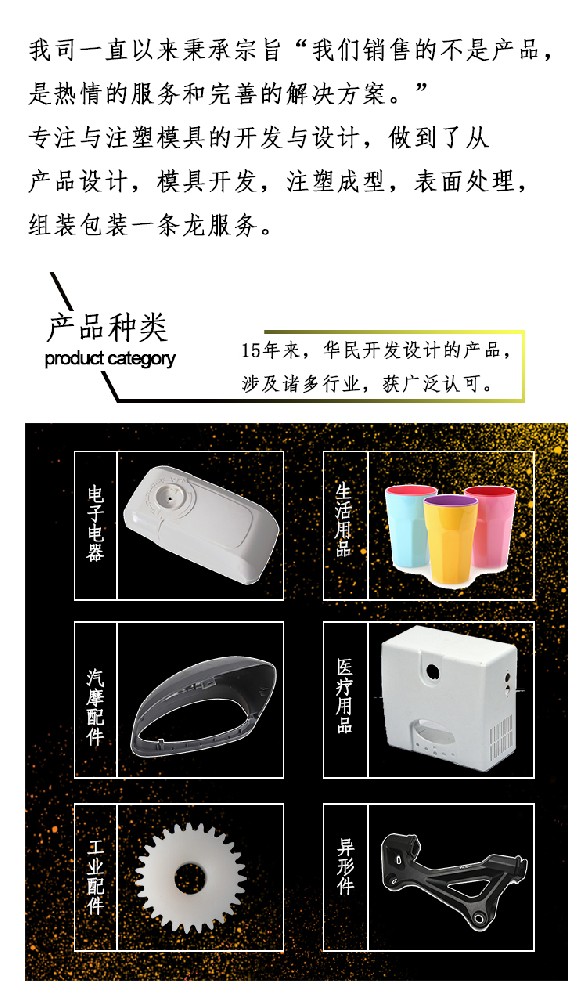
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220




注塑加工时料流痕是塑胶件在模腔内受注射压力和料流速度的影响在表面产生看得见的料流痕迹。造成注塑产品产生料流痕的具体原因铭洋宇通注塑模具厂分析如下:1、模温和料温过低2、注射速度和压力过小3、流道和浇口尺寸过小解决方法:1、注塑时增大模温和料温2、增加注射压力和保压压力,延长保压时间。
(1) 按受热冷却时树脂呈现的特性分类这种分类方法是用得最多,也是比较科学的一种分类法。1) 热塑性塑料这类塑料在注塑加工时加热时软化,温度升高至一定程度时呈熔融态, 成为可流动的粘稠流体,借助模具和压力可制成一定形状的制品,冷却后可保持已成型形状。再次加热又可变软、熔融、重新塑制成型。注塑加工它在加热、
注塑加工厂家在生产中,对改性尼龙材料有很强的吸湿性,加工前需充分干燥,可在80~90℃热风中循环干燥至含水量不超过0.3%为止,并应防止干燥后在吸湿。高温时易氧化降解,超过300℃时分解,在满足成型工艺的前提下,应避免溶体温度过高,并应避免在料筒内滞留时间过长。流动性极好,溢边值为0.02mm,左
HOTLINE
联系人:史经理
HOTLINE
微信\电话:13932815220
ADDRESS
地址:河北省深州市大屯镇孤城工业区

 网站首页
 电话咨询
 返回顶部