
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

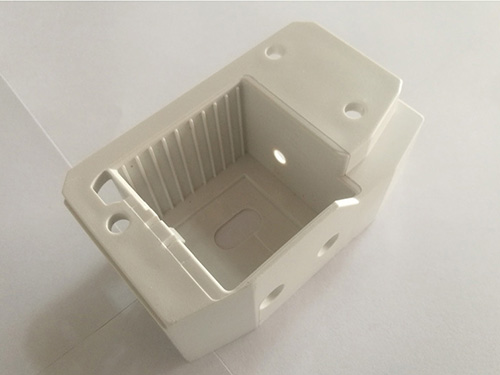
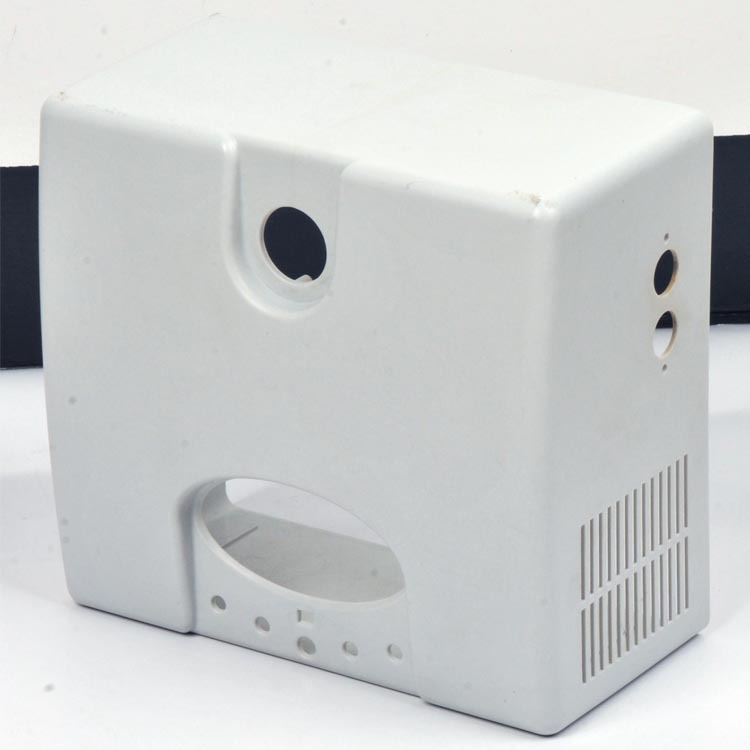

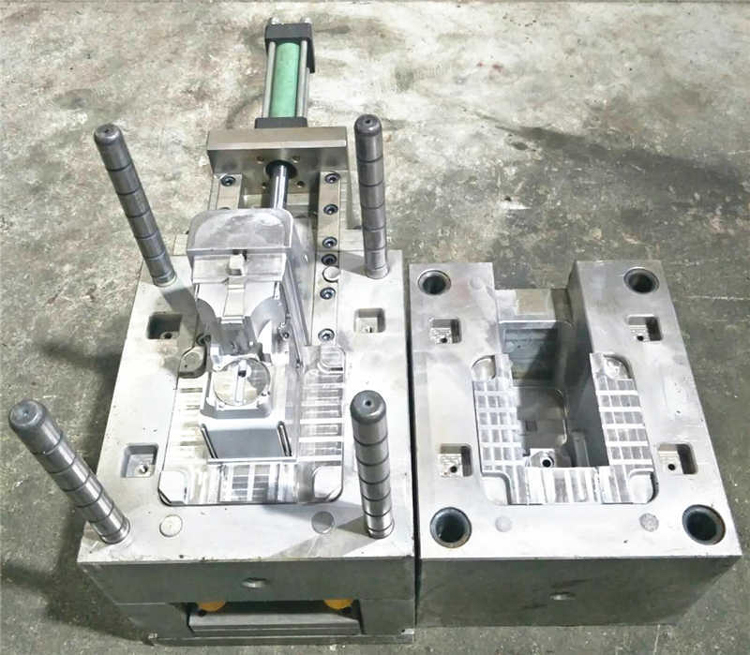

出现烧焦这种情况,需要先用高速注射确认产品是否会出现更严重的烧焦。如果末端出现的烧焦明显严重的话,可以断定塑料模具的排气系统设计不良,排气效果不佳;要彻底解决就需要加开排气、调整模具的浇口位置和大小。调整注射速度只是降低烧焦的可能性而已,并不可以完全解决烧焦。 我们总
现象:物料溢边、射嘴滴胶等这类缺陷。原因:料筒与射嘴的温度设定不当,射嘴与主浇口模嘴接触不良,锁模力不均匀或不恒定,塑料流动性太好,射嘴温度太高而产生漏胶溢料现象。 注塑成型产品缺陷是造成产品质量不合格的根源,产品缺陷又和注塑操作员、注塑维修工的技术水平有关。保证产品
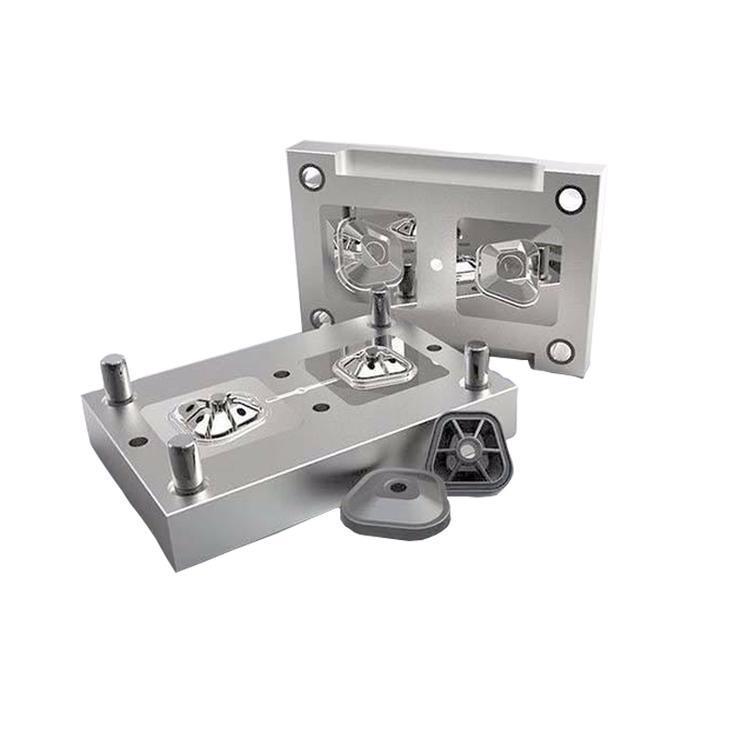
abs,pc,as,ps等以下是合理选择的要求:1.高耐蚀性很多树脂和添加剂对型腔表面都有腐蚀作用,这种腐蚀使型腔表面金属溶蚀、剥落,表面状况变坏、塑件质量变差。所以,最好使用耐蚀钢,或对型腔表面进行镀铬、钹镍处理。&
HOTLINE
联系人:史经理
HOTLINE
微信\电话:13932815220
ADDRESS
地址:河北省深州市大屯镇孤城工业区

 网站首页
 电话咨询
 返回顶部