
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220



表面流痕主要出现在表面几何形状复杂的塑件,充填路径某点引起料流的急剧剪切突变,某点就会出现充模熔料的滞流而形成流痕,如料通途变化大的角、边、孔、栅、凸柱、加强肋等部位。料流痕是塑胶件在模腔内受注射压力和料流速度的影响在表面产生看得见的料流痕迹。具体原因分析如下:1、模温和料温过低2、注射速度和压力过小

塑料模具是统称。塑胶模具是塑料模具中的一种,还就是挤出模具,搪塑模具等等。模具的分类也是根据加工工艺的不同而进行区分的。挤出工艺,注塑工艺、搪塑工艺。应用的话,向注塑工艺,只能制作具有一定形状的,固定的产品。比如:注塑一个手机壳,碗,电脑外壳等等。挤出的话就是在横截面形状的范围内连续不断的挤出生产,
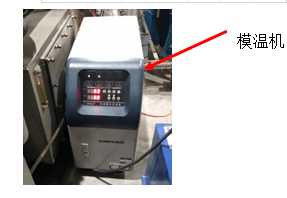
加工方面:(1)加工压力过大、速度过快、充料愈多、注射、保压时间过长,都会造成内应力过大而开裂。(2)调节开模速度与压力防止快速强拉制件造成脱模开裂。(3)适当调高模具温度,使制件易于脱模,适当调低料温防止分解。(4)预防由于熔接痕,塑料降解造成机械强度变低而出现开裂。(5)适
HOTLINE
联系人:史经理
HOTLINE
微信\电话:13932815220
ADDRESS
地址:河北省深州市大屯镇孤城工业区

 网站首页
 电话咨询
 返回顶部