
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

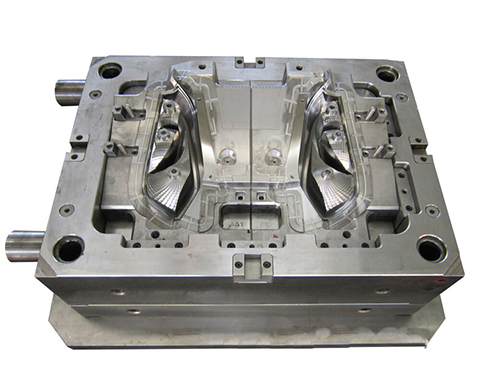
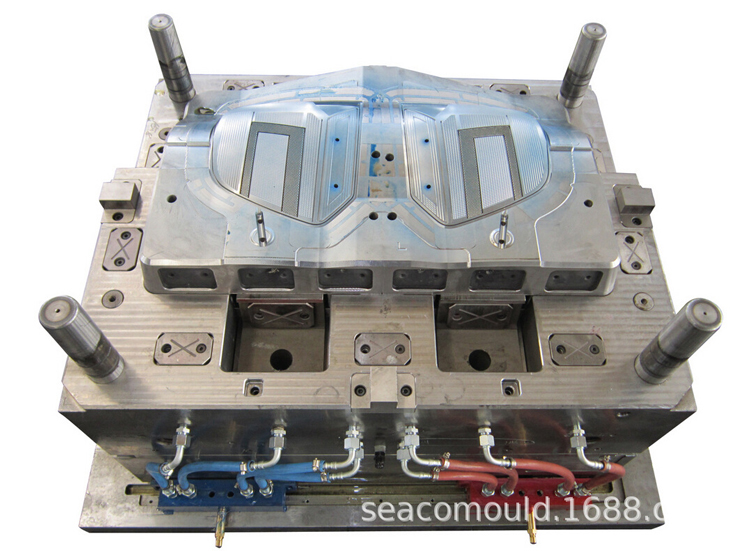
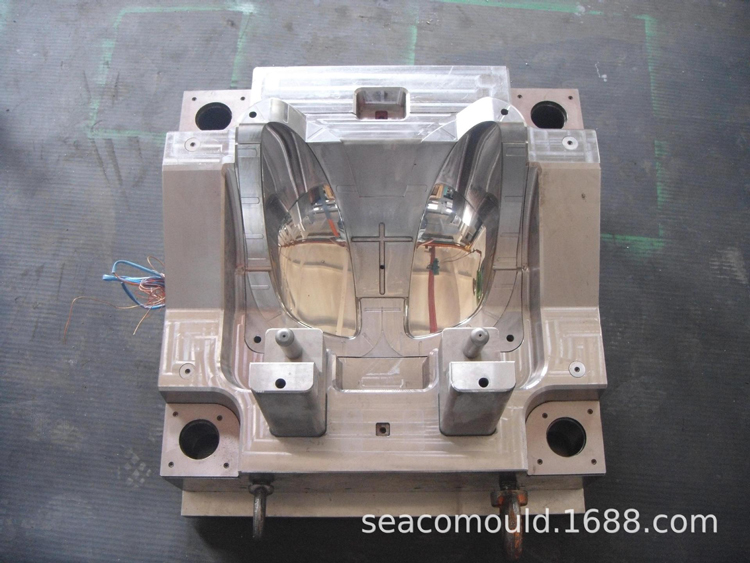
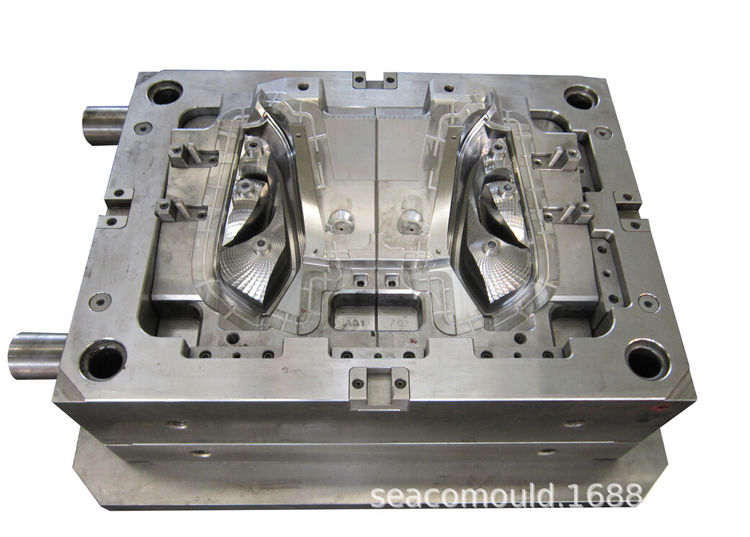
注塑温度是影响注塑压力的重要因素。注塑机料筒有5~6个加热段,每种原料都有其合适的加工温度(详细的加工温度可以参阅材料供应商提供的数据)。 注塑温度必须控制在一定的范围内。温度太低,熔料塑化不良,影响成型件的质量,增加工艺难度;温度太高,原料容易分解。在实际的注塑成
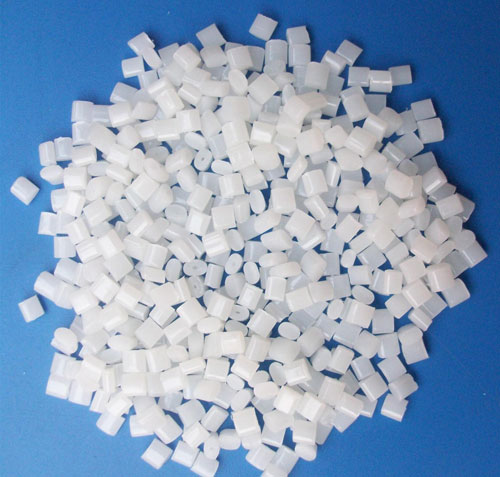
首先化学名称不一致,abs化学名称是丙烯bai腈-丁二烯du-苯乙烯共聚物,pp的化学名称是聚丙烯。其次是燃烧性质不同,pp燃烧较快,abs燃烧较缓慢。再就是密度不一样,abs的密度要比pp的大。接下来就是硬度不同,abs的硬度比较高一些。最后就是电学性能不一样,pp的电绝缘性要比abs的差。1、如果要比较那你得设定一个前提,因为

壁厚均匀是塑胶件设计的一个非常基本的原则。据我观察,大多数的工程师都知道这个原则,但是很多都认为这个不重要、选择任性设计而不遵守。 当注塑产品第一次试摸发现各种质量问题,例如缩水、变形翘曲、内应力和困气等时,首先想到的是通过调整注塑工艺参数来解决,当多次调整问题
HOTLINE
联系人:史经理
HOTLINE
微信\电话:13932815220
ADDRESS
地址:河北省深州市大屯镇孤城工业区

 网站首页
 电话咨询
 返回顶部