
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220



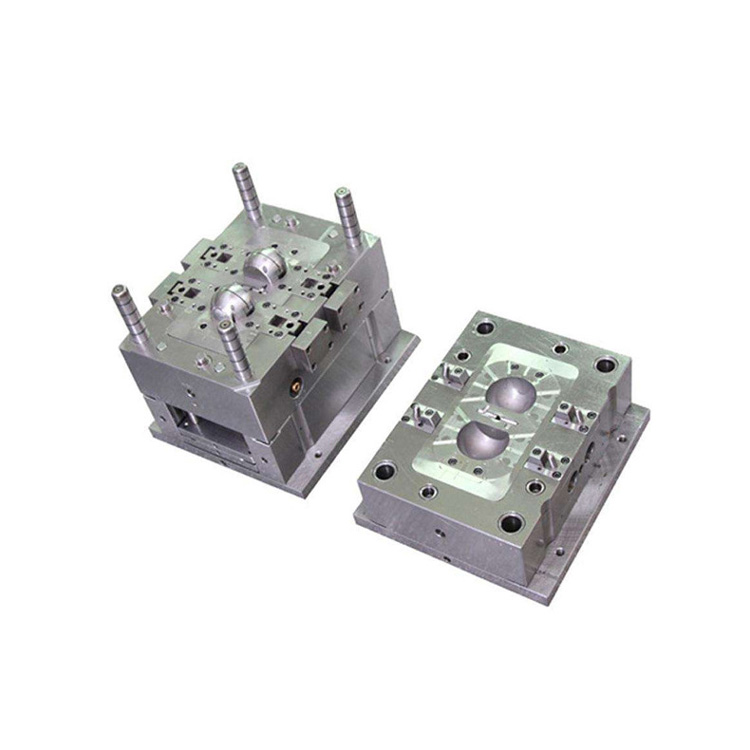
注塑模具的结构形式和加工质量直接影响塑件的质量和生产效率。模具生产过程中的故障有很多种。以下是几种常见故障的解决方案。浇口脱模困难:在注塑过程中,浇口粘在浇口套上,不易脱落。开模时,产品有裂纹损坏。另外,操作人员在脱模前必须用铜棒将其从喷嘴中敲出使其松动,这严重影响了生产效率。造成这种故

操作:操作习惯不好。操作员不按照规定放置项出的制品,注塑成型产品在还未完全冷却时可能产生了翘曲。产品设计:塑料注塑产品结构设计不合理,壁厚差异大。产品形状结构异常复杂。 材料:①塑料含水量过多(除湿干燥不完全) &nbs
双色注塑模的设计要点1、成型部分双色注塑模的成型部分与一般注塑模基本相同,不同的是要考虑两个位置上注塑模的凸模一致,凹模应与两个凸模配合良好。一般这种成型的塑件较小。2、脱模机构由于双色塑件只有在经过二次注射后才能脱模,所以,在一次注射装置上的脱模机构将不起作用。对于水平回转的注塑机,脱模顶出可用注塑
HOTLINE
联系人:史经理
HOTLINE
微信\电话:13932815220
ADDRESS
地址:河北省深州市大屯镇孤城工业区

 网站首页
 电话咨询
 返回顶部