
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220


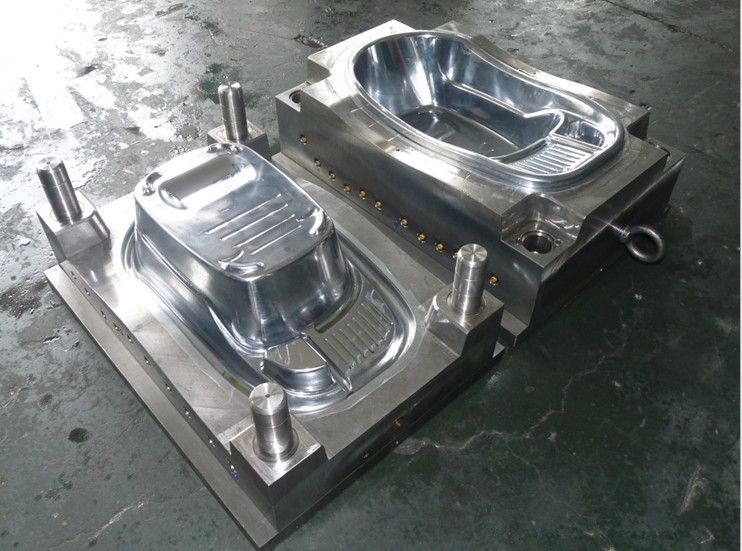

注射压力也称为激励压力、填充压力或第一阶段注射压力。注射压力的作用是保证注射过程中始终有充沛的压力,避免因压力受限而影响填充速度的情况发生。如果填充压力限制了填充速度,材料的剪切速率就会发生变化(当出现压力受限时,压力将控制填充过程,于是填充速度或流动速率便趋不稳,正在进行剪切的塑
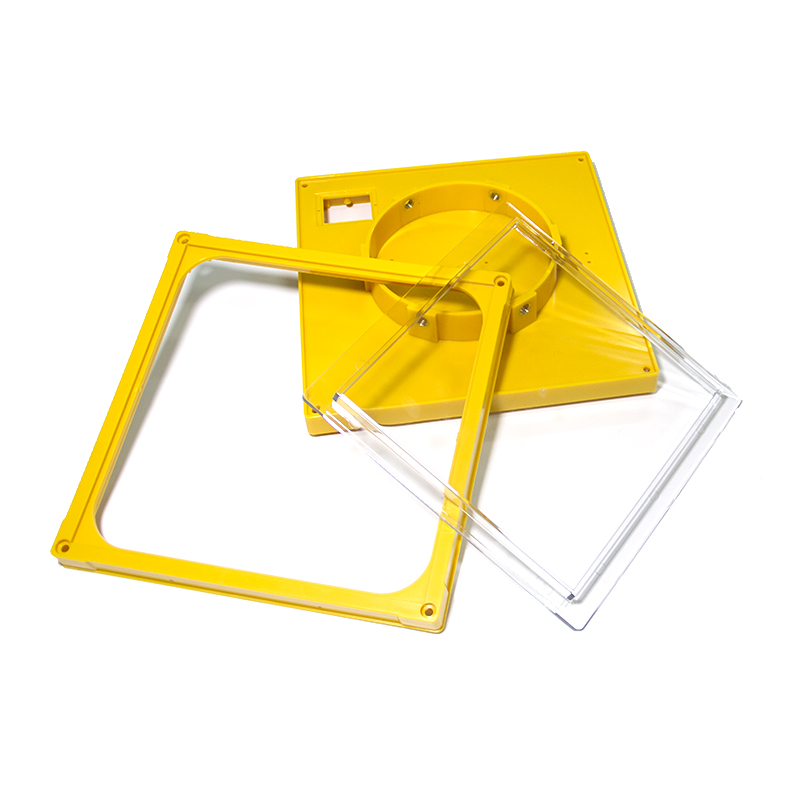
塑料产品基本验收方法的制定:塑料产品的缺陷基本分为以下三种;1、致命缺陷:与安全有关的缺陷,如突出的锐角、漏电、有毒等危害人体健康和安全的缺陷。所以注塑加工,对于塑料产品来说,前期的结构设计尽量不要存在锐角,材料的选择要考虑环保,安全性能测试是至关重要的一一步。2、严重缺陷:与产品安全无关、与产品功能有
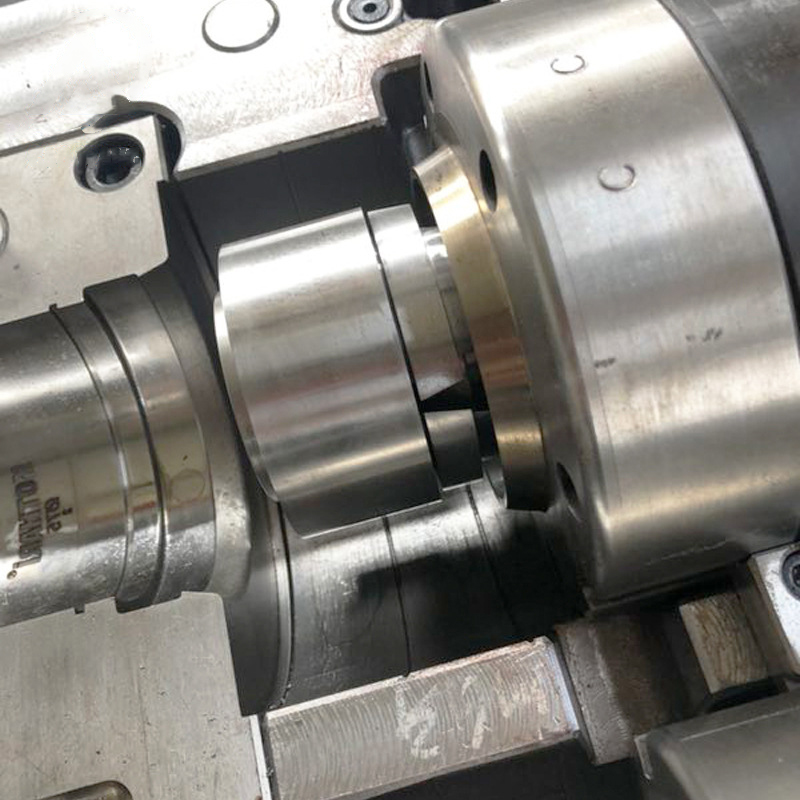
自工业注塑制模发展以来,如何保持模具表面恒温一直困扰着人们。在注塑成型中,成品的冷却时间占注塑生产周期的70%。主要原因是在传统模具制造中,温度控制或冷却水路只能直线钻孔。关键热点通常不在冷却热传播范围内,因此无法有效冷却。为了保持温度恒定,制造商先后使用隔板、散热器、散热管等。还试图将块层压在一起,并
HOTLINE
联系人:史经理
HOTLINE
微信\电话:13932815220
ADDRESS
地址:河北省深州市大屯镇孤城工业区

 网站首页
 电话咨询
 返回顶部