
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220


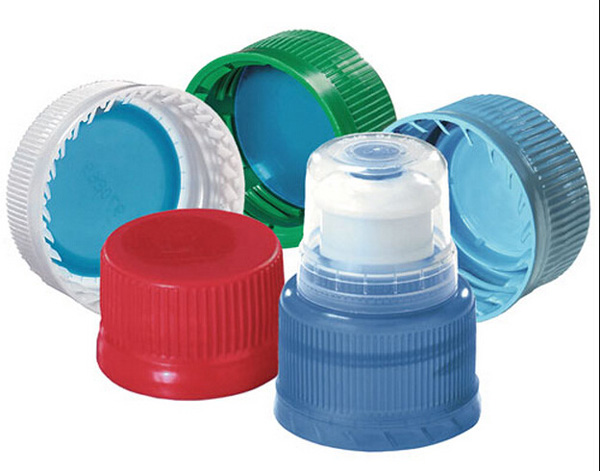
注塑加工厂在注塑生产外壳时,冷却是一个特殊的过程,外壳两端的冷却速度会比中心区域的冷却速度快一点,而接近外壳中心处的离形腔的冷却速度是最慢的。因此,在热量释放中,塑料模具的离形腔是最慢的,两端材料虽然已经固化,但随着外壳中心处熔体的冷却,外壳整体的收缩还会继续存在。又由于尖

一、产品设计:产品的厚度与长度不成比列,材料无法流动到产品的末端,形状结构复杂,筋位多、深,都会造成注射压力损失大及容易困气;二、原材料:材料流动性差,冷料杂质阻塞流道,三、注塑模具:浇注系统设计不合理;模具排气不良,模具温度太低,四、注塑工艺:熔料的温度太低,喷嘴的温度太低,注射压力或保压压力不足,

与金属制件相比,塑料制品电镀制品不仅可以实现很好的金属质感,而且能减轻制品重量,在有效改善塑料外观及装饰性的同时,也改善了其在电、热及耐蚀等方面的性能,但电镀用塑料材料的选择却要综合考虑材料的加工性能、机械性能、材料成本、电镀成本、电镀的难易程度以及尺寸精度等因素。而因其结构上的
HOTLINE
联系人:史经理
HOTLINE
微信\电话:13932815220
ADDRESS
地址:河北省深州市大屯镇孤城工业区

 网站首页
 电话咨询
 返回顶部