
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220




注塑加工时料流痕是塑胶件在模腔内受注射压力和料流速度的影响在表面产生看得见的料流痕迹。造成注塑产品产生料流痕的具体原因铭洋宇通注塑模具厂分析如下:1、模温和料温过低2、注射速度和压力过小3、流道和浇口尺寸过小解决方法:1、注塑时增大模温和料温2、增加注射压力和保压压力,延长保压时间。
注塑加工中,ABS塑料,具有较大的机械强度和良好的综合性能, 在电子工业、机械工业、交通运输、建筑材料、玩具制造等工业中占有重要的位置, 特别是稍微大型的箱体结构以及受力元件, 需要电镀的装饰件更是离不开这种塑料。 ABS塑料的温度与熔融粘度的关系有别于其他无定型塑料。在熔化过程
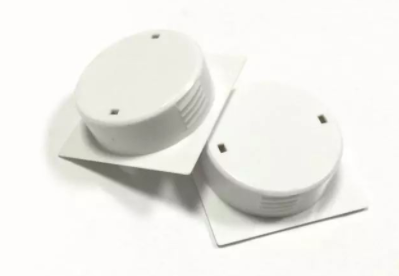
熔接痕熔接痕是由于来自不同方向的熔融树脂前端部分被冷却、在结合处未能完全融合而产生的。一般情况下,主要影响外观,对涂装、电镀产生影响。严重时,对塑料制品强度产生影响(特别是在纤维增强树脂时,尤为严重)可参考以下几项予以改善:l)调整成型条件,提高流动性。如,提高树脂温度、提高模具温度、提高注射压力及速
HOTLINE
联系人:史经理
HOTLINE
微信\电话:13932815220
ADDRESS
地址:河北省深州市大屯镇孤城工业区

 网站首页
 电话咨询
 返回顶部