
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

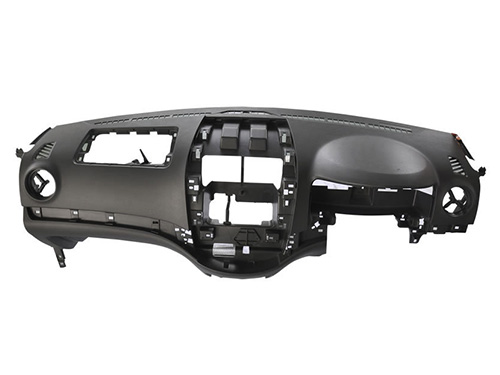
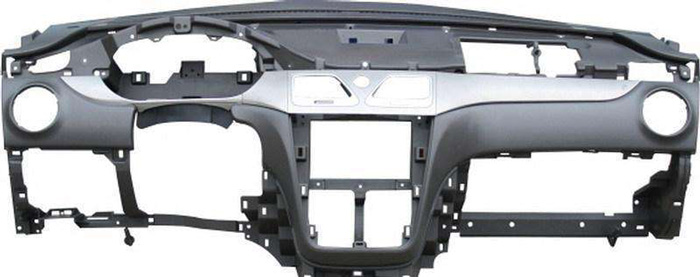

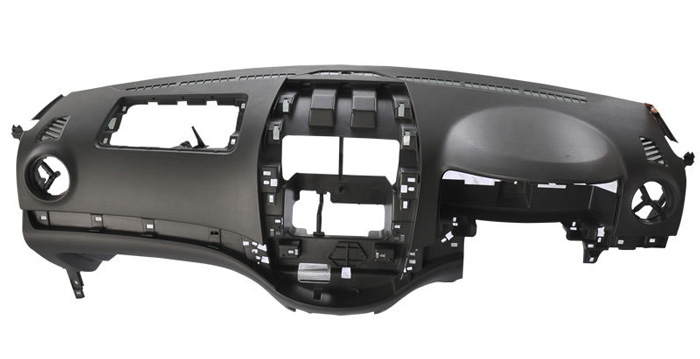
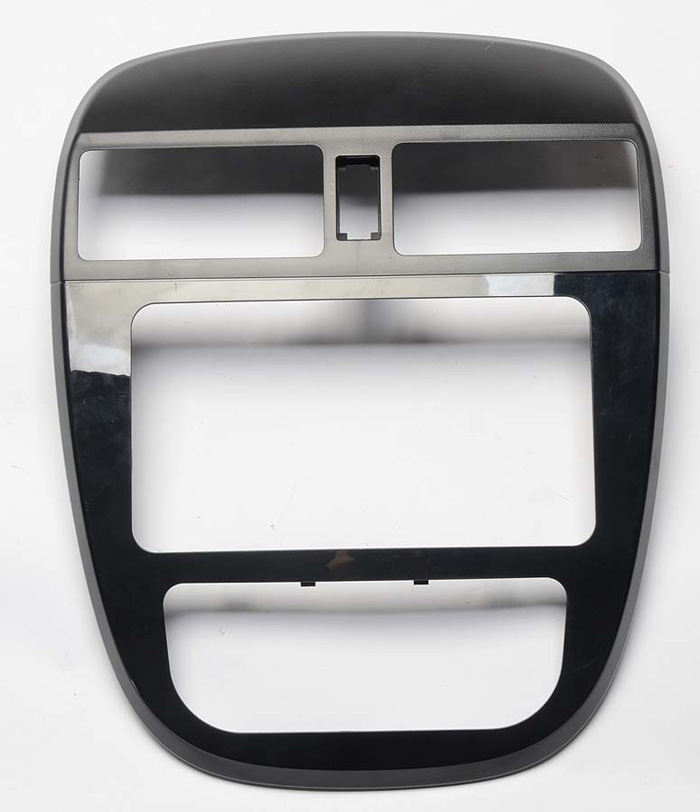

注塑塑料制品有色差是注塑中常见的缺陷,色差影响因素众多,涉及原料树脂、色母、色母同原料的混合、注塑工艺、注塑机等,塑料加工厂家在实际的生产过程中一般从以下五个方面来进行色差的控制。1.消除注塑机及模具因素的影响要选择与注塑主品容量相当的注塑机,如果注塑机存在物料死角等问题,最好更换设备。对于模具
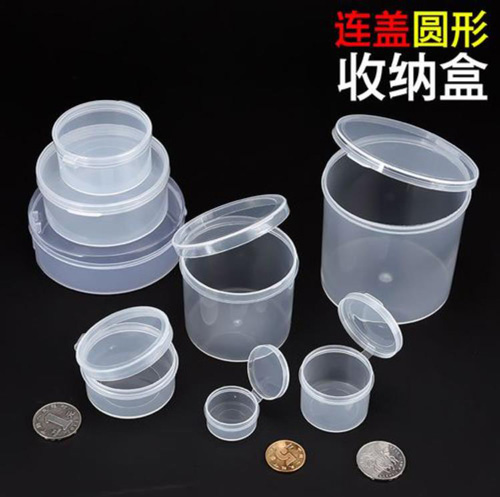
解决高光PP注塑件表面缩痕可以从下面三种方法来实现。一、模具设计上的解决措施1.1 水路设计合理的水路设计使得型腔表面的模温尽可能一致。必要时,在局部壁厚较大或者散热不好的区域加强冷却。在筋对应的模面加强冷却,使得表面固化层较快形成,当表面固化层较厚时,刚性较大,不容易产生缩痕。当形成筋的动定模对应面都是
在注塑生产中,熔体温度主要取决于机筒和喷嘴两部分的温度,影响物料的塑化和熔体的注射充模。注射温度的提高主要有利于改善熔体的流动性,它与塑料制品的很多特性有关。升高熔体温度,可使塑件内应力、流线方向的冲击强度和挠曲度、拉伸强度等机械力学性能降低,而使垂直于流线方向的冲击强度、流动长
HOTLINE
联系人:史经理
HOTLINE
微信\电话:13932815220
ADDRESS
地址:河北省深州市大屯镇孤城工业区

 网站首页
 电话咨询
 返回顶部