
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

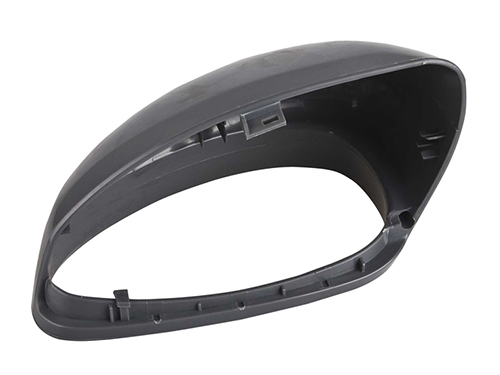
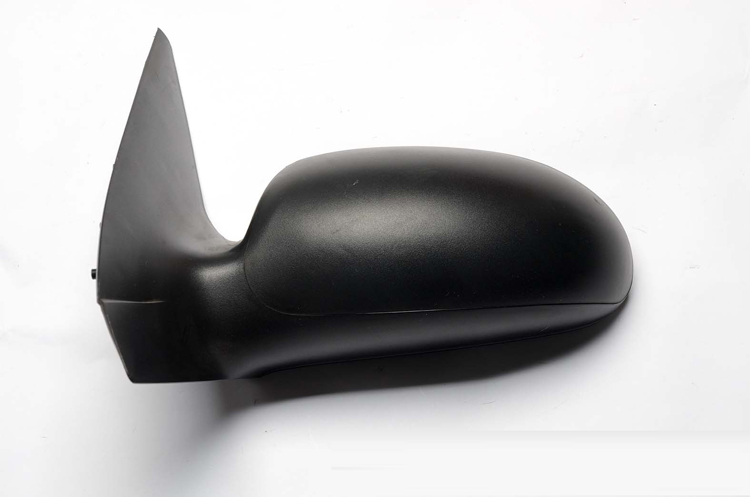
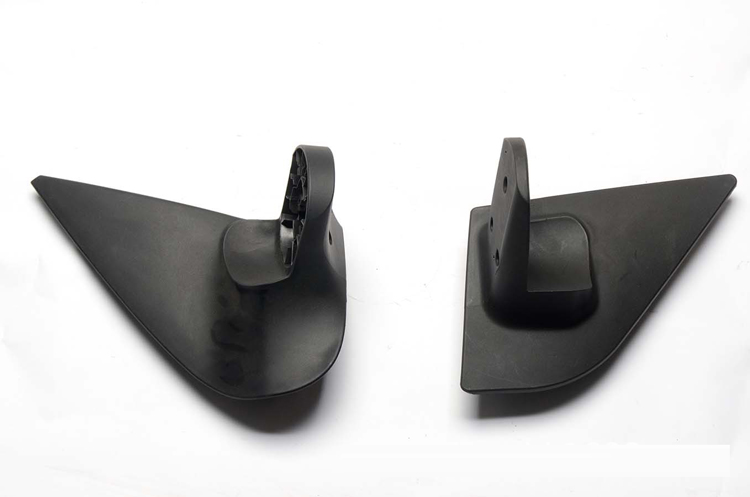
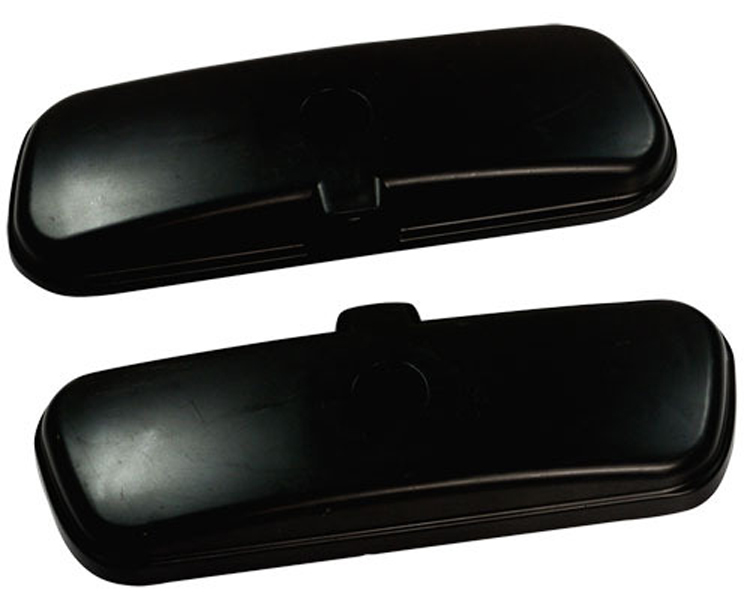
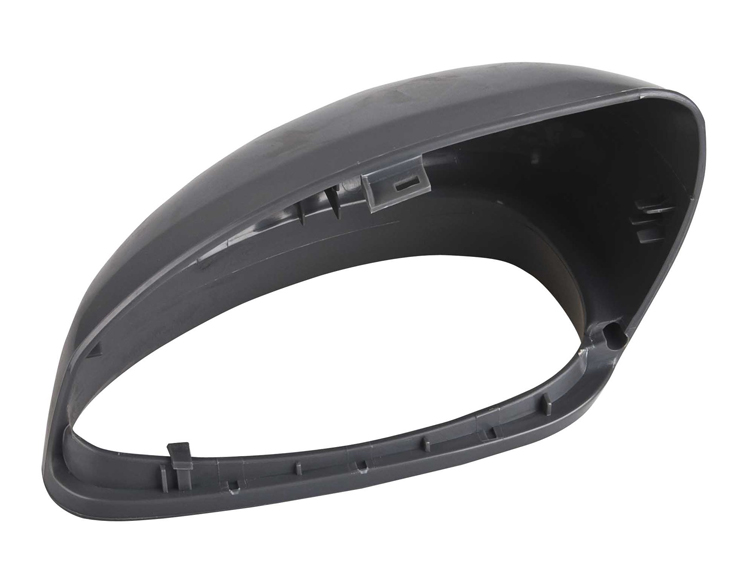
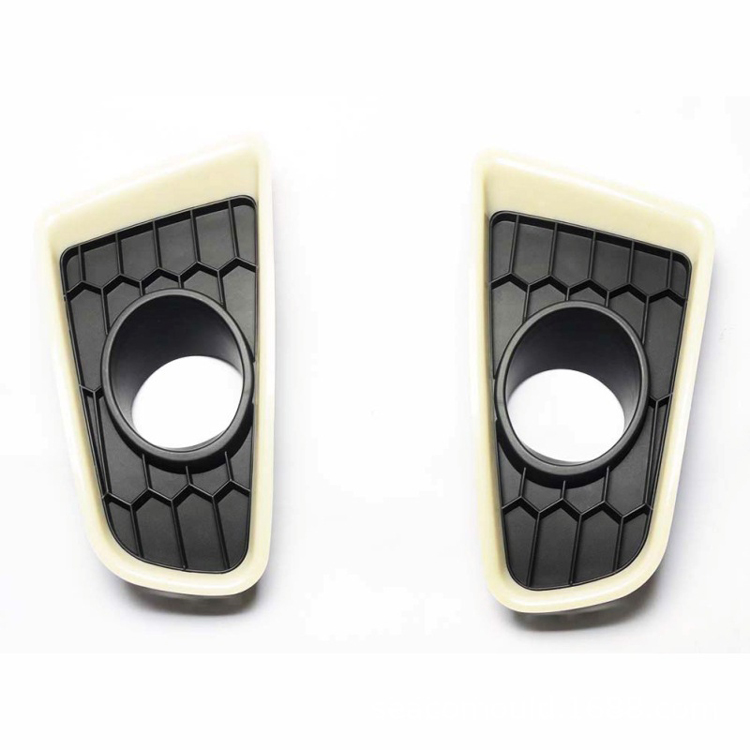
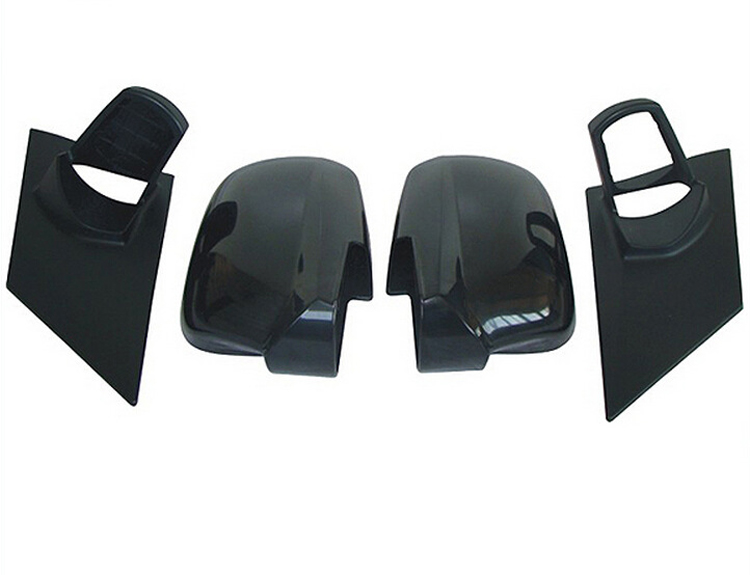

操作:注塑生产完成后把产品放入指定的位置,规范操作。产品设计:改变产品厚度设计,要保证壁厚能承受产品的变形力,或做预变形校队正的结构设计来改善翘曲现象。材料:1、检查塑料干燥程度及含水量; 2、检查塑料成型收缩效率,比较材料供应商建议值与实际收缩量之差异,或在模具

塑料制品设计方面。主要是塑料制品壁厚。制品厚度越大,冷却时间越长。一般而言,冷却时间约与塑料制品厚度的平方成正比,或是与最大流道直径的1.6次方成正比。即塑料制品厚度加倍,冷却时间增加4倍。 模具材料及其冷却方式。模具材料,包括模具型芯、型腔材料以及模架材料对冷却
①塑料模具浇口系统形式不当,浇口小,分流道小,流程长,流料阳力大,料温下降快②料温太低或模温太低③塑料流动性差,有冷料掺入,冷却速度快④模具内有水分或润滑剂。融料充气过多,脱模剂过多⑤注射压力太小或注射速度慢⑥注塑加工厂生产的塑料制品形状不良,壁厚薄不均匀。使融料在薄壁处汇合⑦模具冷却系统不当或排气
HOTLINE
联系人:史经理
HOTLINE
微信\电话:13932815220
ADDRESS
地址:河北省深州市大屯镇孤城工业区

 网站首页
 电话咨询
 返回顶部