
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220


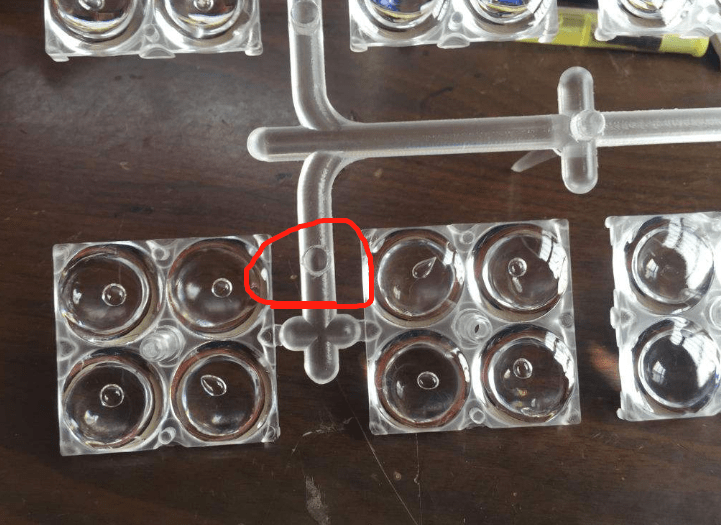
注塑加工厂家有气泡出现在较厚的制品,表面胀大,切开后断面有气泡成因及解决办法:1、加料过程中没控制好量,导致注射压力过高,只需调整加料量即可;2、冷却时间不足。可以在机器外使用冷压模降温冷却;3、温度过高,会在制品中出现分解黑线的现象。若分解情况轻微,只需适当降温。如果整个机筒分解,只能是
(1) 按受热冷却时树脂呈现的特性分类这种分类方法是用得最多,也是比较科学的一种分类法。1) 热塑性塑料这类塑料在注塑加工时加热时软化,温度升高至一定程度时呈熔融态, 成为可流动的粘稠流体,借助模具和压力可制成一定形状的制品,冷却后可保持已成型形状。再次加热又可变软、熔融、重新塑制成型。注塑加工它在加热、
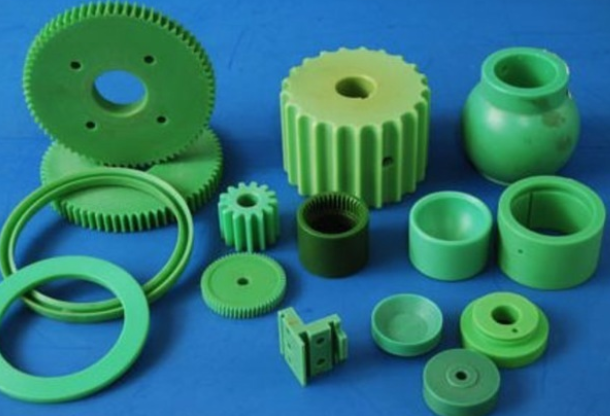
注塑加工厂家在塑料制品生产汇总出现这些缩孔、缩水、不饱模、毛边、熔接痕、银丝、喷痕、烧焦、翘曲变形、开裂/破裂、尺寸超差及其它常见注塑问题描述、原因分析,以及在模具设计、成型工艺控制、产品设计及塑料材料等方面之解决对策。●注塑件周边缺胶、不饱模的原因分析及解决对策●批锋(毛边)的原因分析及
HOTLINE
联系人:史经理
HOTLINE
微信\电话:13932815220
ADDRESS
地址:河北省深州市大屯镇孤城工业区

 网站首页
 电话咨询
 返回顶部