
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220



①塑料模具浇口系统形式不当,浇口小,分流道小,流程长,流料阳力大,料温下降快②料温太低或模温太低③塑料流动性差,有冷料掺入,冷却速度快④模具内有水分或润滑剂。融料充气过多,脱模剂过多⑤注射压力太小或注射速度慢⑥注塑加工厂生产的塑料制品形状不良,壁厚薄不均匀。使融料在薄壁处汇合⑦模具冷却系统不当或排气

塑料加工时塑料制品填充不足(缺料、短射)是指熔融塑料在注射时,未完全填充满模具型腔内某个角落,即产品未填充完整、缺少一部分的状态。材料流动末端出现部分不完整现象或一模出多穴产 品中有一部分填充不满,特别是薄壁区、薄筋位、深筋位或流动路径的末端区域。填充不足这种缺陷在大尺寸产品
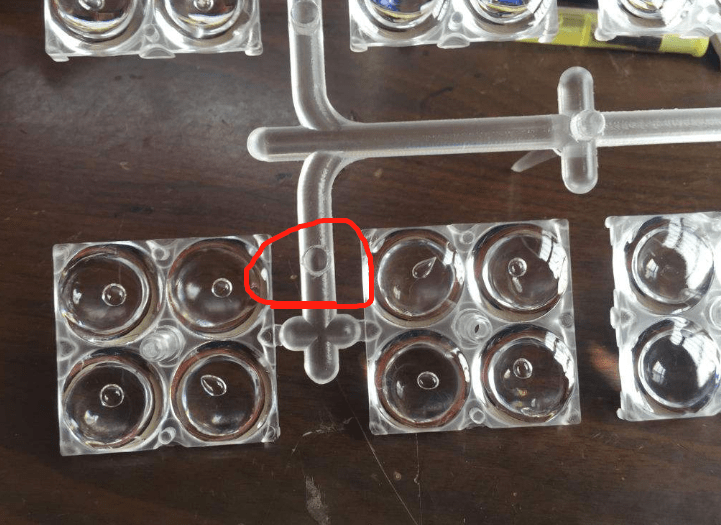
气泡出现在较厚的制品,表面胀大,切开后断面有气泡,注塑加工厂在调整工艺等问题方面总计以下原因,成因及解决办法:1、加料过程中没控制好量,导致注射压力过高,只需调整加料量即可;2、冷却时间不足。可以在机器外使用冷压模降温冷却;3、温度过高,会在制品中出现分解黑线的现象。若分解情
HOTLINE
联系人:史经理
HOTLINE
微信\电话:13932815220
ADDRESS
地址:河北省深州市大屯镇孤城工业区

 网站首页
 电话咨询
 返回顶部