
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220


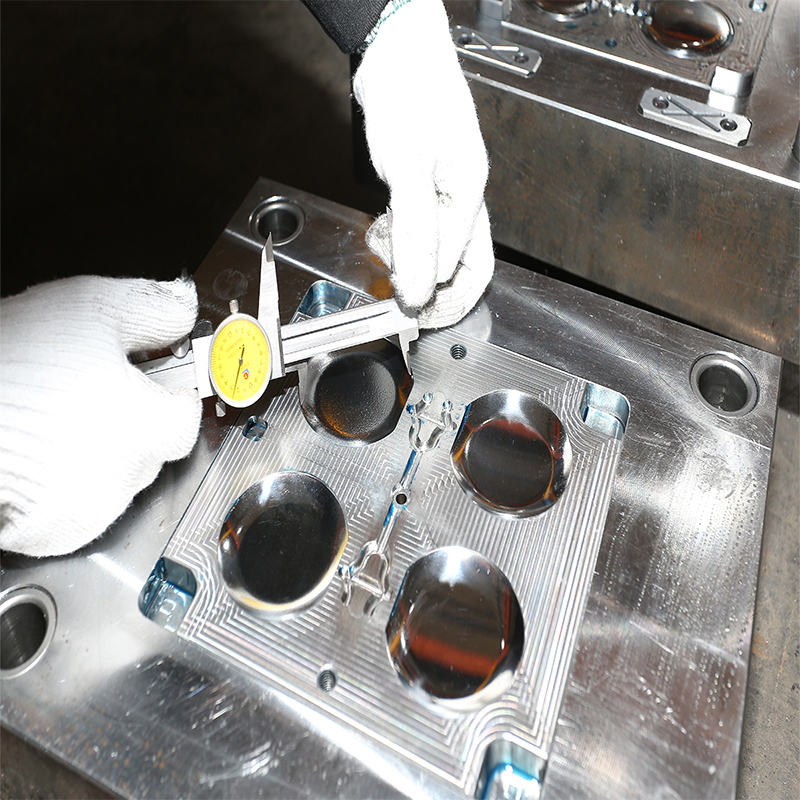
①调节及控制料流速度,防止倒流。当注射压力消失后, 封锁型腔,使尚未冷年固化的塑料不会倒流回分流道。②熔体经过浇口时,会因剪切及挤压而升温,有利于熔体的填充型腔。③在多腔注塑模具中,当分流道采用非平衡布置时,可以通过改变浇口的大小来控制进料量,使各腔能在差不多相同的时间内同时充满,这称为人工平衡进料。
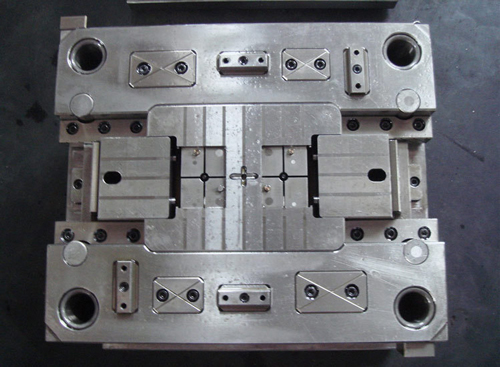
如何找到合适的模具加工厂,现在国内工业的情况,找几家模具加工厂是很容易的,但是机械加工厂良莠不齐,在采购模具这种价格较高的零件时,如何识别可靠的模具供应商,我站在技术的角度稍微说一下,我没在采购干过,可能会比较片面。模具设计是模具产品生产周期内不可忽视的重要环节,做好这项工作对提高产品质量具有积极意义
塑件的注塑成型工艺过程主要包括填充--保压--冷却--脱模等4个阶段,这4个阶段直接决定着制品的成型质量,而且这4个阶段是一个完整的连续过程。1、填充阶段填充是整个注塑循环过程中的第一步,时间从塑料模具闭合开始注塑算起,到模具型腔填充到大约95%为止。理论上,填充时间越短,成型效率越高,但是实
HOTLINE
联系人:史经理
HOTLINE
微信\电话:13932815220
ADDRESS
地址:河北省深州市大屯镇孤城工业区

 网站首页
 电话咨询
 返回顶部