
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

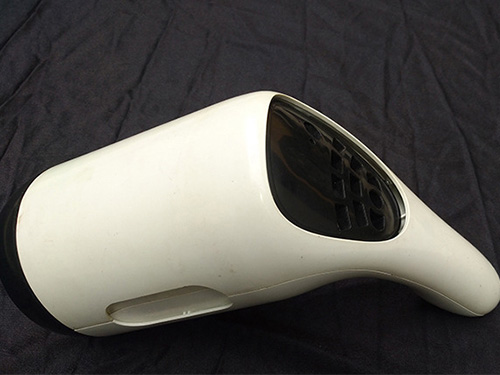



塑料产品有熔接线常常出现在两股料流绕过制件上某些几何形状后重新汇聚的地方。虽然料流前沿互相接触,但中心层却会发生短暂迟滞。一旦出现滞料,熔料便开始冷却,形成冻结层;较高的熔料温度会产生较好的补缩效果,但塑料分子链的取向不会重叠,于是就产生了强度较差的熔接点或熔接线。■熔料温
在注塑生产中,熔体温度主要取决于机筒和喷嘴两部分的温度,影响物料的塑化和熔体的注射充模。注射温度的提高主要有利于改善熔体的流动性,它与塑料制品的很多特性有关。升高熔体温度,可使塑件内应力、流线方向的冲击强度和挠曲度、拉伸强度等机械力学性能降低,而使垂直于流线方向的冲击强度、流动长
一、产品设计:产品的厚度与长度不成比列,材料无法流动到产品的末端,形状结构复杂,筋位多、深,都会造成注射压力损失大及容易困气;二、原材料:材料流动性差,冷料杂质阻塞流道,三、注塑模具:浇注系统设计不合理;模具排气不良,模具温度太低,四、注塑工艺:熔料的温度太低,喷嘴的温度太低,注射压力或保压压力不足,
HOTLINE
联系人:史经理
HOTLINE
微信\电话:13932815220
ADDRESS
地址:河北省深州市大屯镇孤城工业区

 网站首页
 电话咨询
 返回顶部