
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220



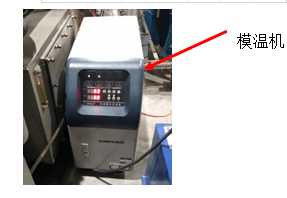
加工方面:(1)加工压力过大、速度过快、充料愈多、注射、保压时间过长,都会造成内应力过大而开裂。(2)调节开模速度与压力防止快速强拉制件造成脱模开裂。(3)适当调高模具温度,使制件易于脱模,适当调低料温防止分解。(4)预防由于熔接痕,塑料降解造成机械强度变低而出现开裂。(5)适
解决高光PP注塑件表面缩痕可以从下面三种方法来实现。一、模具设计上的解决措施1.1 水路设计合理的水路设计使得型腔表面的模温尽可能一致。必要时,在局部壁厚较大或者散热不好的区域加强冷却。在筋对应的模面加强冷却,使得表面固化层较快形成,当表面固化层较厚时,刚性较大,不容易产生缩痕。当形成筋的动定模对应面都是

①塑料制品投影面积超过注射机所允许的最大制品面积;②模具安装不正确或单向受力;③注塑机模板不平行或拉杆变形不均;④模具平行度不良或模边有阻碍;⑤塑料模具分型面密合不良,型腔和型芯偏移或滑动零件的间隙过大;⑥塑料流动性太大,且加料量太大;⑦型腔料温高,模温过高;⑧注塑加工厂家在塑料注射压力过大,注射速度过快;
HOTLINE
联系人:史经理
HOTLINE
微信\电话:13932815220
ADDRESS
地址:河北省深州市大屯镇孤城工业区

 网站首页
 电话咨询
 返回顶部