
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220



①塑料中含有水分或有杂质混入;②浇口尺寸过小、形状不好或位置不好;③塑料模具表面不光洁,有水分或油污;④塑料温度低,或模温低;⑤料温高或浇注系统剪切作用大,塑料分解;⑥融料与模具表面接触不良或模具排气不良;⑦润滑剂不当或用量过多;⑧塑料塑化不良,结晶性料冷却不良、不均或制品壁厚不均;⑨注塑加工厂家注

现象:塑料制品表面为细纹面,在成型中由于气体没有完全排出而导致产品表面烘印发亮难改善,不能满足品质要求。产品物征:材料: ABS+PCHI-1001BN颜色 :黑色产品重(单件):5.68g水口重:11.66g(4)不良原因分析不良原因分析:①塑料模具为1x2的机壳,模具流道较长,进胶口方式为点入进胶,熔料流至进胶口附近,由于速度慢及压力
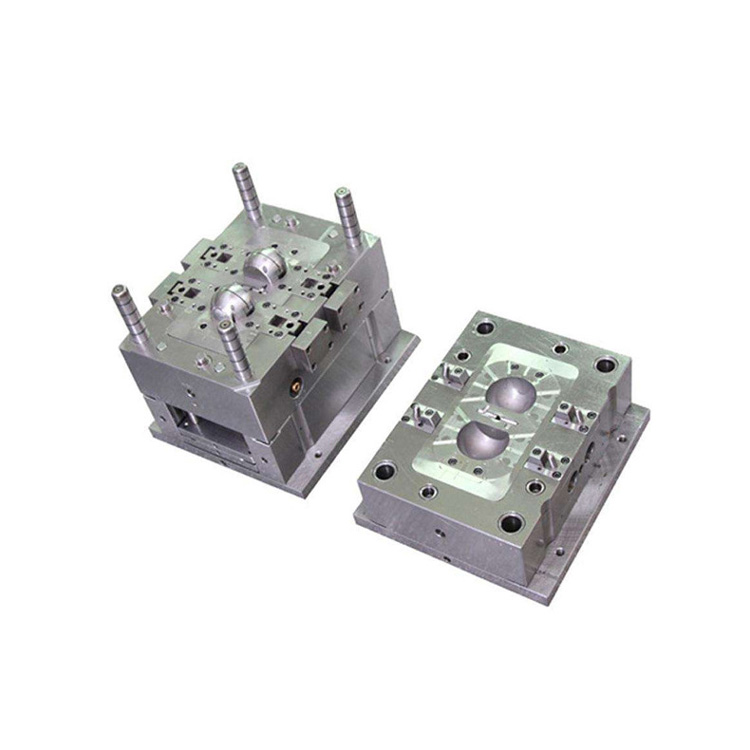
注塑模具的结构形式和加工质量直接影响塑件的质量和生产效率。模具生产过程中的故障有很多种。以下是几种常见故障的解决方案。浇口脱模困难:在注塑过程中,浇口粘在浇口套上,不易脱落。开模时,产品有裂纹损坏。另外,操作人员在脱模前必须用铜棒将其从喷嘴中敲出使其松动,这严重影响了生产效率。造成这种故
HOTLINE
联系人:史经理
HOTLINE
微信\电话:13932815220
ADDRESS
地址:河北省深州市大屯镇孤城工业区

 网站首页
 电话咨询
 返回顶部