
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220



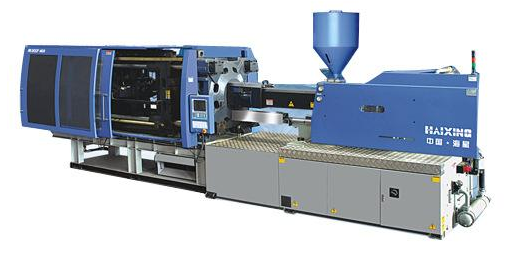
材料方面:1、使用不适合的色母粒,耐热性不足,造成原料在料简内已变色或 2、除湿干燥温度过高或时间过长,使材料本身变色。塑料模具:1、浇口太小,注射过程中,产生了剪切热,使材料发生分解。注塑工艺):1 、熔融料温过高。

外观缺陷: 在注塑加工时塑料制品厂应该首先必须充分了解造成表面缺陷的根本原因是什么。它们是由料流带到了塑料制件表面的缺陷,还是塑料模具的表面缺陷转移到了制件表面?以下总结了几点原因和解决办法:■熔料温度太低■过低的熔料温度会导致熔料黏度升高(熔料变稠),从而引起熔料
一、产品设计:产品的厚度与长度不成比列,材料无法流动到产品的末端,形状结构复杂,筋位多、深,都会造成注射压力损失大及容易困气;二、原材料:材料流动性差,冷料杂质阻塞流道,三、注塑模具:浇注系统设计不合理;模具排气不良,模具温度太低,四、注塑工艺:熔料的温度太低,喷嘴的温度太低,注射压力或保压压力不足,
HOTLINE
联系人:史经理
HOTLINE
微信\电话:13932815220
ADDRESS
地址:河北省深州市大屯镇孤城工业区

 网站首页
 电话咨询
 返回顶部