
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

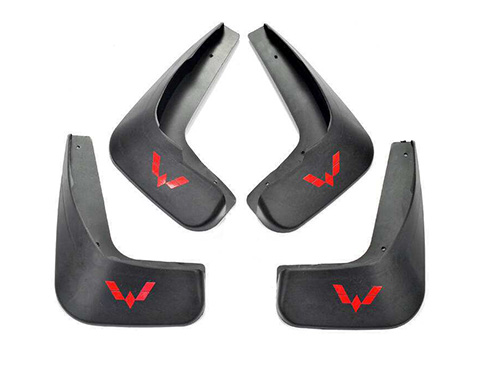
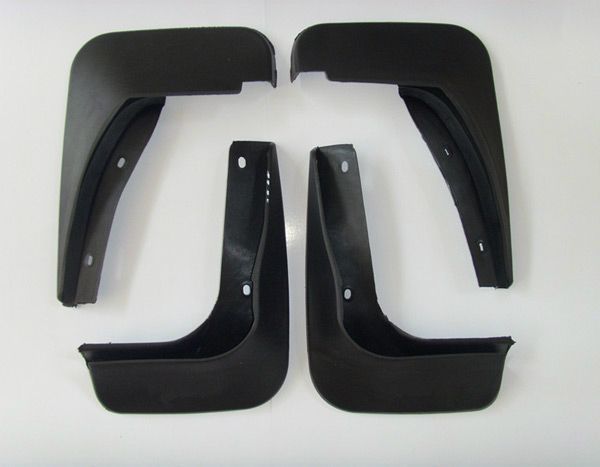
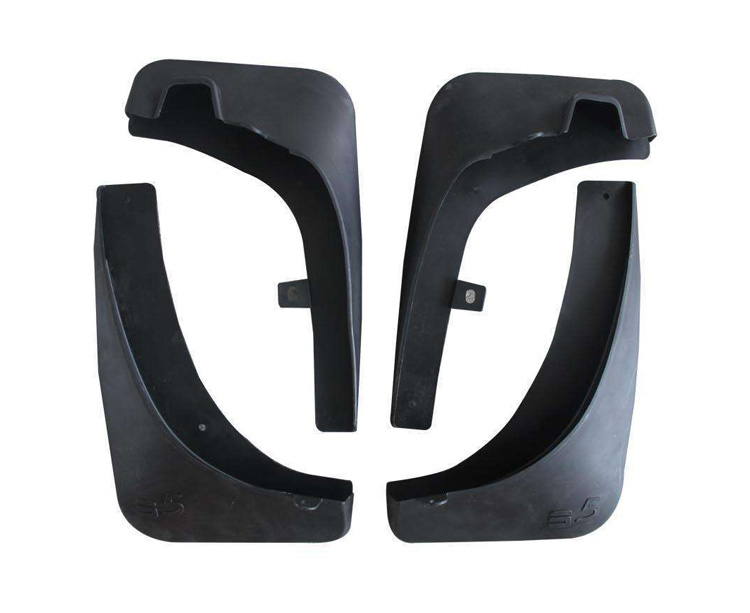
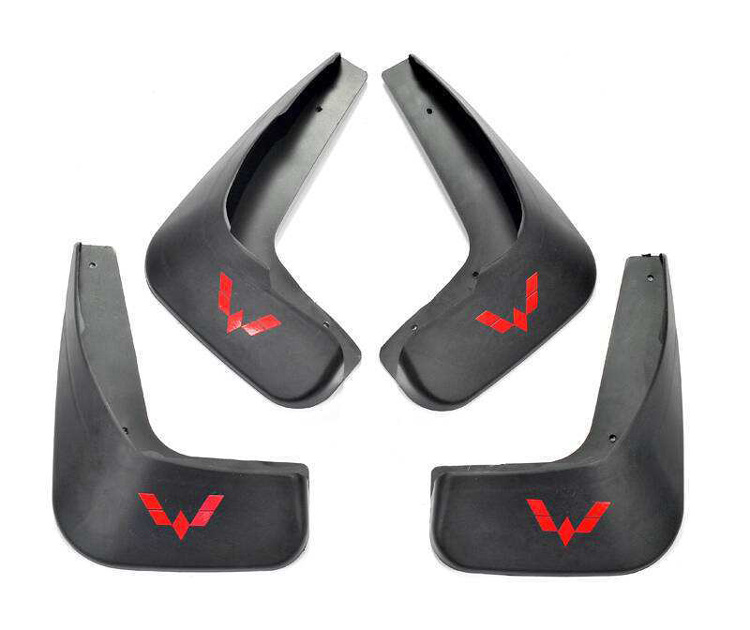

外观缺陷: 在注塑加工时塑料制品厂应该首先必须充分了解造成表面缺陷的根本原因是什么。它们是由料流带到了塑料制件表面的缺陷,还是塑料模具的表面缺陷转移到了制件表面?以下总结了几点原因和解决办法:■熔料温度太低■过低的熔料温度会导致熔料黏度升高(熔料变稠),从而引起熔料

1、模具流道比普通流道要宽、厚点,浇口要大些;主要是PVC流动性较差;2、材料在加工前最好先干燥下,干燥温度不宜过高50度-70度左右,当然材料保存比较好的话不干燥也可以;3、控制好加工温度,包括射嘴温度,控制温度是加工PVC的一个关键环节,如果控制不好,就很难生产出好的产品来,尤其是生产白色的产品;4、PVC冷却相
1、节约原材料,降低成本。2、缩短成型周期,提高机器效率3、改善制品表面质量和力学性能。4、不必用三板式模具即可以使用点浇口。5、可经济地以侧浇口成型单个制品。6、提高自动化程度。7、可用针阀式浇口控制浇口封冻。8、多模腔模具的注塑件质量一致。9、提高注塑制品表面美观度。10、可以使用较小的注塑压力,可以有效降
HOTLINE
联系人:史经理
HOTLINE
微信\电话:13932815220
ADDRESS
地址:河北省深州市大屯镇孤城工业区

 网站首页
 电话咨询
 返回顶部