
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

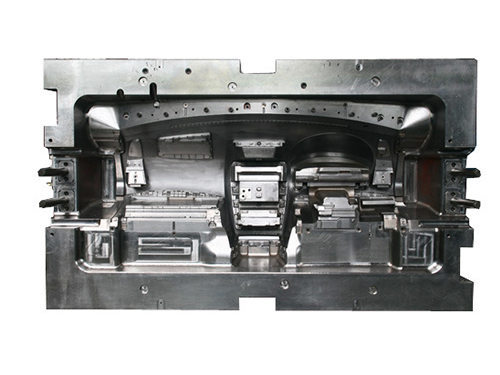
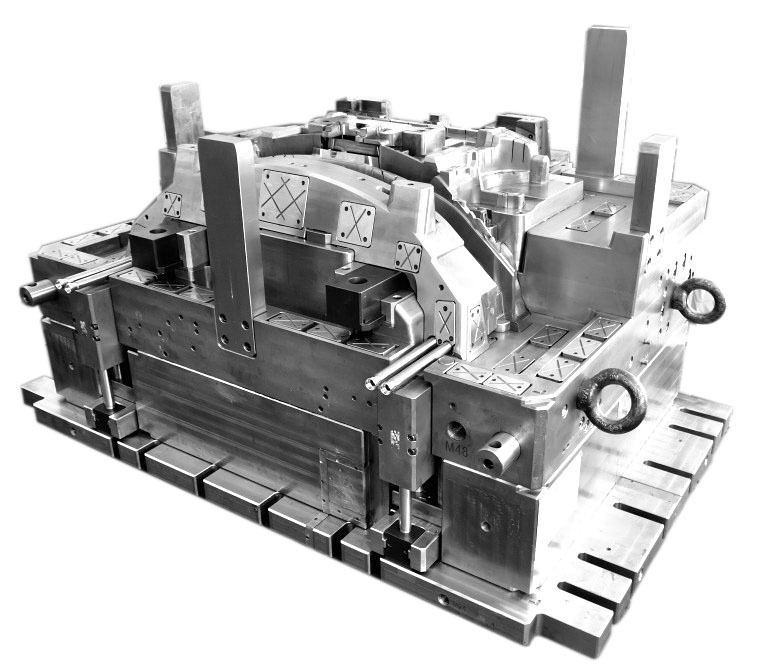
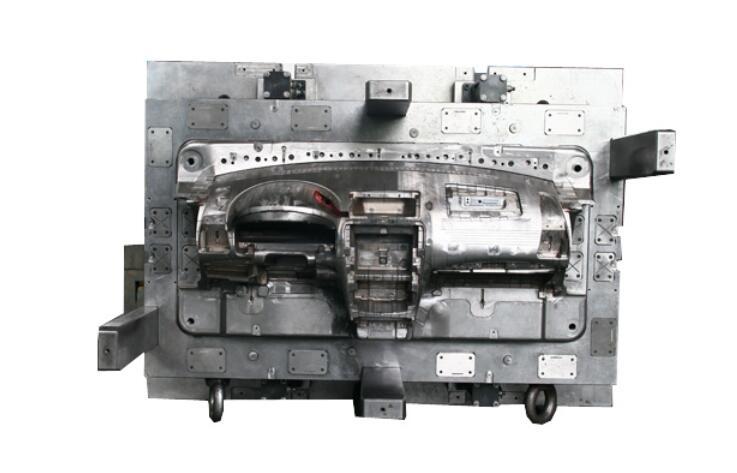
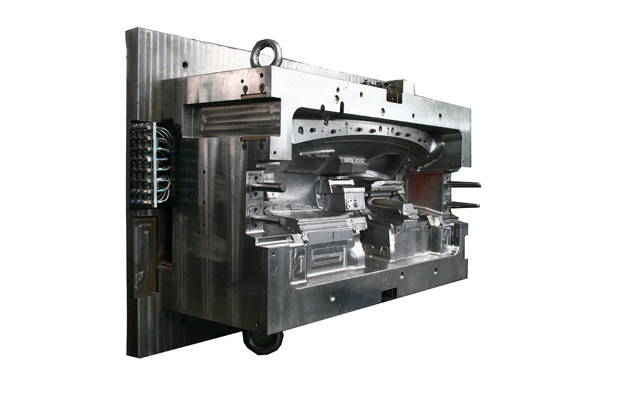
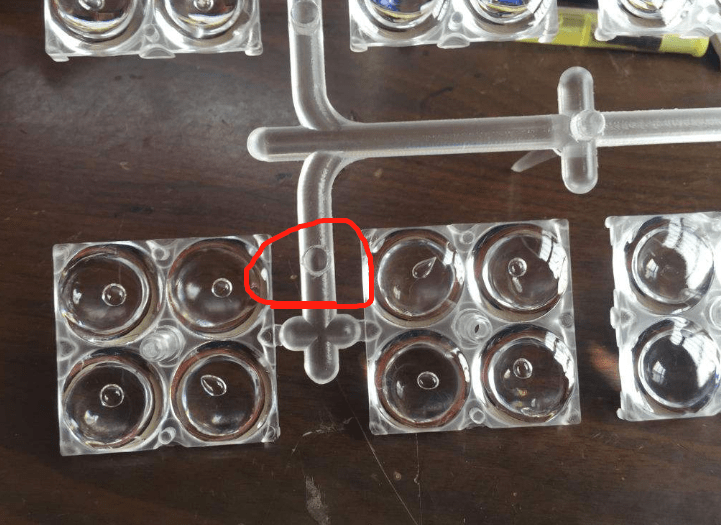
注塑加工厂家有气泡出现在较厚的制品,表面胀大,切开后断面有气泡成因及解决办法:1、加料过程中没控制好量,导致注射压力过高,只需调整加料量即可;2、冷却时间不足。可以在机器外使用冷压模降温冷却;3、温度过高,会在制品中出现分解黑线的现象。若分解情况轻微,只需适当降温。如果整个机筒分解,只能是

1、温度的控制在控制仪器上,设定需要的温度,而感应器的显示将与设定点上产生的温度相比较。在这最简单的系统中,当温度到达设定点时,就会关闭,温度下降后电源又重新开启。这种系统称为开闭控制,因为它不是开就是关。2、温度温度的测量和控制在注塑中是十分重要的。虽然进行这些测量是相对地简单,但多数注塑机都没有足

原因分析:塑料成型塑胶熔体流动的痕迹,以浇口为中心而呈现的条纹波浪模样。表面发生垂直流向的无数细纹,导致塑料制品表面产生类似指纹的波纹。解决办法:流痕是最初流入型腔内的塑胶熔体冷却过快,与其后流入的塑胶熔体间形成界限所致。残留于注塑机喷嘴前端的冷材料,注塑加工厂家在生产注塑的时候,若直接进入型腔内,
HOTLINE
联系人:史经理
HOTLINE
微信\电话:13932815220
ADDRESS
地址:河北省深州市大屯镇孤城工业区

 网站首页
 电话咨询
 返回顶部