
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220

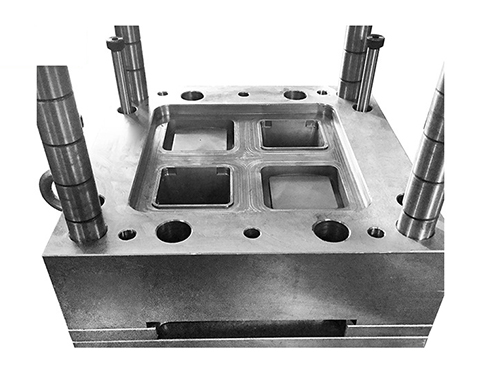


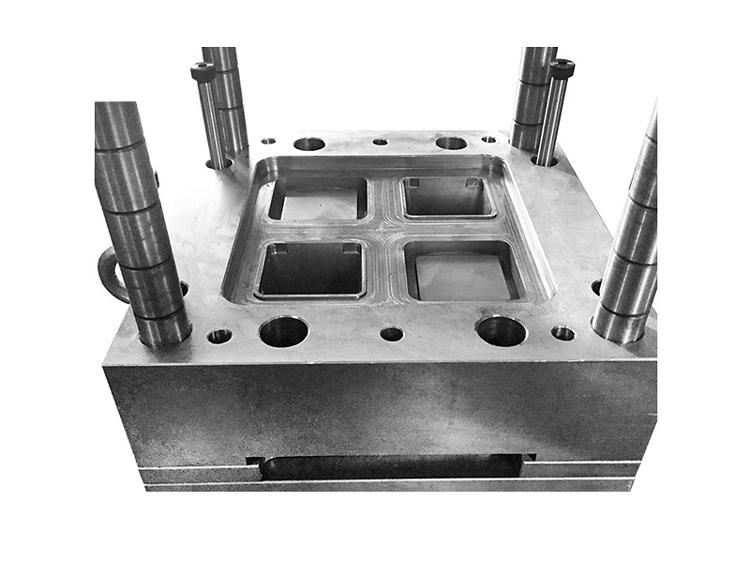

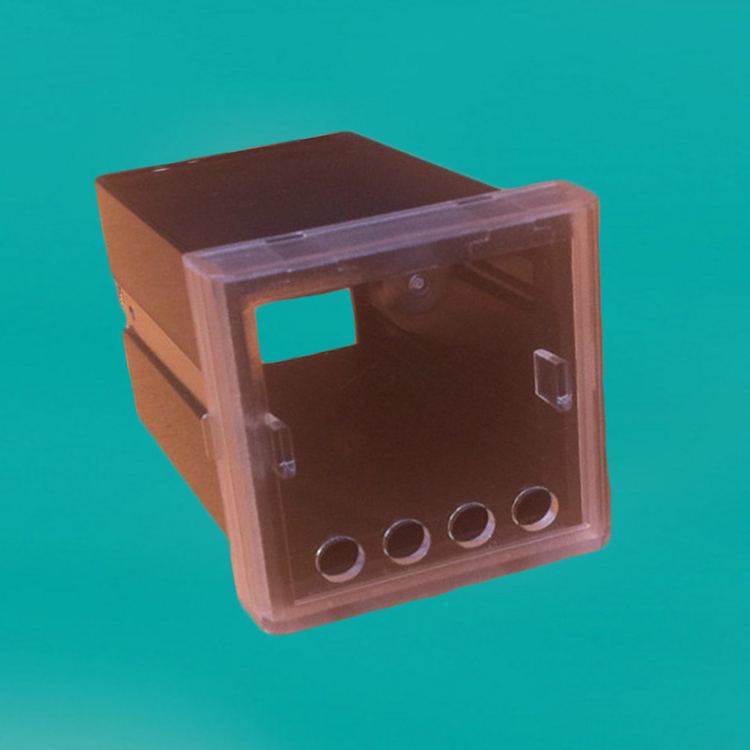

注塑产品的缺陷分析料头附近有暗区1、 表观在料头周围有可辨别的环形如使用中心式浇口则为中心员,如使用侧浇口则为同心圆,这是因为环形尺寸小,看上去像黯晕。这上坚是加上高枯性(低流动性)材料时会发生这种现象,如IPC、PMA和ABS你。物理原因如果注射速度太高,熔料流动速度过快且粘性高,料头附近表层部分材料容易
各种塑料的流动性也因各成型因素而变,主要影响的因素有如下几点: ①温度料温高则流动性增大,但不同塑料也各有差异,PS (尤其耐冲击型及MFR值较高的)、PP、PA、PIOMA、改性聚苯乙烯(如ABS、AS)、 PC、CA等塑料的流动性随温度变化较大。对PE、POM、则温度增减对其流动性影响较小。所
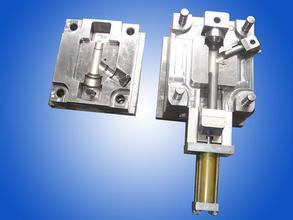
塑料首先在注射机底加热料筒内受热熔融,然后在注射机的螺杆或柱塞推动下,经注射机喷嘴和模具的浇注系统进入模具型腔,塑料冷却硬化成型,脱模得到制品。其结构通常由成型部件、浇注系统、导向部件、推出机构、调温系统、排气系统、支撑部件等部分组成。制造材料通常采用塑料模具钢模块,常用的材质主要为碳素结构钢、碳素
HOTLINE
联系人:史经理
HOTLINE
微信\电话:13932815220
ADDRESS
地址:河北省深州市大屯镇孤城工业区

 网站首页
 电话咨询
 返回顶部