
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220
我们专业做异形模具和异形塑料件
开模不成功,退还全部开模费
全国咨询热线:
13932815220
13932815220



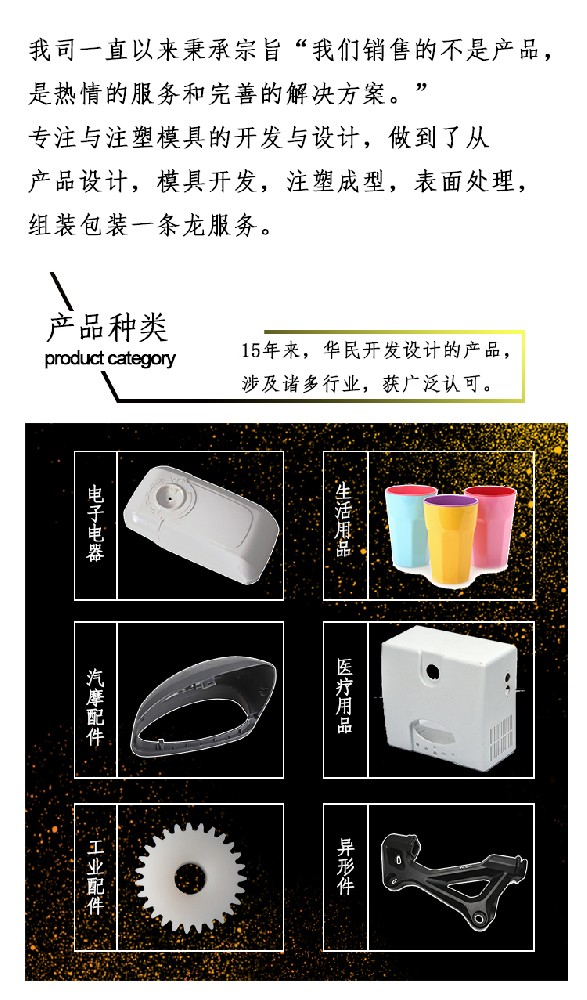
注塑加工厂在注塑生产外壳时,冷却是一个特殊的过程,外壳两端的冷却速度会比中心区域的冷却速度快一点,而接近外壳中心处的离形腔的冷却速度是最慢的。因此,在热量释放中,塑料模具的离形腔是最慢的,两端材料虽然已经固化,但随着外壳中心处熔体的冷却,外壳整体的收缩还会继续存在。又由于尖
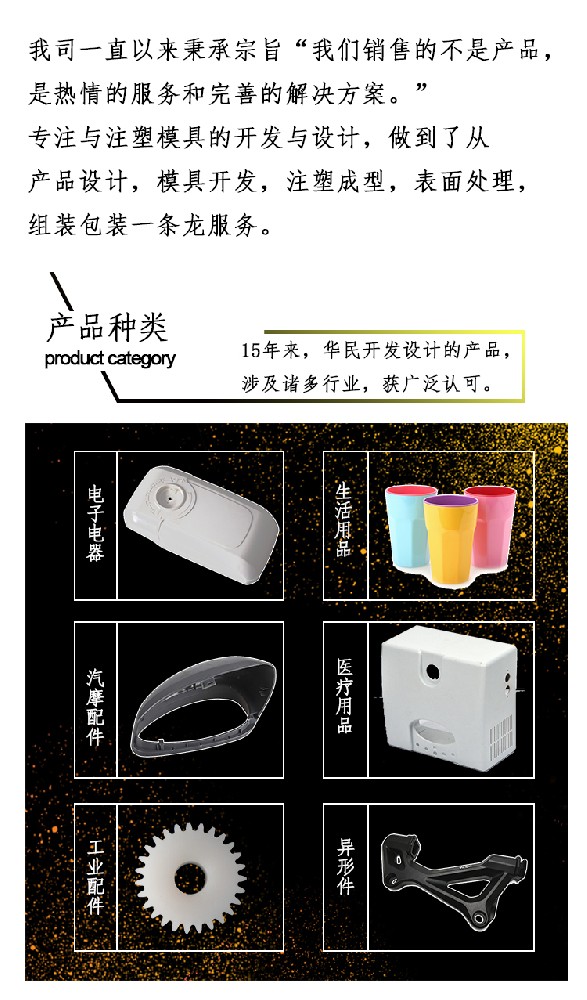
塑料加工喷射是指模制部件中的一种变形,当注入熔融材料的初始“射流”注入模腔中时,该模腔内的空气在腔体填充之前开始凝固。喷射通常表现为成品部件表面的波浪线,通常从注射的初始浇口开始。这种可见的流动模式可能会导致部分软弱。造成这种现象的原因是当熔融聚合物或其他材料在高压下通过小浇口注
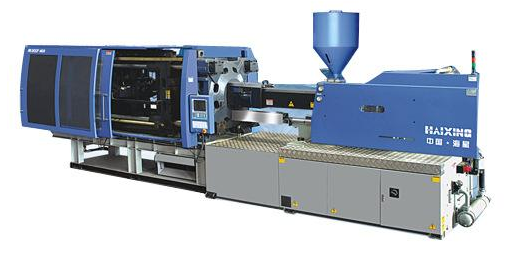
材料方面:1、使用不适合的色母粒,耐热性不足,造成原料在料简内已变色或 2、除湿干燥温度过高或时间过长,使材料本身变色。塑料模具:1、浇口太小,注射过程中,产生了剪切热,使材料发生分解。注塑工艺):1 、熔融料温过高。
HOTLINE
联系人:史经理
HOTLINE
微信\电话:13932815220
ADDRESS
地址:河北省深州市大屯镇孤城工业区

 网站首页
 电话咨询
 返回顶部